硬體安裝步驟
1
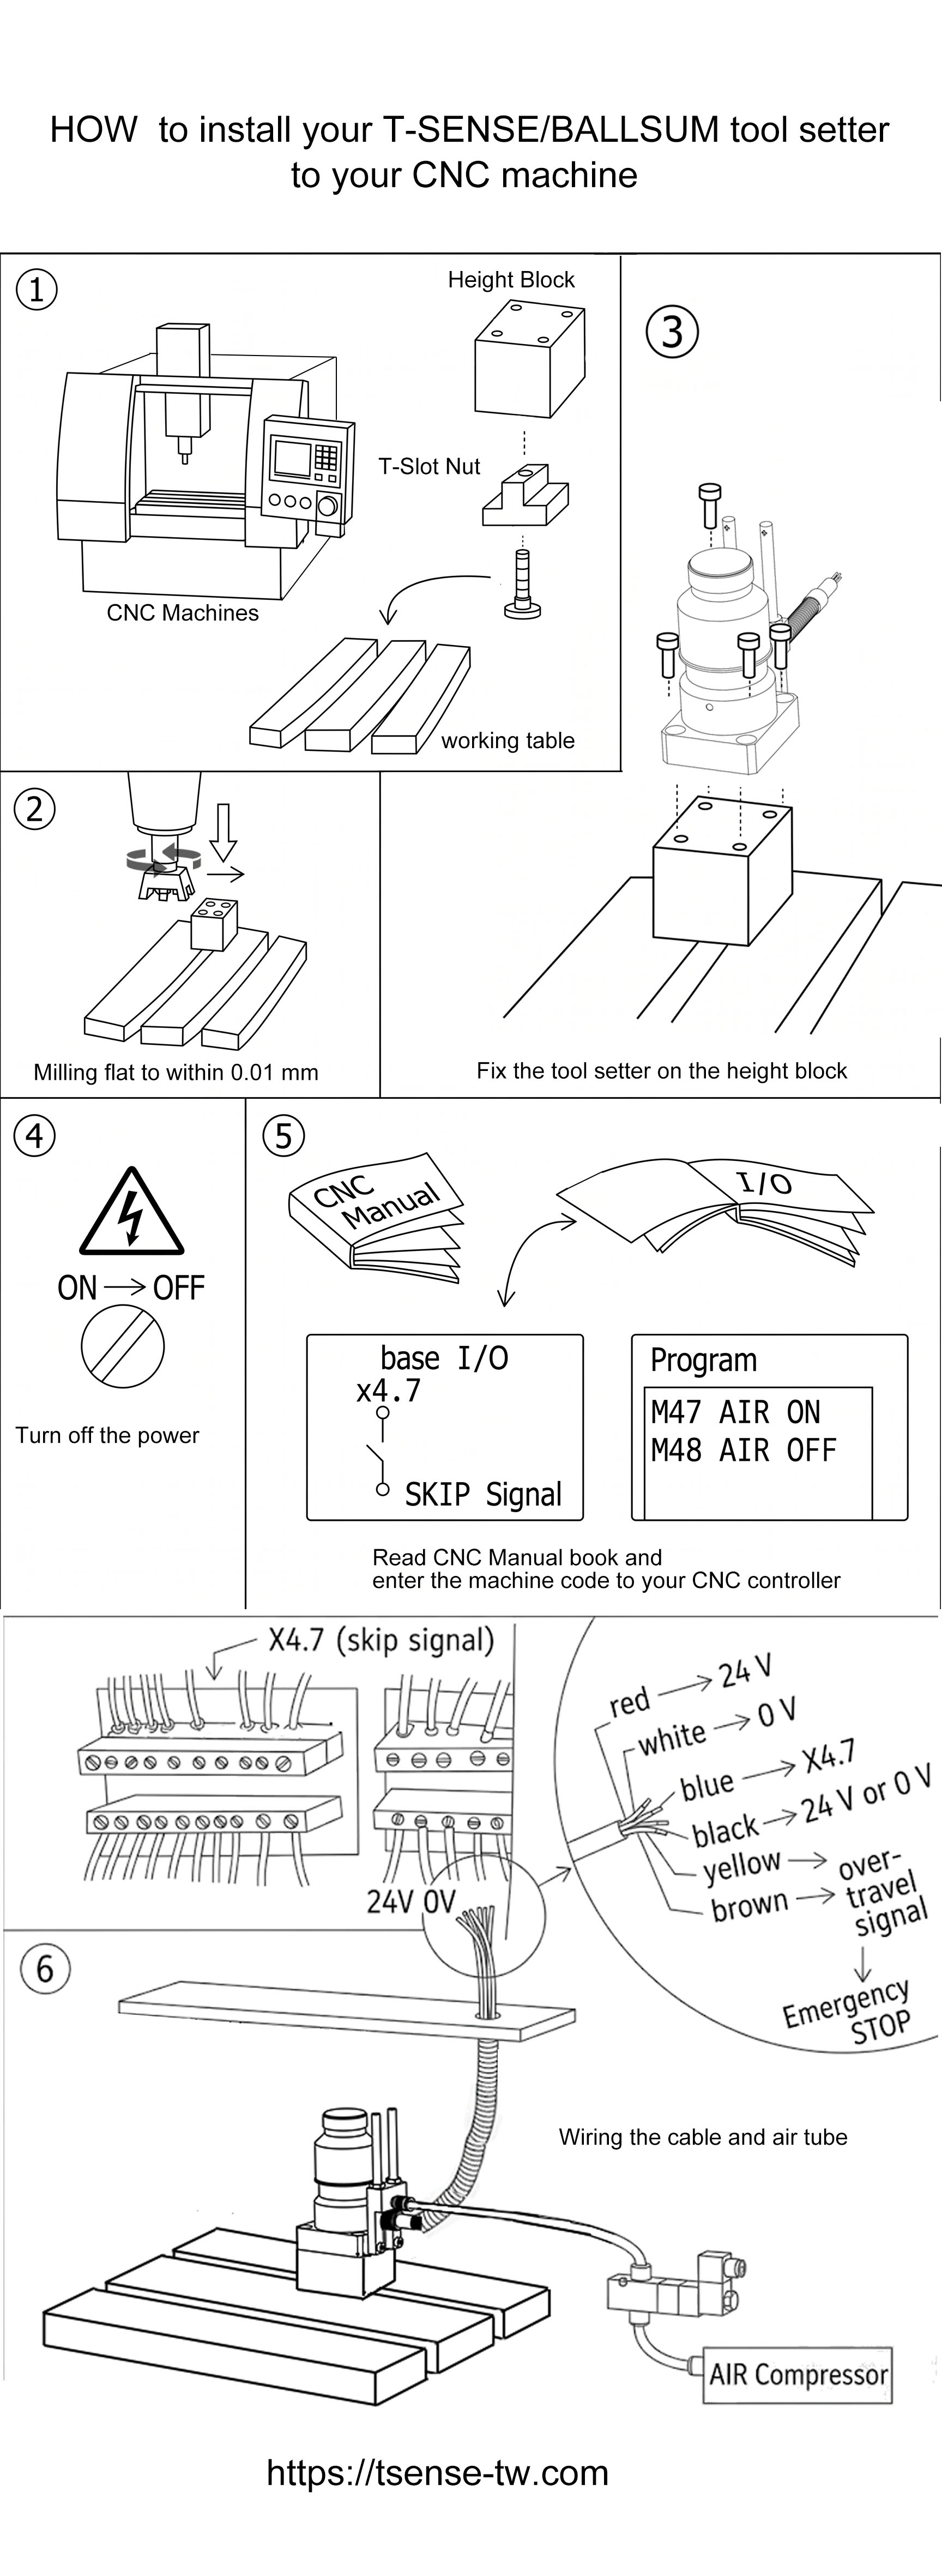
準備零件與工作台
準備以下零件:CNC 機台、工作台(Working Table)、加高塊(Height Block)、T 型螺帽(T-Slot Nut)及固定螺絲。
2
銑平加高塊表面
將加高塊以 T 型螺帽固定於工作台後,進行 Milling 銑面加工。
✅ 頂面精度須控制在 0.01 mm 以內,確保對刀儀安裝基準面的平整度。
3
固定對刀儀本體
將 T-SENSE / BALLSUM 對刀儀本體以螺絲鎖固於已銑平的加高塊頂部,確認螺絲鎖緊且對刀儀無晃動。
4
⚠️ 切斷機台電源
進行所有電路連接前,必須關閉機台主電源(ON → OFF),以確保操作人員安全及電子元件不受損。
5
控制器參數設定
查閱 CNC 操作手冊,並設定以下參數:
- SKIP 訊號接腳:
X4.7(Base I/O)或HDI0(以 FANUC 控制器為例) - 吹氣開啟 M 碼:
M47 AIR ON - 吹氣關閉 M 碼:
M48 AIR OFF
※ FANUC 系統中,硬體接腳 HDI0 預設對應 PMC 邏輯位址 X0004 第 7 個 Bit(X4.7)。
6
氣管與電線接線
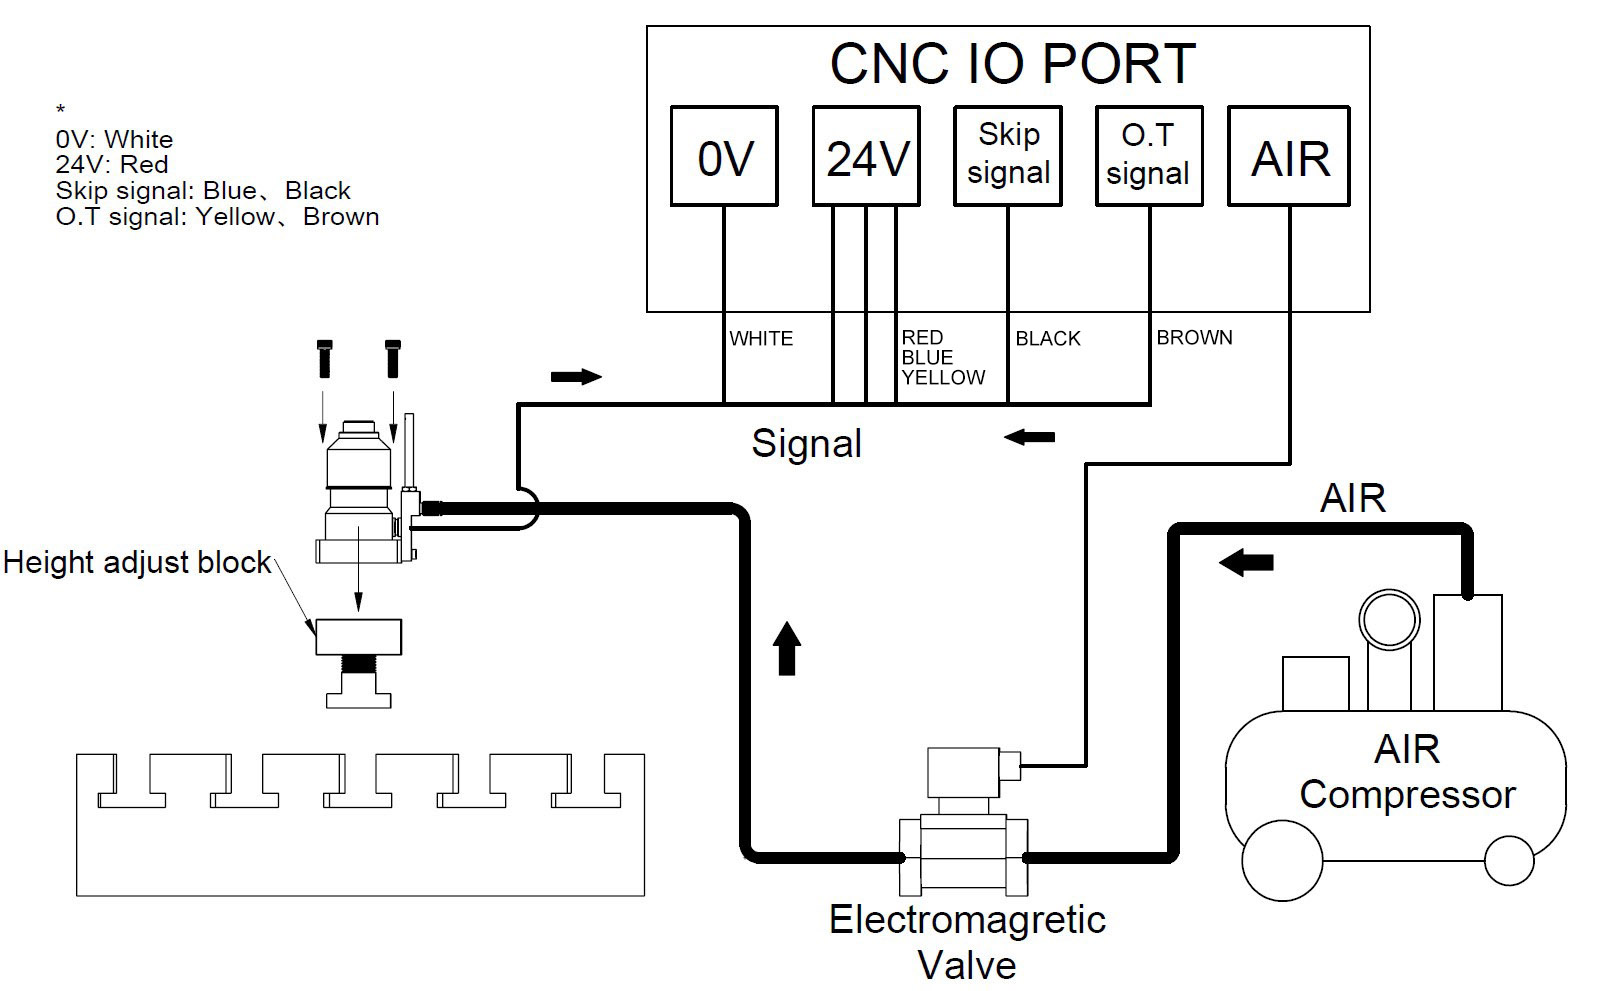
依照以下線色定義完成接線,並將吹氣管線連接至電磁閥與空壓機(AIR Compressor):
| 線色 Wire Color | 功能 Function | 接點 Terminal |
|---|---|---|
| 紅色 Red | 電源正極 | 24 V |
| 白色 White | 電源負極 / GND | 0 V |
| 藍色 Blue | Skip 跳躍訊號 | X4.7 |
| 黑色 Black | 電源(視配置) | 24 V 或 0 V |
| 黃色 Yellow | 過行程訊號 Over-travel | 急停迴路 Emergency STOP |
| 棕色 Brown | 過行程訊號 Over-travel | 急停迴路 Emergency STOP |
7
開啟電源
確認所有接線與氣路連接無誤後,重新開啟機台主電源(OFF → ON),等待 CNC 控制器完成開機初始化。
接線示意圖
步驟 8:驗證 Skip Signal — FANUC PMC 信號確認
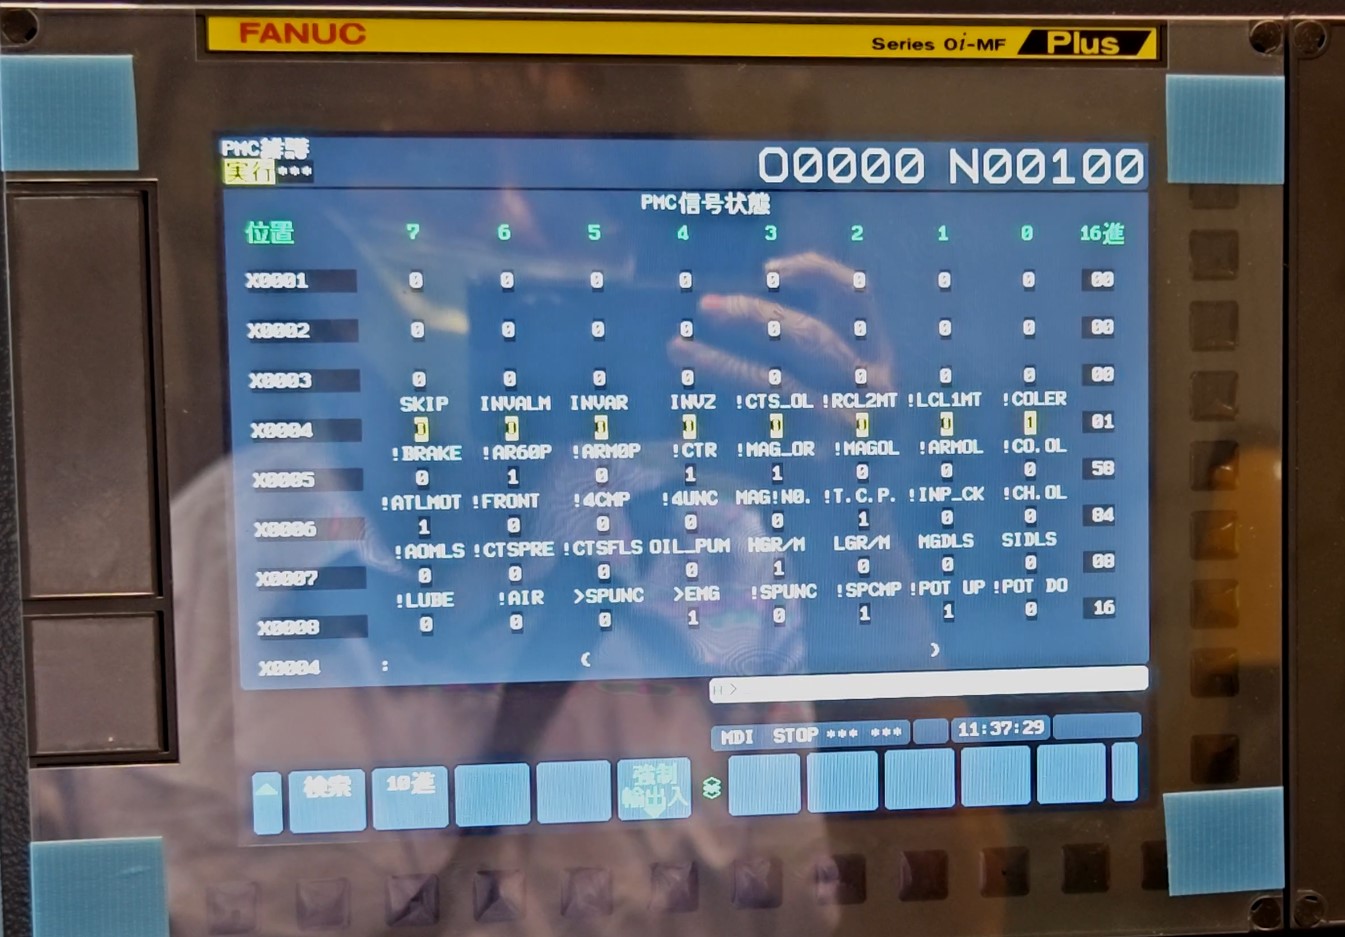
進入 FANUC PMC 信號狀態畫面(PMC 信号状態)
- 按下 MDI 面板上的
[SYSTEM](系統)實體按鍵 - 按下螢幕下方軟鍵
[PMC](或 PMC 主選單) - 按下軟鍵
[PMC 狀態](或[STATUS])進入信號狀態畫面 - 在 MDI 面板輸入
X4或X0004,按下[檢索]跳至該位址 - 輕輕按壓對刀儀,觀察
X0004第 7 個 Bit(標示SKIP)是否由0變為1
💡 為何 HDI0 顯示為 X0004?
HDI0 是 FANUC 主板上的實體接腳(High-speed Digital Input 0);X0004 是 PMC 邏輯位址。FANUC 預設將 HDI0 對應至 X4.7(X0004 第 7 個 Bit),因此觸發 Skip 訊號時,反應在 PMC 的 X0004 Bit 7 = SKIP 欄位。