機械的取り付け手順
1
部品と作業テーブルの準備
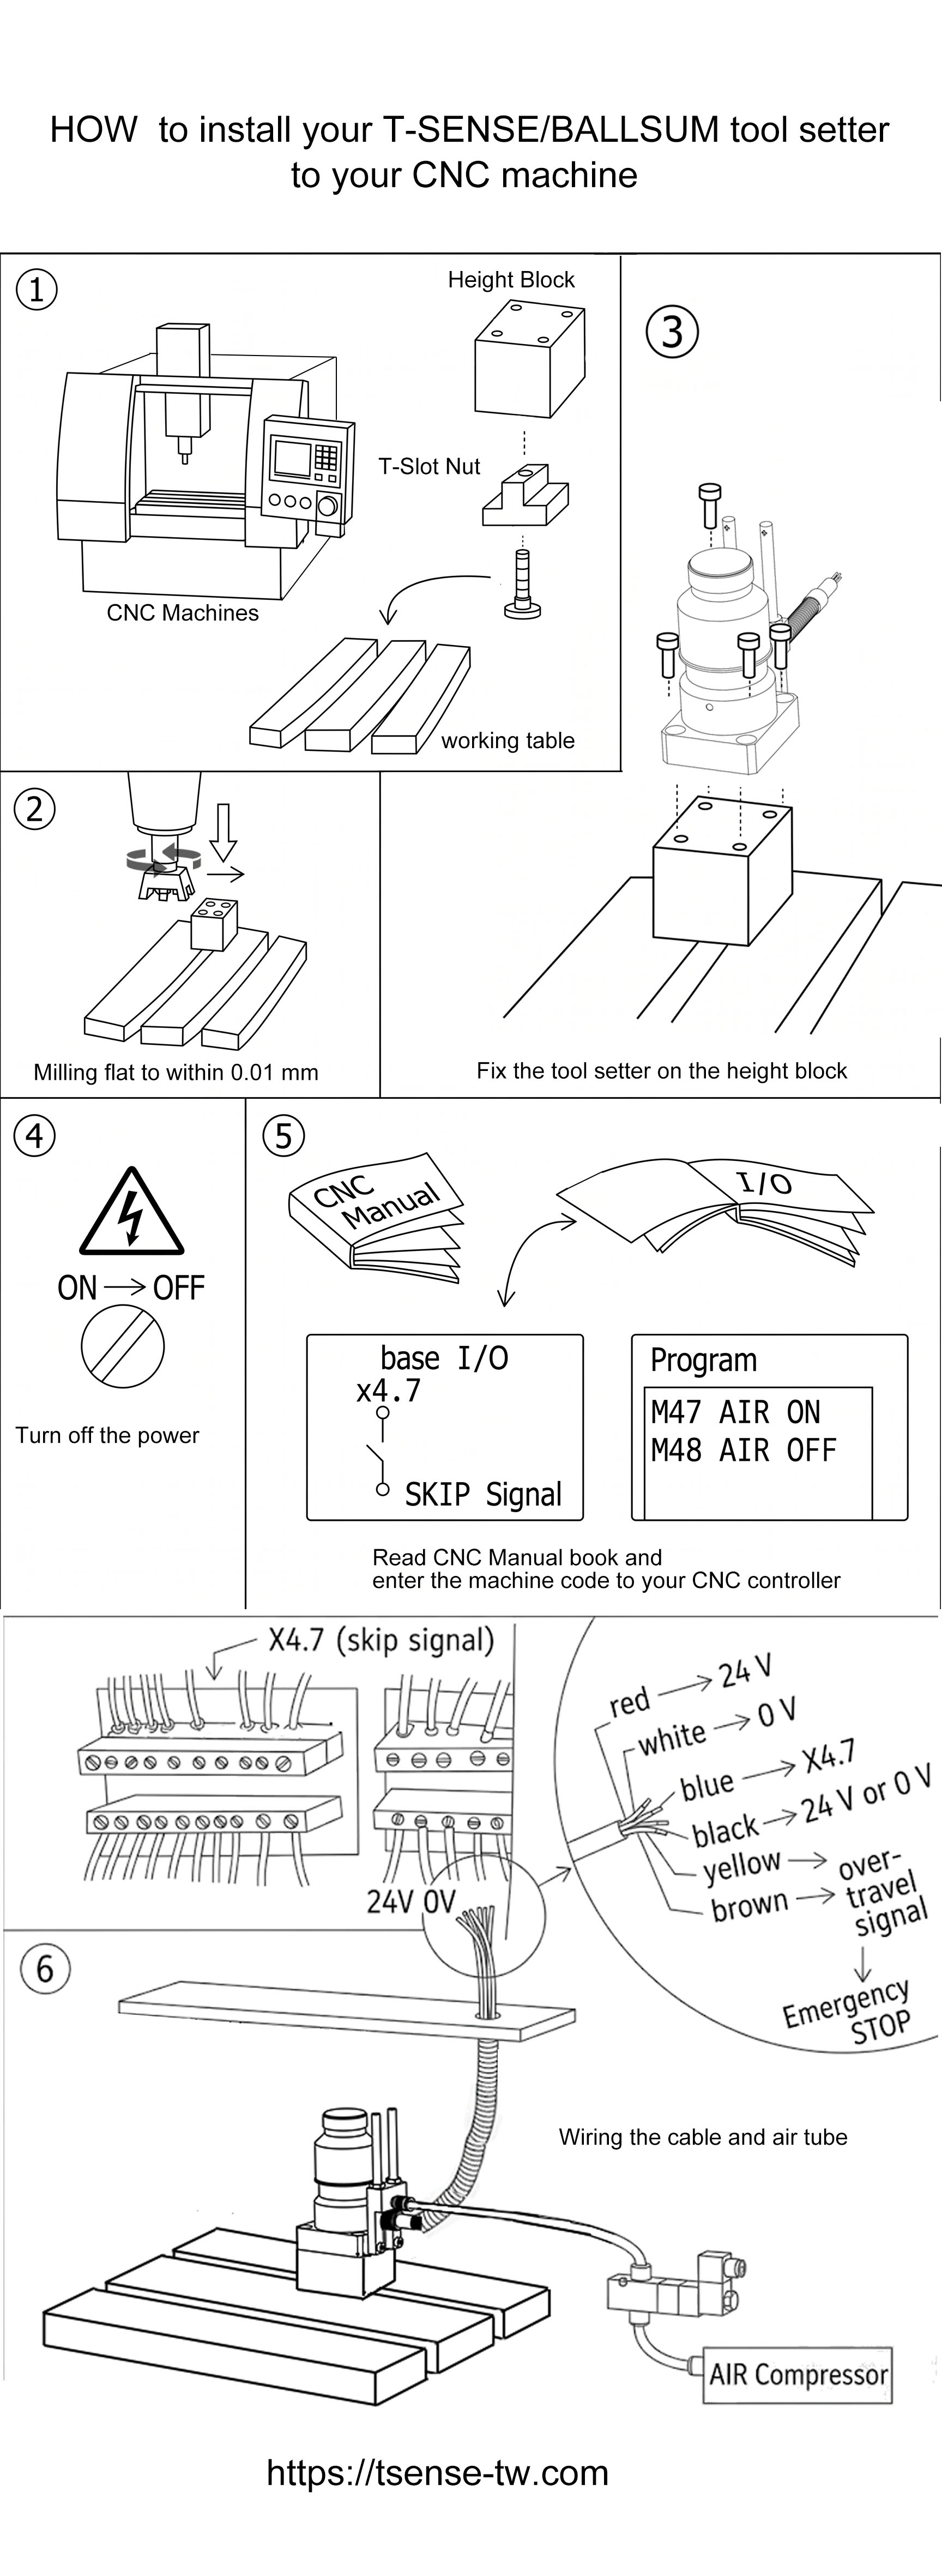
準備する部品:CNC機台、作業テーブル(Working Table)、ハイトブロック(Height Block)、Tスロットナット(T-Slot Nut)および固定ボルト。
2
ハイトブロック上面のフライス加工
ハイトブロックをTスロットナットでテーブルに固定後、上面のフライス加工(Milling)を実施します。
✅ ツールセッター取り付け基準面の平面度を 0.01 mm 以内に精密仕上げしてください。
3
ツールセッター本体の固定
T-SENSE / BALLSUM ツールセッター本体を、フライス加工済みのハイトブロック上面にボルトでしっかりと固定し、ガタつきのないことを確認します。
4
⚠️ 機械主電源の切断
すべての電気配線作業を行う前に、作業者の安全確保と電子部品破損防止のため、必ず機械の主電源を切断(ON → OFF)してください。
5
コントローラパラメータの設定
CNC操作マニュアルを参照し、以下のパラメータを設定します:
- SKIP 信号ピン:
X4.7(Base I/O)またはHDI0(FANUCコントローラの例) - エアブローON Mコード:
M47 AIR ON - エアブローOFF Mコード:
M48 AIR OFF
※ FANUCシステムでは、ハードウェアピン HDI0 はデフォルトでPMC論理アドレス X0004 の第7ビット(X4.7)に対応します。
6
エア配管と電気配線の接続
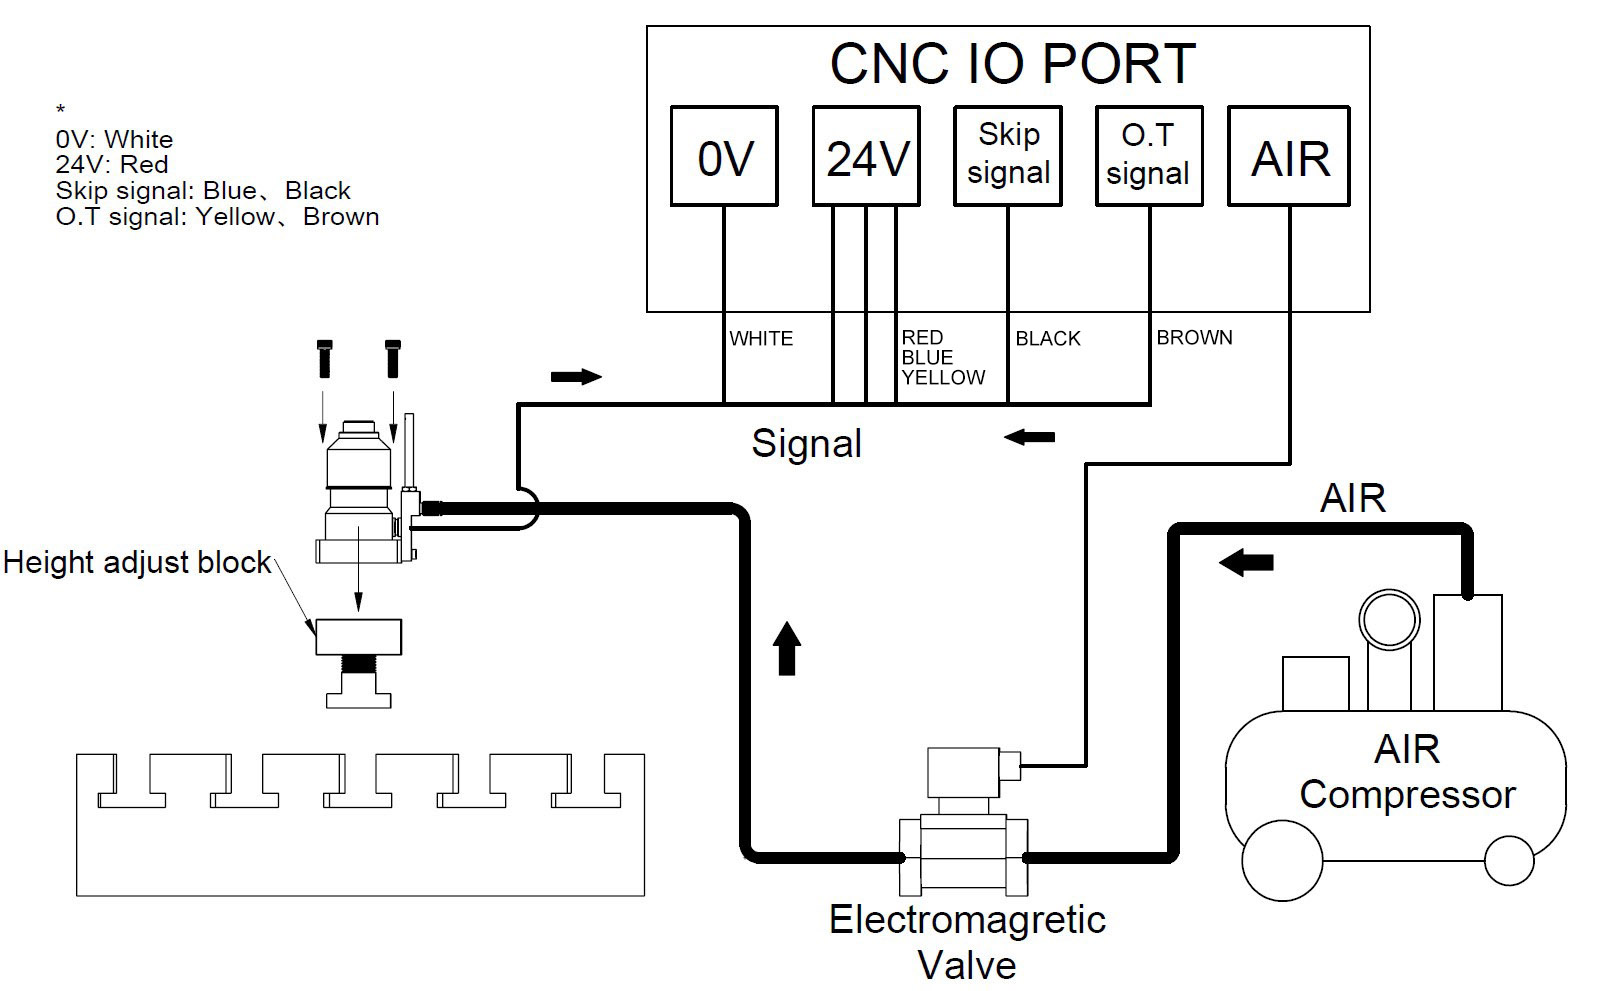
以下の線色定義に従って配線を完了し、エアブロー配管を電磁弁およびエアコンプレッサーに接続します:
| 線色 Wire Color | 機能 Function | 端子 Terminal |
|---|---|---|
| 赤 Red | 電源プラス極 | 24 V |
| 白 White | 電源マイナス極 / GND | 0 V |
| 青 Blue | Skip スキップ信号 | X4.7 |
| 黒 Black | 電源(仕様による) | 24 V または 0 V |
| 黄 Yellow | オーバートラベル信号 | 非常停止回路 Emergency STOP |
| 茶 Brown | オーバートラベル信号 | 非常停止回路 Emergency STOP |
7
電源の投入
すべての配線およびエア配管接続を確認した後、機械の主電源を再投入(OFF → ON)し、CNCコントローラの起動初期化が完了するのを待ちます。
配線接続図
ステップ 8:スキップ信号の検証 — FANUC PMC 信号確認
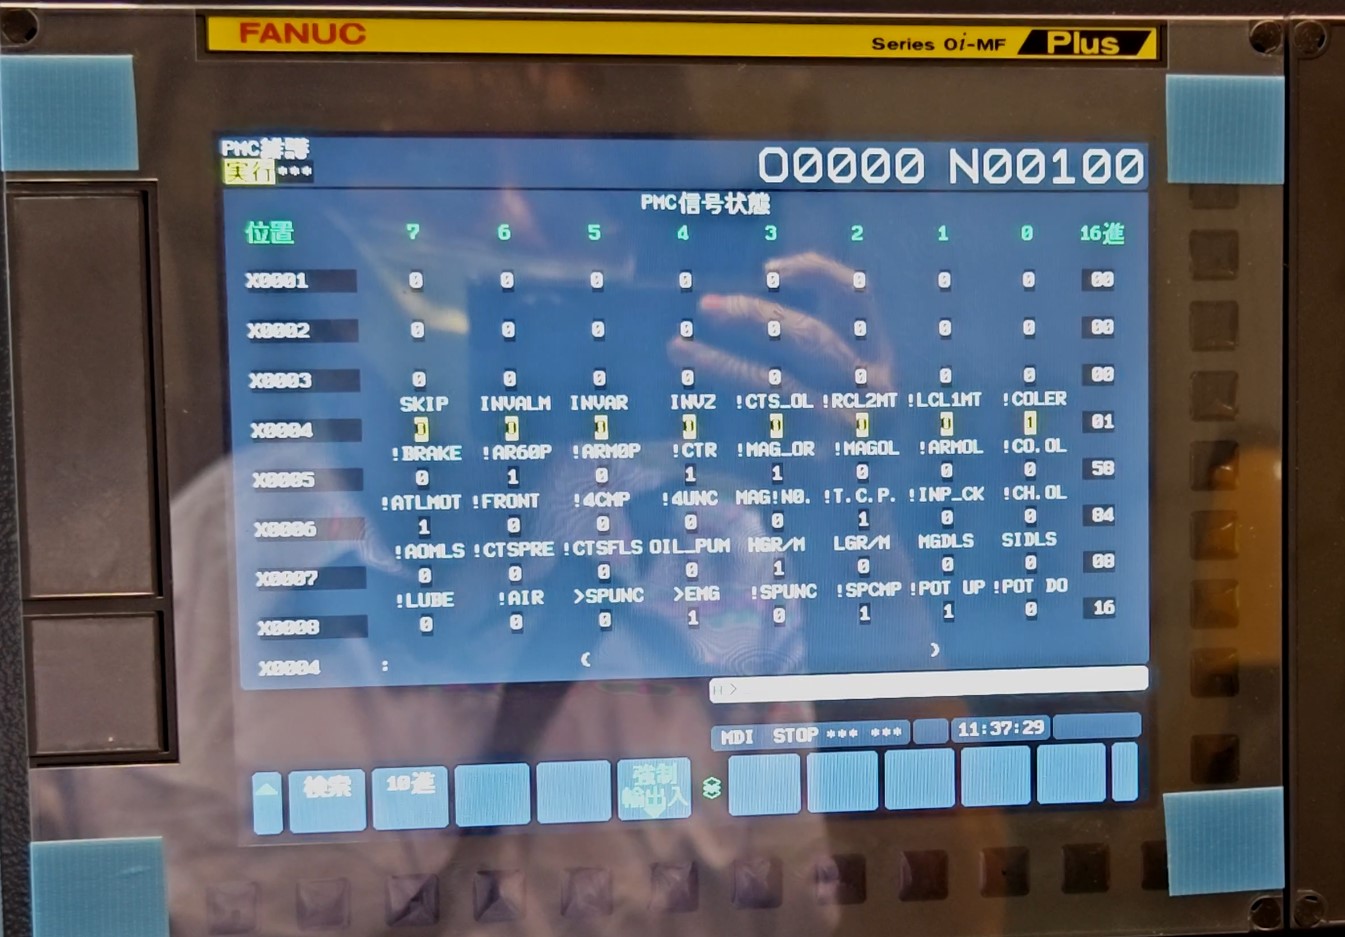
FANUC PMC 信号状態画面への入り方(PMC 信号状態)
- MDIパネル上の
[SYSTEM](システム)物理キーを押します。 - 画面下のソフトキー
[PMC](またはPMCメインメニュー)を押します。 - ソフトキー
[PMC 状態](または[STATUS])を押して信号状態画面に入ります。 - MDIパネルで
X4またはX0004を入力し、[検索]を押して該当地番へ移動します。 - ツールセッターの測定面を軽く押し、
X0004の第7ビット(SKIP表示)が0から1に変化することを確認します。
💡 なぜ HDI0 は X0004 と表示されるのか?
HDI0 はFANUCマザーボード上の物理ピン(高速デジタル入力 0)であり、X0004 はPMCの論理アドレスです。FANUCは標準で HDI0 を X4.7(X0004の第7ビット)に割り当てているため、スキップ信号がONになると即座にPMCの X0004 Bit 7 = SKIP に反映されます。