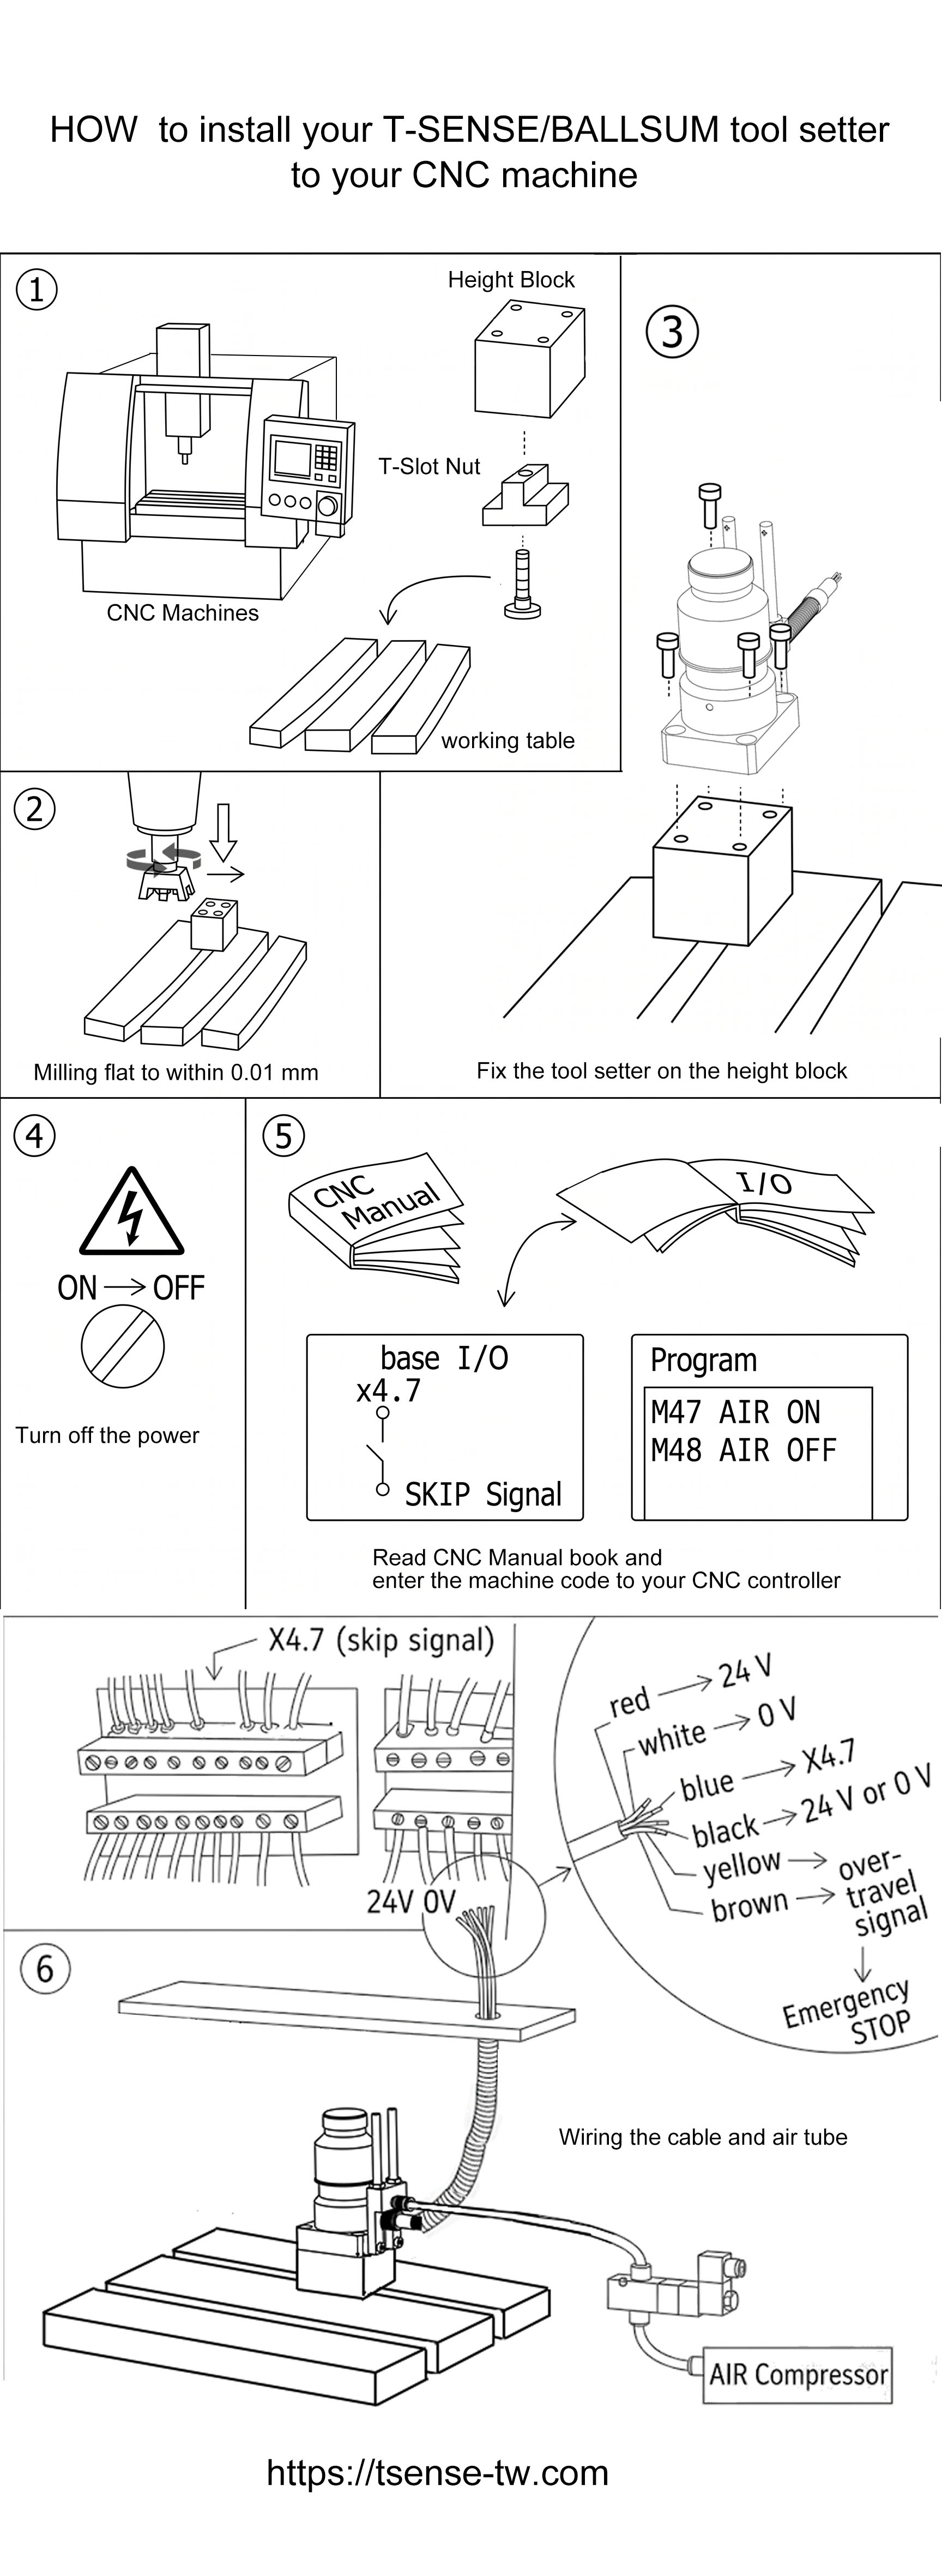
Kroky mechanické a elektrické instalace
Příprava dílů a pracovního stolu
Připravte následující položky: CNC stroj, pracovní stůl (Working Table), zvyšovací blok (Height Block), T-drážkové matice (T-Slot Nut) a upevňovací šrouby.
Zafrézování povrchu zvyšovacího bloku
Upevněte zvyšovací blok pomocí T-matic na pracovní stůl a zafrézujte jeho horní plochu.
✅ Tolerance rovinnosti horní dosedací plochy musí být do 0,01 mm pro zajištění přesné montážní základny.
Upevnění tělesa seřizovače nástrojů
Přišroubujte těleso seřizovače T-SENSE / BALLSUM k zafrézovanému bloku. Ujistěte se, že jsou šrouby dotaženy a seřizovač je zcela bez vůlí.
⚠️ Vypnutí hlavního napájení stroje
Před prováděním jakéhokoliv elektrického zapojení bezpodmínečně vypněte hlavní napájení stroje (ON → OFF) z důvodu bezpečnosti a ochrany elektroniky.
Nastavení parametrů řídicího systému CNC
Vyhledejte v návodu k obsluze CNC stroje a nastavte tyto parametry:
- Vstupní pin signálu SKIP:
X4.7(Base I/O) neboHDI0(příklad pro řízení FANUC) - M-kód spuštění ofuku vzduchem:
M47 AIR ON - M-kód vypnutí ofuku vzduchem:
M48 AIR OFF
※ U systémů FANUC odpovídá fyzický pin HDI0 výchozí logické adrese PMC X0004 Bit 7 (X4.7).
Zapojení elektrických vodičů a pneumatiky
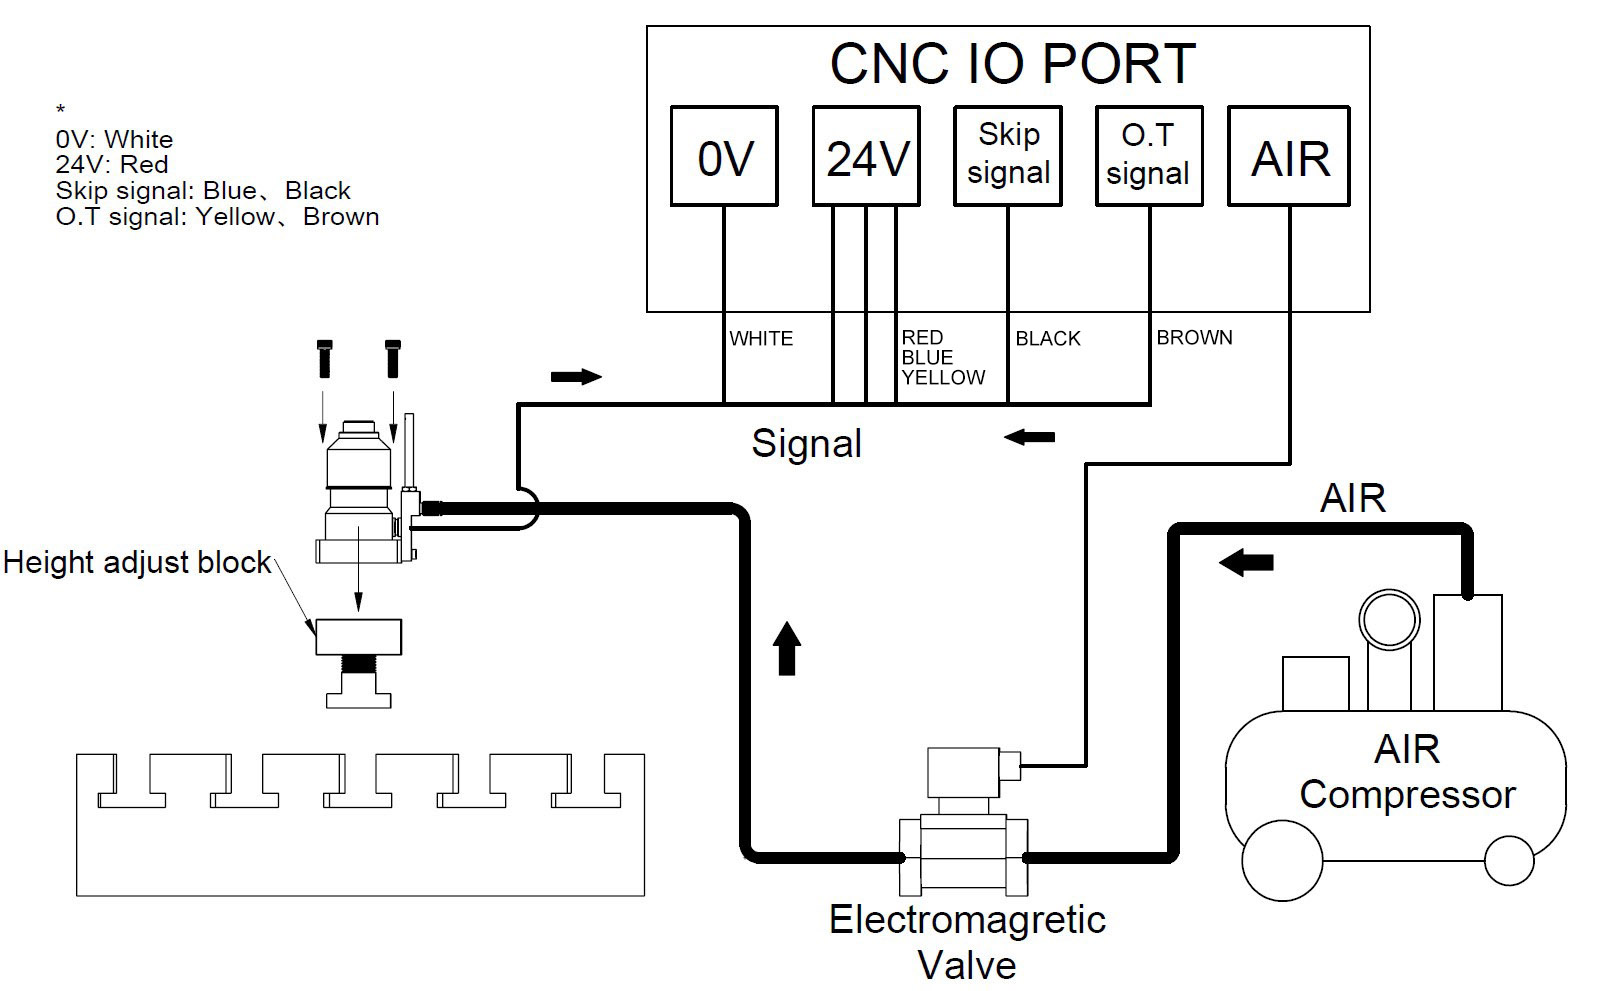
Proveďte elektrické zapojení podle barevného kódování níže a připojte hadici ofuku k elektromagnetickému ventilu a kompresoru vzduchu:
| Barva vodiče Wire Color | Funkce Function | Svorka Terminal |
|---|---|---|
| Červená Red | Kladné napájení | 24 V |
| Bílá White | Záporné napájení / GND | 0 V |
| Modrá Blue | Signál Skip | X4.7 |
| Černá Black | Napájení (dle konfigurace) | 24 V nebo 0 V |
| Žlutá Yellow | Signál přejetí Over-travel | Nouzové zastavení E-STOP |
| Hnědá Brown | Signál přejetí Over-travel | Nouzové zastavení E-STOP |
Zapnutí napájení
Po ověření správnosti všech elektrických spojů a hadic stlačeného vzduchu zapněte hlavní napájení stroje (OFF → ON) a počkejte na dokončení inicializace řízení CNC.
Schéma zapojení elektroinstalace
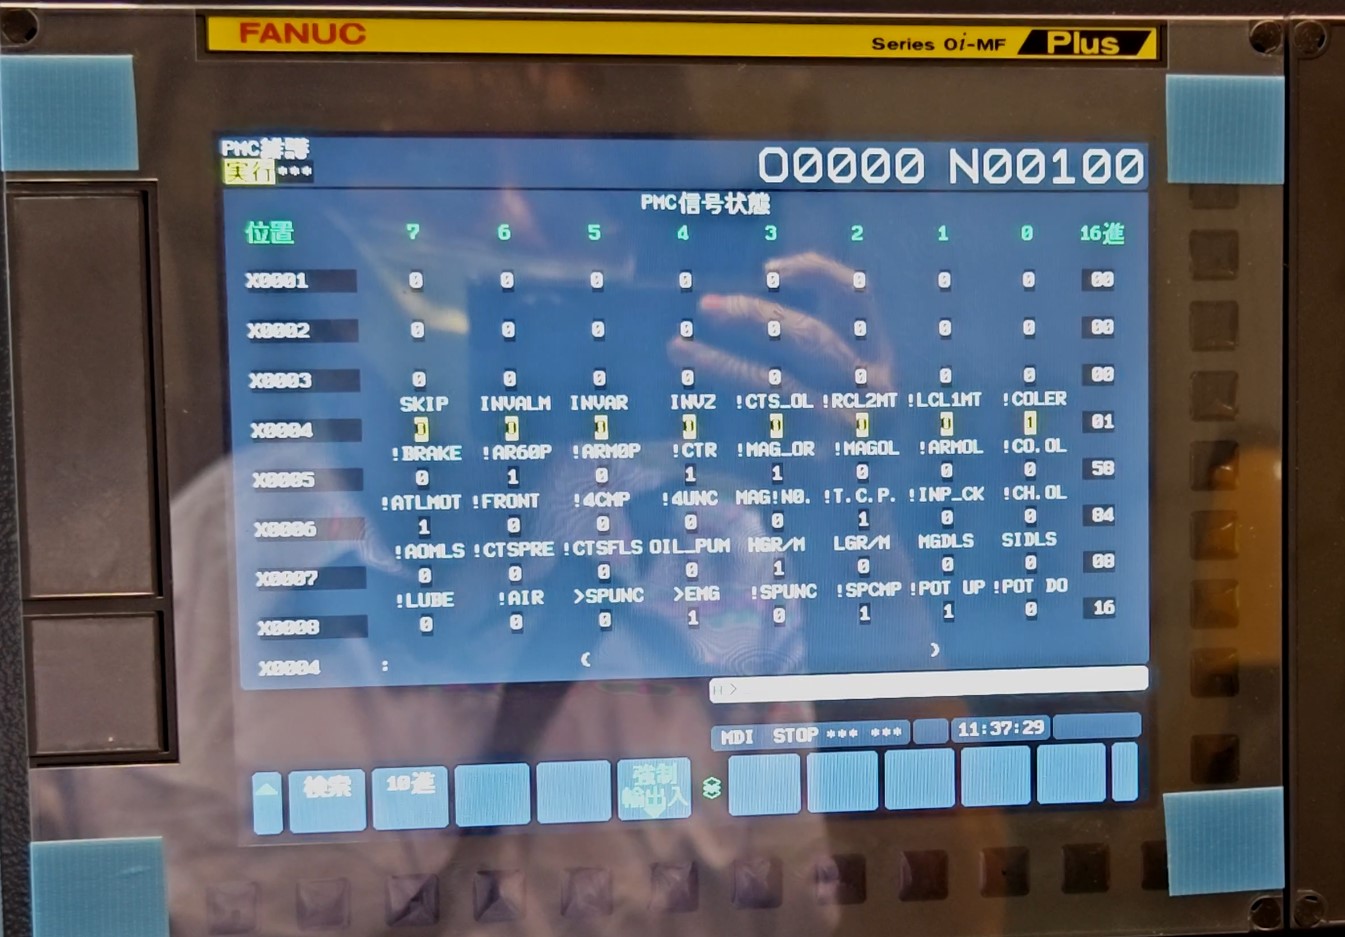
Krok 8: Ověření signálu Skip — Kontrola signálu FANUC PMC
Vstup do obrazovky stavu signálů FANUC PMC
- Stiskněte fyzické tlačítko
[SYSTEM]na panelu MDI. - Stiskněte funkční klávesu
[PMC]ve spodní části obrazovky. - Stiskněte funkční klávesu
[PMC STATUS](nebo[STATUS]) pro vstup do stavu signálů. - Zadejte na klávesnici MDI
X4neboX0004a stiskněte[HLEDAT]pro vyhledání adresy. - Lehce zatlačte na dotek seřizovače a sledujte, zda se bit 7 adresy
X0004(označený jakoSKIP) změní z0na1.
HDI0 je fyzický vysokorychlostní digitální vstupní pin na základní desce FANUC; X0004 je logická adresa PMC. FANUC standardně mapuje HDI0 na X4.7 (bit 7 adresy X0004), takže sepnutí signálu Skip se okamžitě projeví v poli X0004 Bit 7 = SKIP.
Potřebujete technickou podporu nebo konzultaci při výběru seřizovače?
Inženýrský tým T-SENSE je vám plně k dispozici pro integraci do řídicích systémů, schémata zapojení i řešení přesného měření.
Poptávka / Konzultace