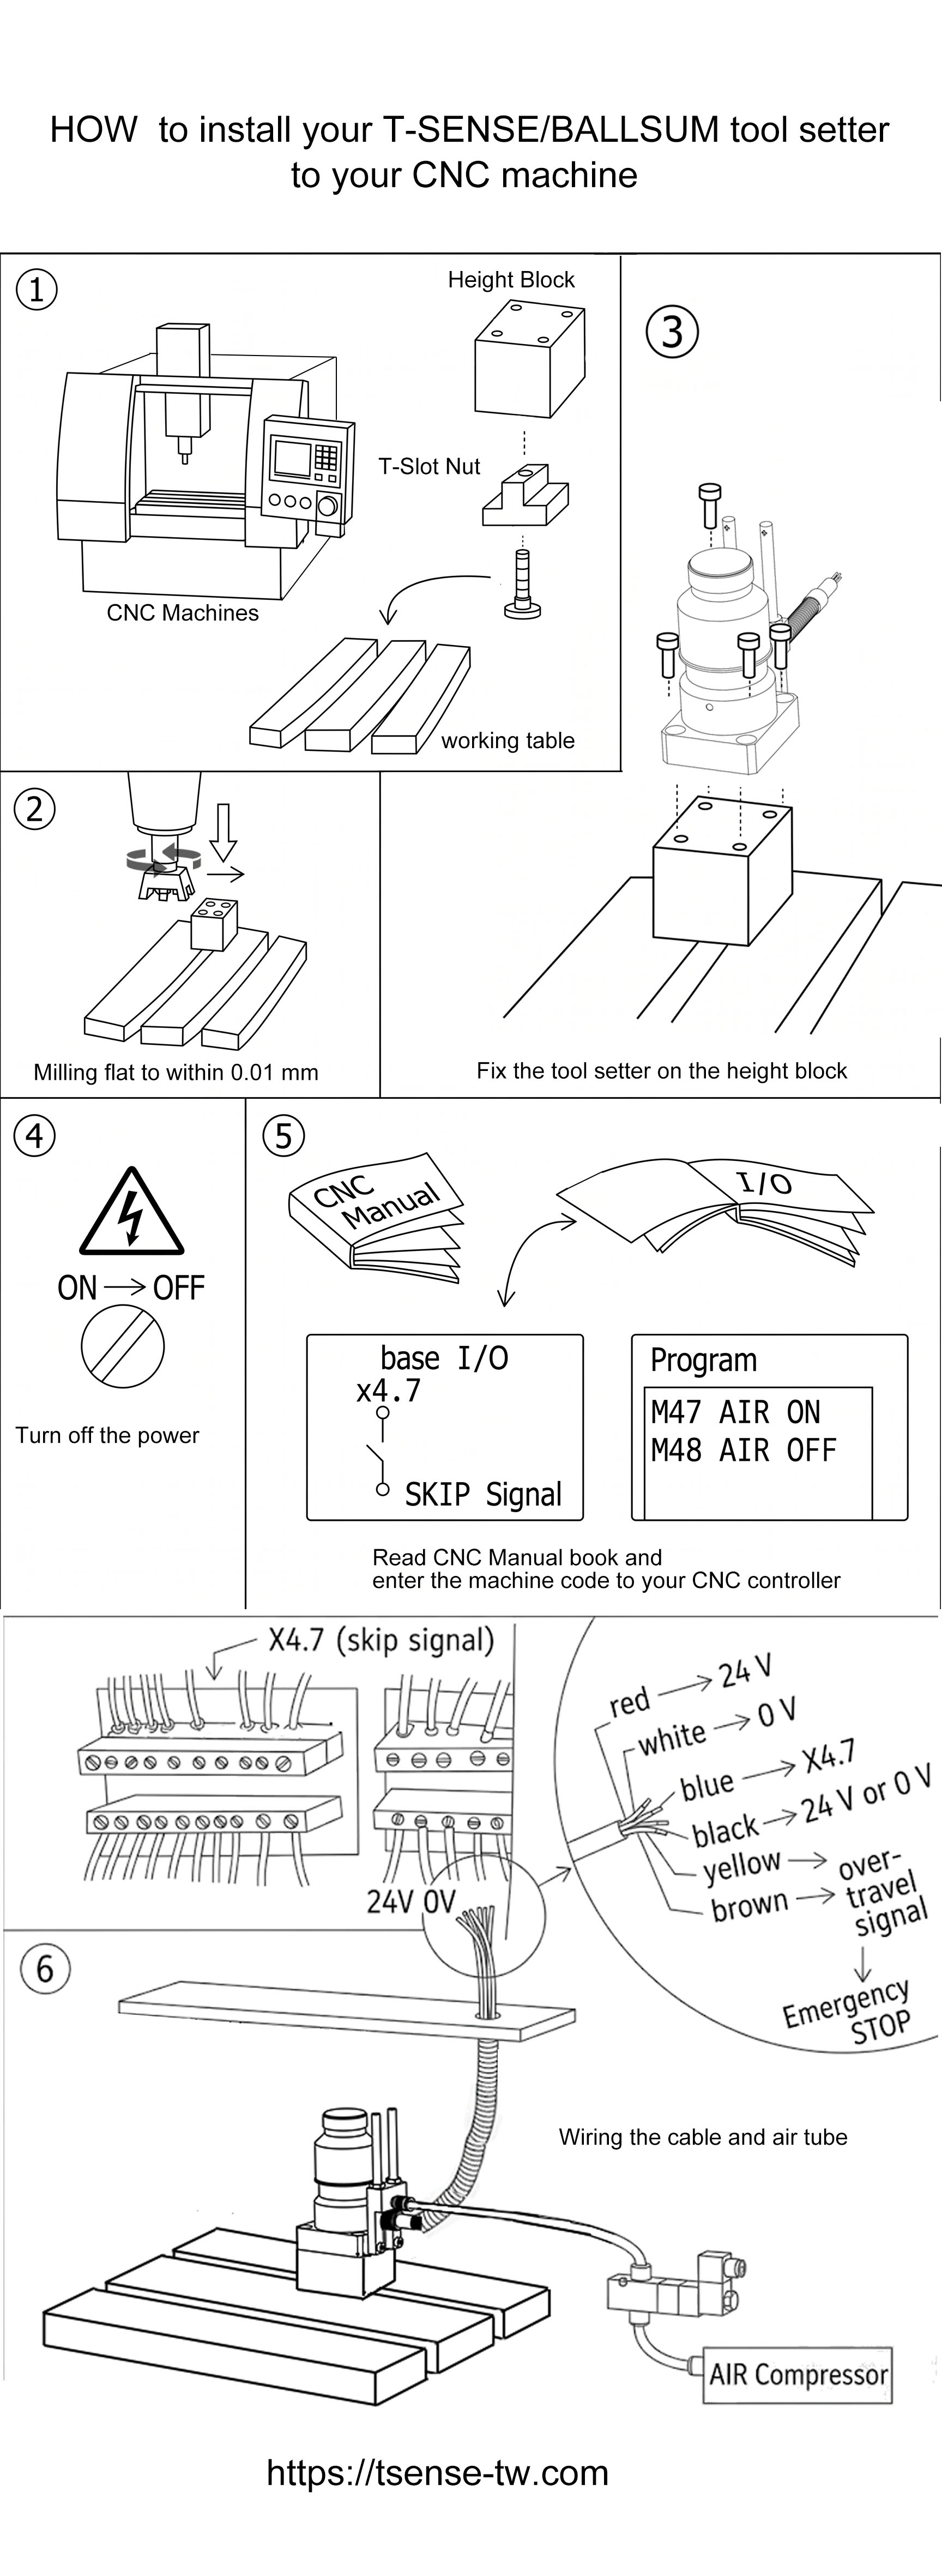
Etapy montażu mechanicznego i elektrycznego
Przygotowanie części i stołu roboczego
Przygotuj następujące elementy: maszynę CNC, stół roboczy (Working Table), kostkę podwyższającą (Height Block), nakrętki teowe (T-Slot Nut) i śruby mocujące.
Frezowanie powierzchni kostki
Przymocuj kostkę podwyższającą nakrętkami teowymi do stołu, a następnie przeprowadź frezowanie górnej powierzchni.
✅ Płaskość górnej powierzchni bazowej musi mieścić się w tolerancji 0,01 mm.
Mocowanie korpusu sondy narzędziowej
Przymocuj korpus sondy T-SENSE / BALLSUM do sfrezowanej powierzchni kostki za pomocą śrub, upewniając się, że korpus jest sztywny i nie wykazuje luzów.
⚠️ Odłączenie zasilania maszyny
Przed wykonaniem jakichkolwiek połączeń elektrycznych należy bezwzględnie wyłączyć zasilanie główne maszyny (ON → OFF), aby zapewnić bezpieczeństwo operatora i chronić układ elektroniczny.
Konfiguracja parametrów sterownika CNC
Sprawdź dokumentację sterownika CNC i skonfiguruj następujące parametry:
- Pin wejściowy sygnału SKIP:
X4.7(Base I/O) lubHDI0(przykład dla sterownika FANUC) - Kod M włączenia przedmuchu:
M47 AIR ON - Kod M wyłączenia przedmuchu:
M48 AIR OFF
※ W systemach FANUC fizyczny pin HDI0 odpowiada domyślnie 7. bitowi adresu logicznego PMC X0004 (X4.7).
Podłączenie przewodów elektrycznych i pneumatycznych
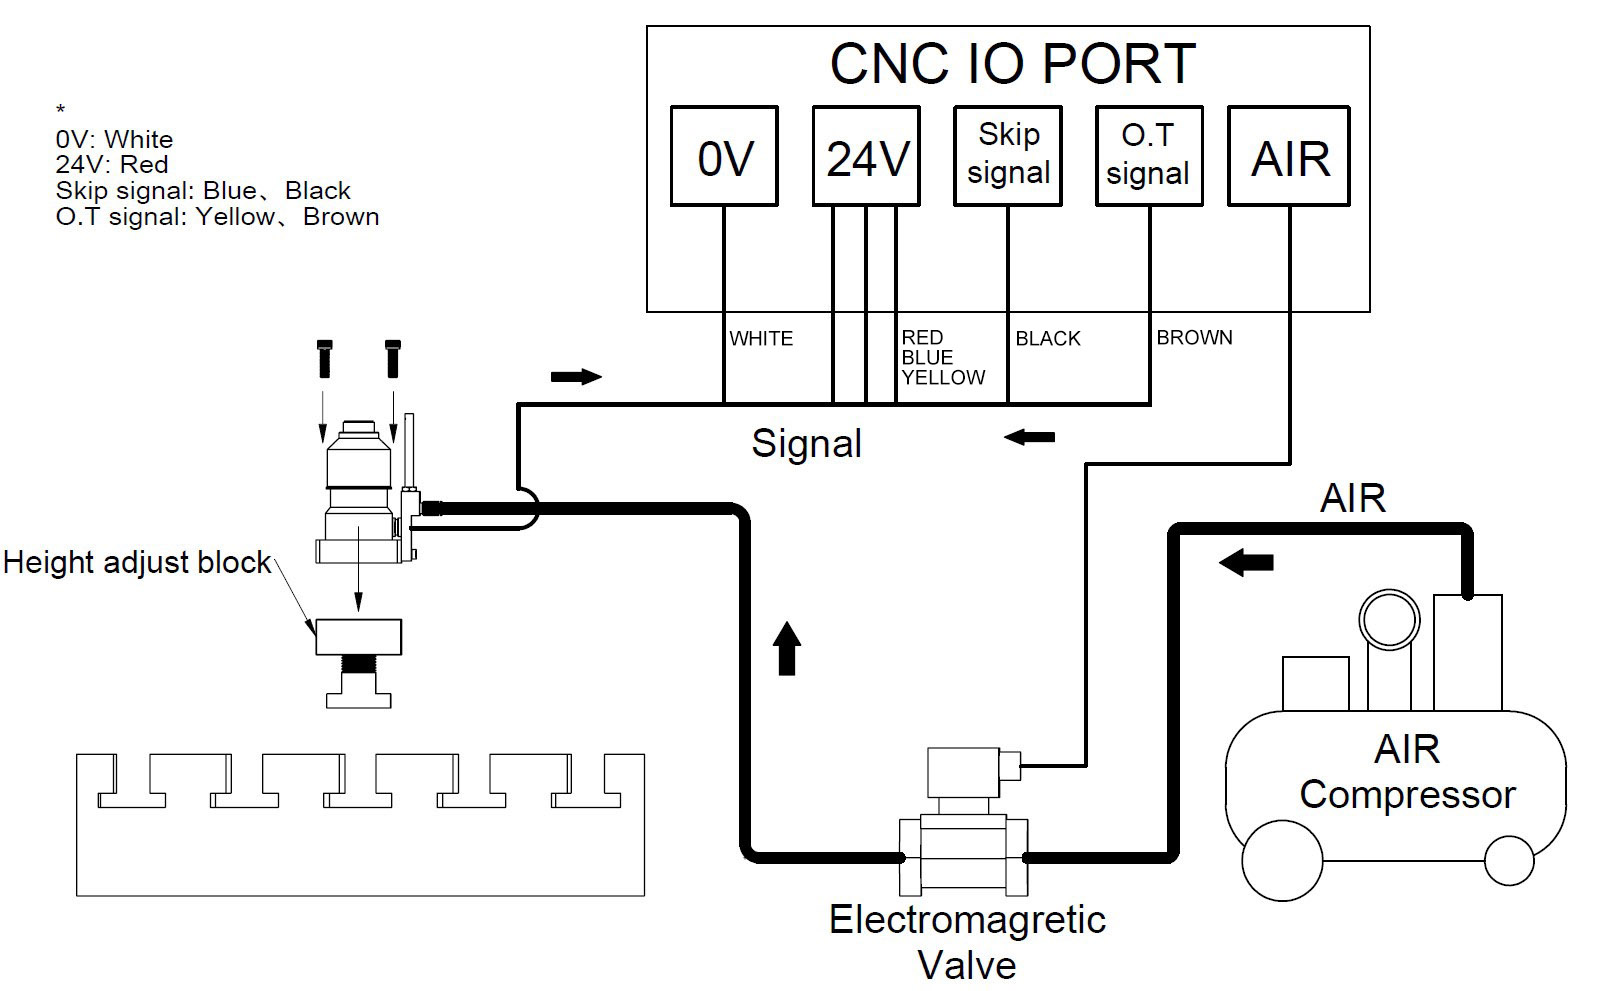
Wykonaj połączenia elektryczne zgodnie z poniższym schematem kolorów żył oraz podłącz wąż pneumatyczny do elektrozaworu i kompresora powietrza:
| Kolor przewodu Wire Color | Funkcja Function | Zacisk Terminal |
|---|---|---|
| Czerwony Red | Zasilanie dodatnie | 24 V |
| Biały White | Zasilanie ujemne / GND | 0 V |
| Niebieski Blue | Sygnał Skip | X4.7 |
| Czarny Black | Zasilanie (zależnie od konfiguracji) | 24 V lub 0 V |
| Żółty Yellow | Sygnał przekroczenia skoku Over-travel | Pętla zatrzymania awaryjnego E-STOP |
| Brązowy Brown | Sygnał przekroczenia skoku Over-travel | Pętla zatrzymania awaryjnego E-STOP |
Włączenie zasilania
Po upewnieniu się, że wszystkie połączenia elektryczne i przewody sprężonego powietrza są prawidłowe, włącz zasilanie główne maszyny (OFF → ON) i odczekaj na inicjalizację sterownika CNC.
Schemat podłączenia okablowania
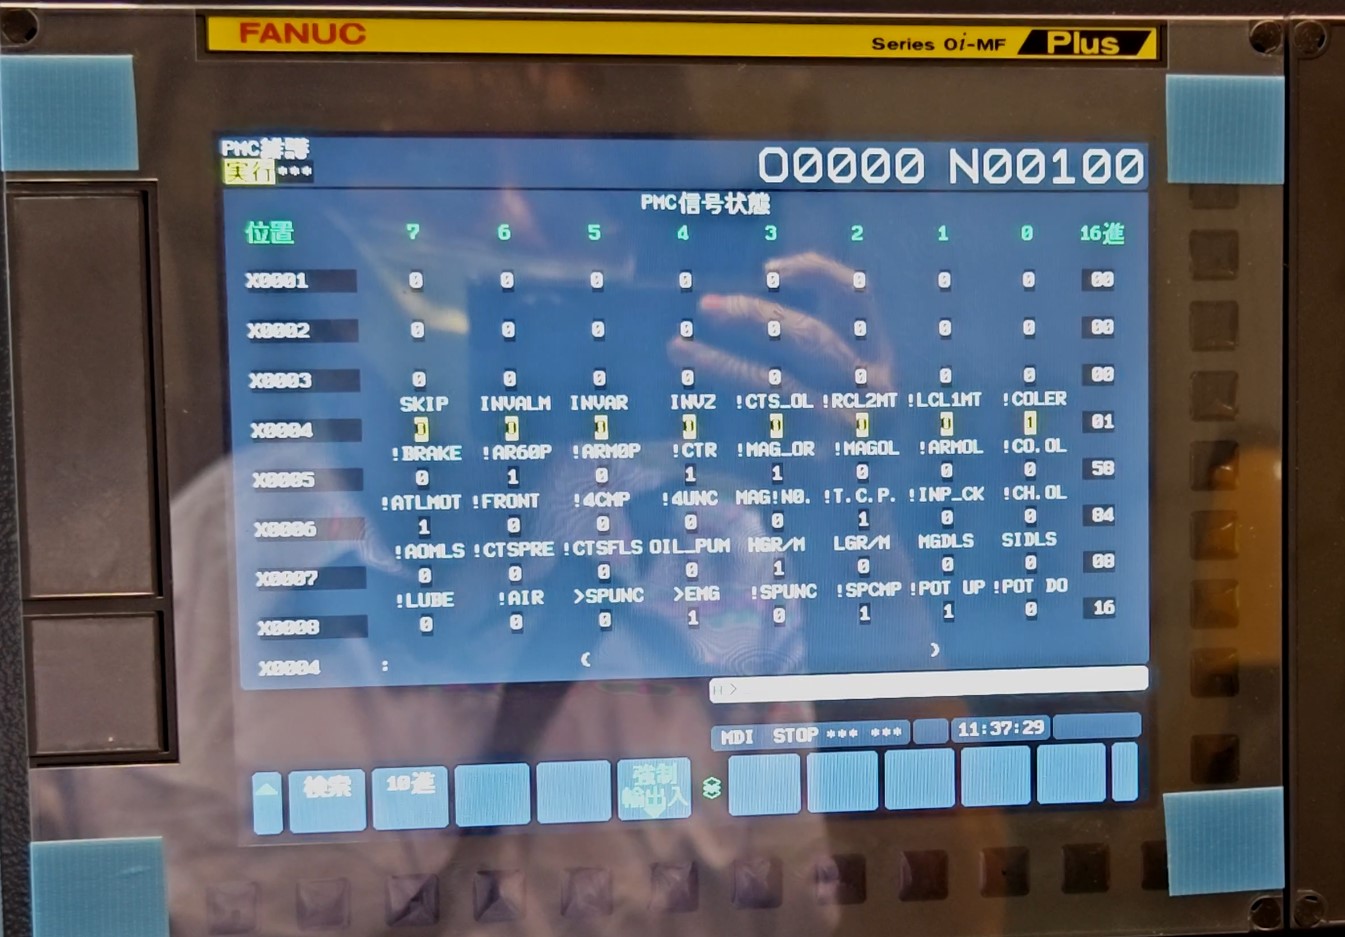
Krok 8: Weryfikacja sygnału Skip — Test na ekranie FANUC PMC
Wejście do ekranu stanu sygnałów FANUC PMC
- Naciśnij fizyczny przycisk
[SYSTEM]na panelu MDI. - Naciśnij klawisz programowy
[PMC]na dole ekranu. - Naciśnij klawisz programowy
[PMC STATUS](lub[STATUS]), aby wejść do ekranu stanu sygnałów. - Wpisz na klawiaturze MDI
X4lubX0004i naciśnij[SZUKAJ]. - Naciśnij lekko trzpień sondy narzędziowej i obserwuj, czy bit 7 adresu
X0004(oznaczony jakoSKIP) zmienia wartość z0na1.
HDI0 to fizyczne złącze szybkiego wejścia cyfrowego na płycie głównej FANUC; X0004 to logiczny adres PMC. FANUC standardowo mapuje HDI0 na X4.7 (bit 7 adresu X0004), dlatego aktywacja sygnału Skip natychmiast zmienia stan w polu X0004 Bit 7 = SKIP.
Potrzebujesz wsparcia technicznego lub doradztwa przy doborze sondy?
Zespół inżynierów T-SENSE służy profesjonalnym wsparciem w zakresie integracji ze sterownikami CNC, schematów podłączeń oraz rozwiązań pomiarowych.
Zapytanie ofertowe / Konsultacja