Các bước lắp đặt phần cứng
Chuẩn bị linh kiện & bàn làm việc
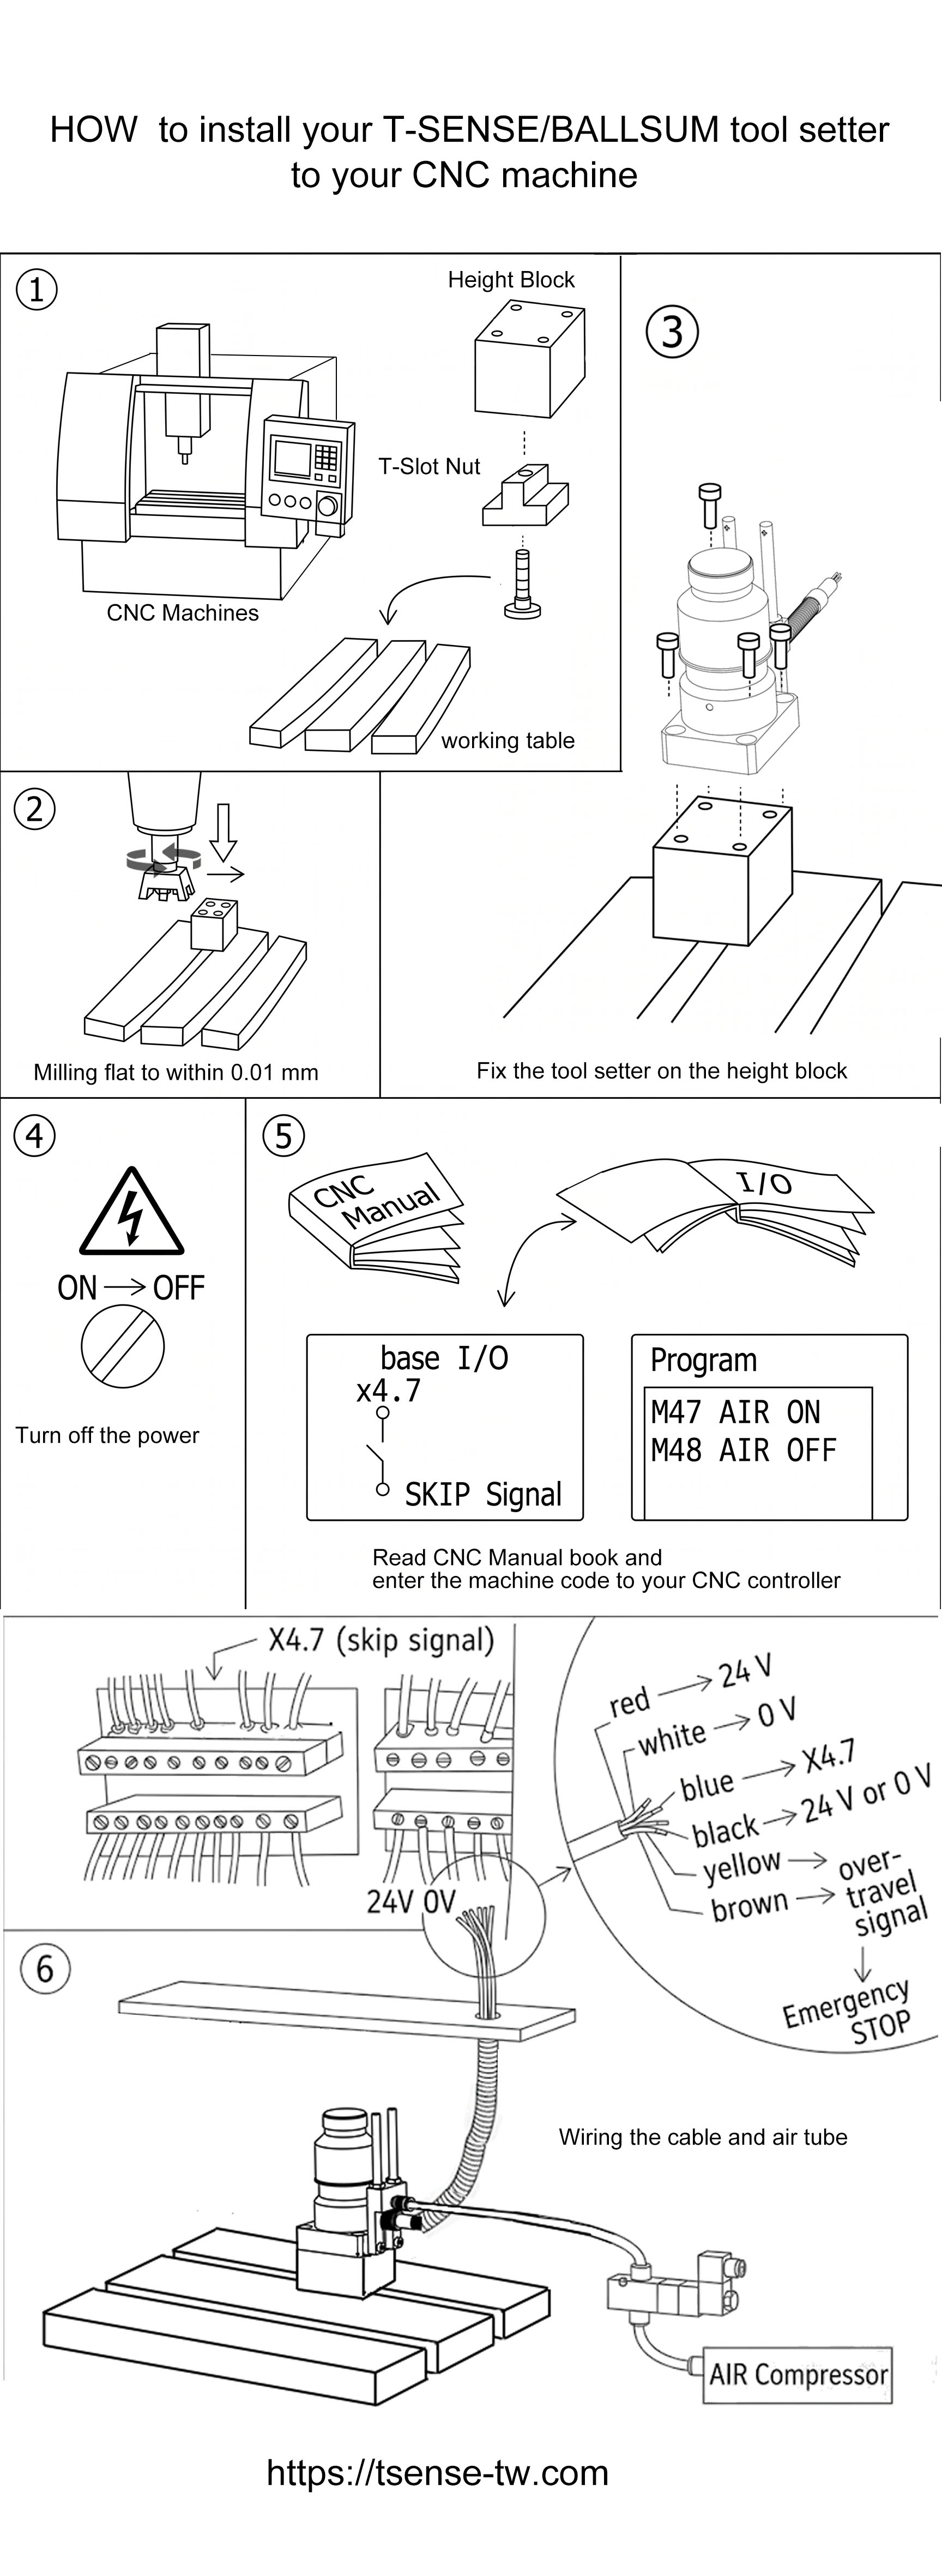
Chuẩn bị các linh kiện: Máy CNC, bàn làm việc (Working Table), khối kê nâng cao (Height Block), đai ốc chữ T (T-Slot Nut) và bu lông cố định.
Phay phẳng bề mặt khối kê
Cố định khối kê lên bàn máy bằng đai ốc rãnh T, sau đó tiến hành phay phẳng bề mặt trên.
✅ Độ phẳng mặt trên phải được kiểm soát trong vòng 0.01 mm để đảm bảo độ chuẩn xác gá đặt thiết bị đo dao.
Cố định thân máy đo dao
Gá lắp thân thiết bị đo dao T-SENSE / BALLSUM lên mặt trên khối kê đã phay phẳng bằng bu lông, siết chặt và kiểm tra không bị rung lắc.
⚠️ Ngắt nguồn điện máy CNC
Trước khi tiến hành đấu nối điện, bắt buộc phải ngắt nguồn điện chính của máy (ON → OFF) nhằm đảm bảo an toàn cho nhân viên và linh kiện điện tử.
Cài đặt tham số bộ điều khiển
Tra cứu hướng dẫn sử dụng máy CNC và thiết lập các thông số sau:
- Chân tín hiệu SKIP:
X4.7(Base I/O) hoặcHDI0(Ví dụ trên bộ điều khiển FANUC) - Mã M bật khí thổi:
M47 AIR ON - Mã M tắt khí thổi:
M48 AIR OFF
※ Trong hệ thống FANUC, chân phần cứng HDI0 mặc định tương ứng với địa chỉ logic PMC X0004 Bit 7 (X4.7).
Đấu nối dây điện & ống khí nén
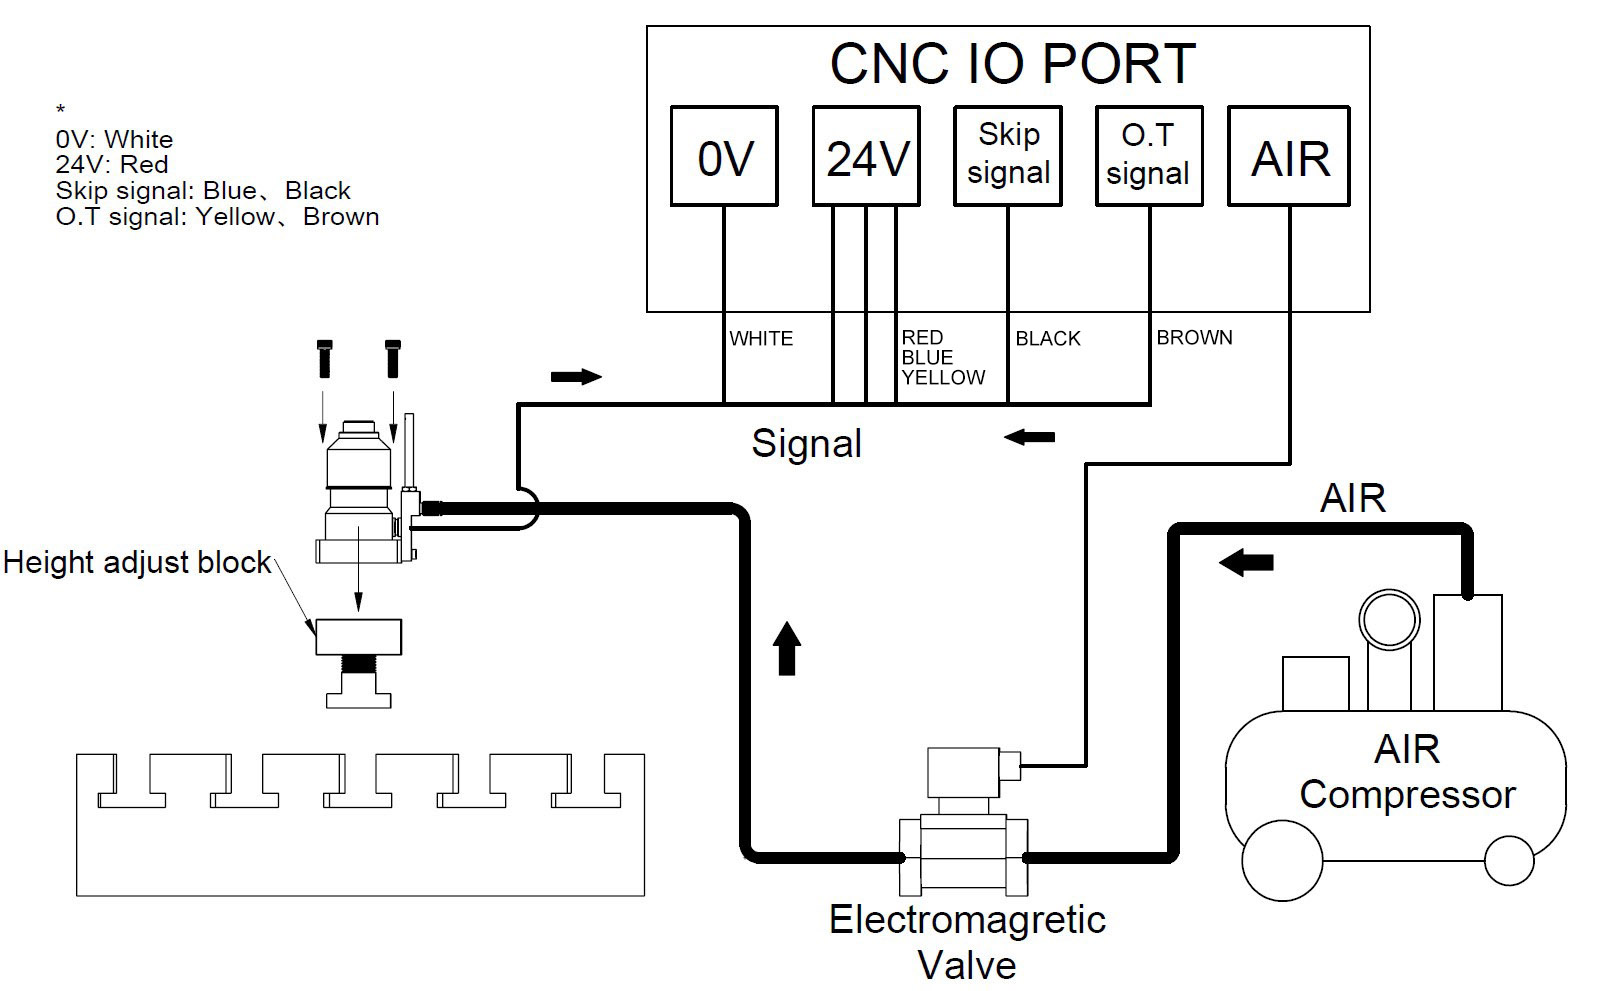
Đấu nối dây điện theo bảng quy định màu dây bên dưới, đồng thời kết nối ống khí thổi với van điện từ và máy nén khí (AIR Compressor):
| Màu dây Wire Color | Chức năng Function | Đầu cực Terminal |
|---|---|---|
| Đỏ Red | Cực dương nguồn | 24 V |
| Trắng White | Cực âm nguồn / GND | 0 V |
| Xanh dương Blue | Tín hiệu Skip | X4.7 |
| Đen Black | Nguồn (tùy cấu hình) | 24 V hoặc 0 V |
| Vàng Yellow | Tín hiệu quá hành trình Over-travel | Mạch dừng khẩn cấp Emergency STOP |
| Nâu Brown | Tín hiệu quá hành trình Over-travel | Mạch dừng khẩn cấp Emergency STOP |
Bật nguồn điện
Sau khi xác nhận các mối nối điện và ống khí hoàn toàn chuẩn xác, bật lại nguồn điện chính của máy (OFF → ON), chờ bộ điều khiển CNC khởi động hoàn tất.
Sơ đồ đấu nối dây
Bước 8: Xác thực tín hiệu Skip — Kiểm tra tín hiệu FANUC PMC
Truy cập màn hình trạng thái tín hiệu FANUC PMC
- Nhấn phím cứng
[SYSTEM]trên bảng điều khiển MDI. - Nhấn phím mềm
[PMC]ở phía dưới màn hình. - Nhấn phím mềm
[PMC STATUS](hoặc[STATUS]) để vào màn hình trạng thái tín hiệu. - Nhập
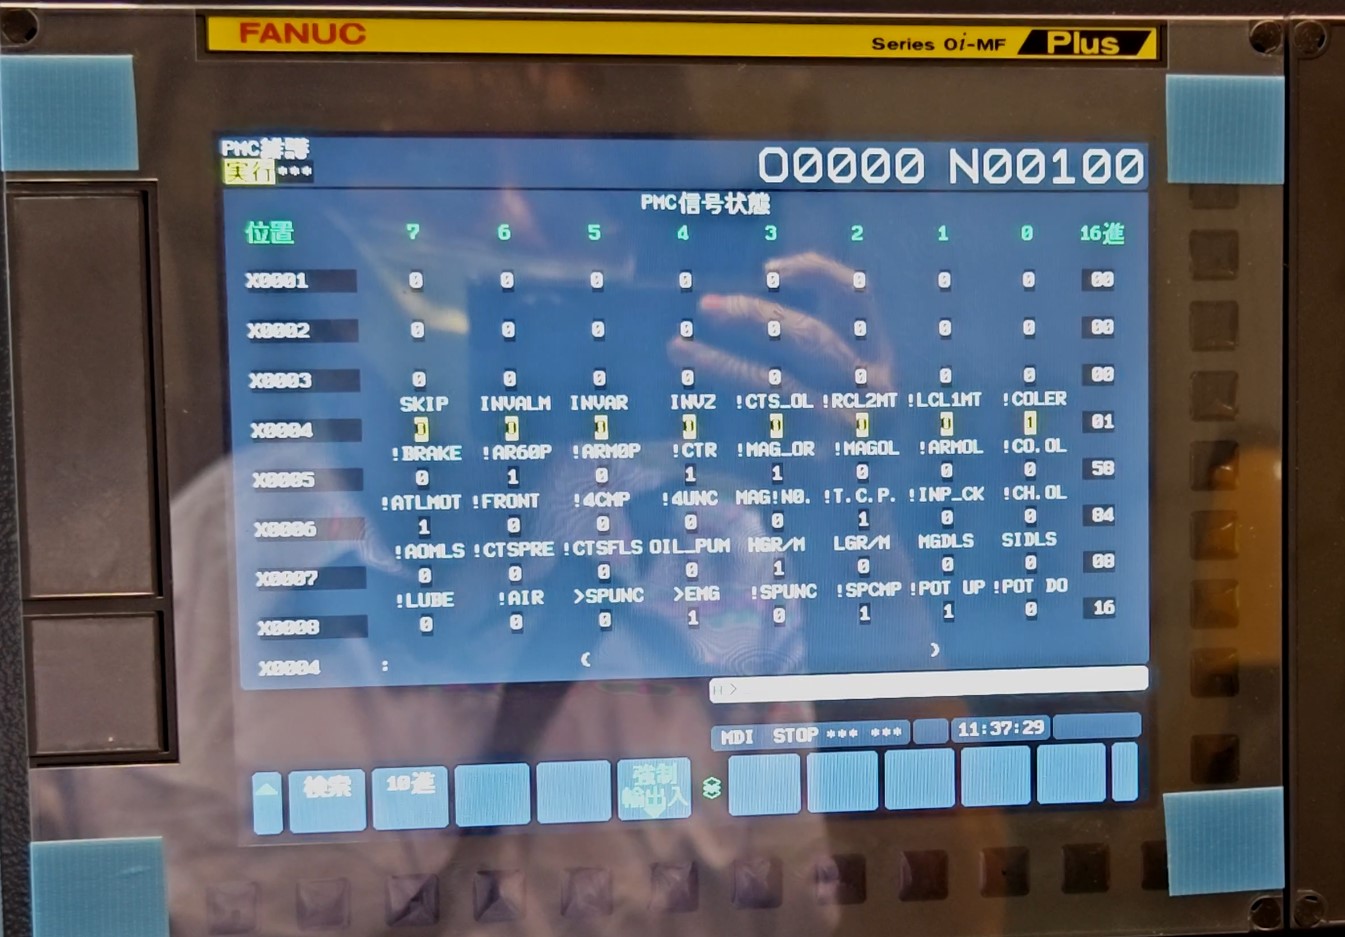
X4hoặcX0004trên bảng MDI và nhấn[TÌM KIẾM]để chuyển đến địa chỉ đó. - Nhấn nhẹ vào đầu đo dao, quan sát Bit 7 của
X0004(ký hiệuSKIP) có chuyển từ0sang1hay không.
HDI0 là chân ngõ vào số tốc độ cao trên bo mạch chủ FANUC; X0004 là địa chỉ logic PMC. FANUC mặc định gán HDI0 vào X4.7 (Bit 7 của X0004), do đó khi kích hoạt tín hiệu Skip sẽ phản hồi ngay lập tức tại ô X0004 Bit 7 = SKIP.
Bạn cần hỗ trợ kỹ thuật hoặc tư vấn chọn dòng máy đo dao?
Đội ngũ kỹ sư giàu kinh nghiệm của T-SENSE sẵn sàng hỗ trợ tích hợp bộ điều khiển, hướng dẫn đấu nối và cung cấp giải pháp đo lường tối ưu.
Yêu cầu báo giá / Tư vấn