스킵 신호란 무엇입니까?
CNC 정밀 가공에서 “스킵 신호”는 고속 자동 측정을 가능하게 하는 핵심 요소입니다. 공작물 프로빙부터 자동 공구 세팅에 이르기까지, 이러한 모든 작업은 접촉 순간에 이 신호를 통해 컨트롤러를 즉시 트리거하여 현재 좌표 위치를 정확하게 캡처합니다.
그러나 CNC 컨트롤러 브랜드마다 스킵 신호의 하드웨어 단자와 PLC 인터페이스에 대해 자체 전용 사양을 정의합니다. T-SENSE 공구 세터는 뛰어난 전자 회로 설계와 포괄적인 호환성 테스트를 바탕으로, 전 세계 3대 주요 CNC 컨트롤러의 고속 측정 단자에 완벽하게 적응합니다. 초저지연 신호 전송으로 모든 측정이 최고 수준의 마이크론급 정밀도를 달성하도록 보장합니다.
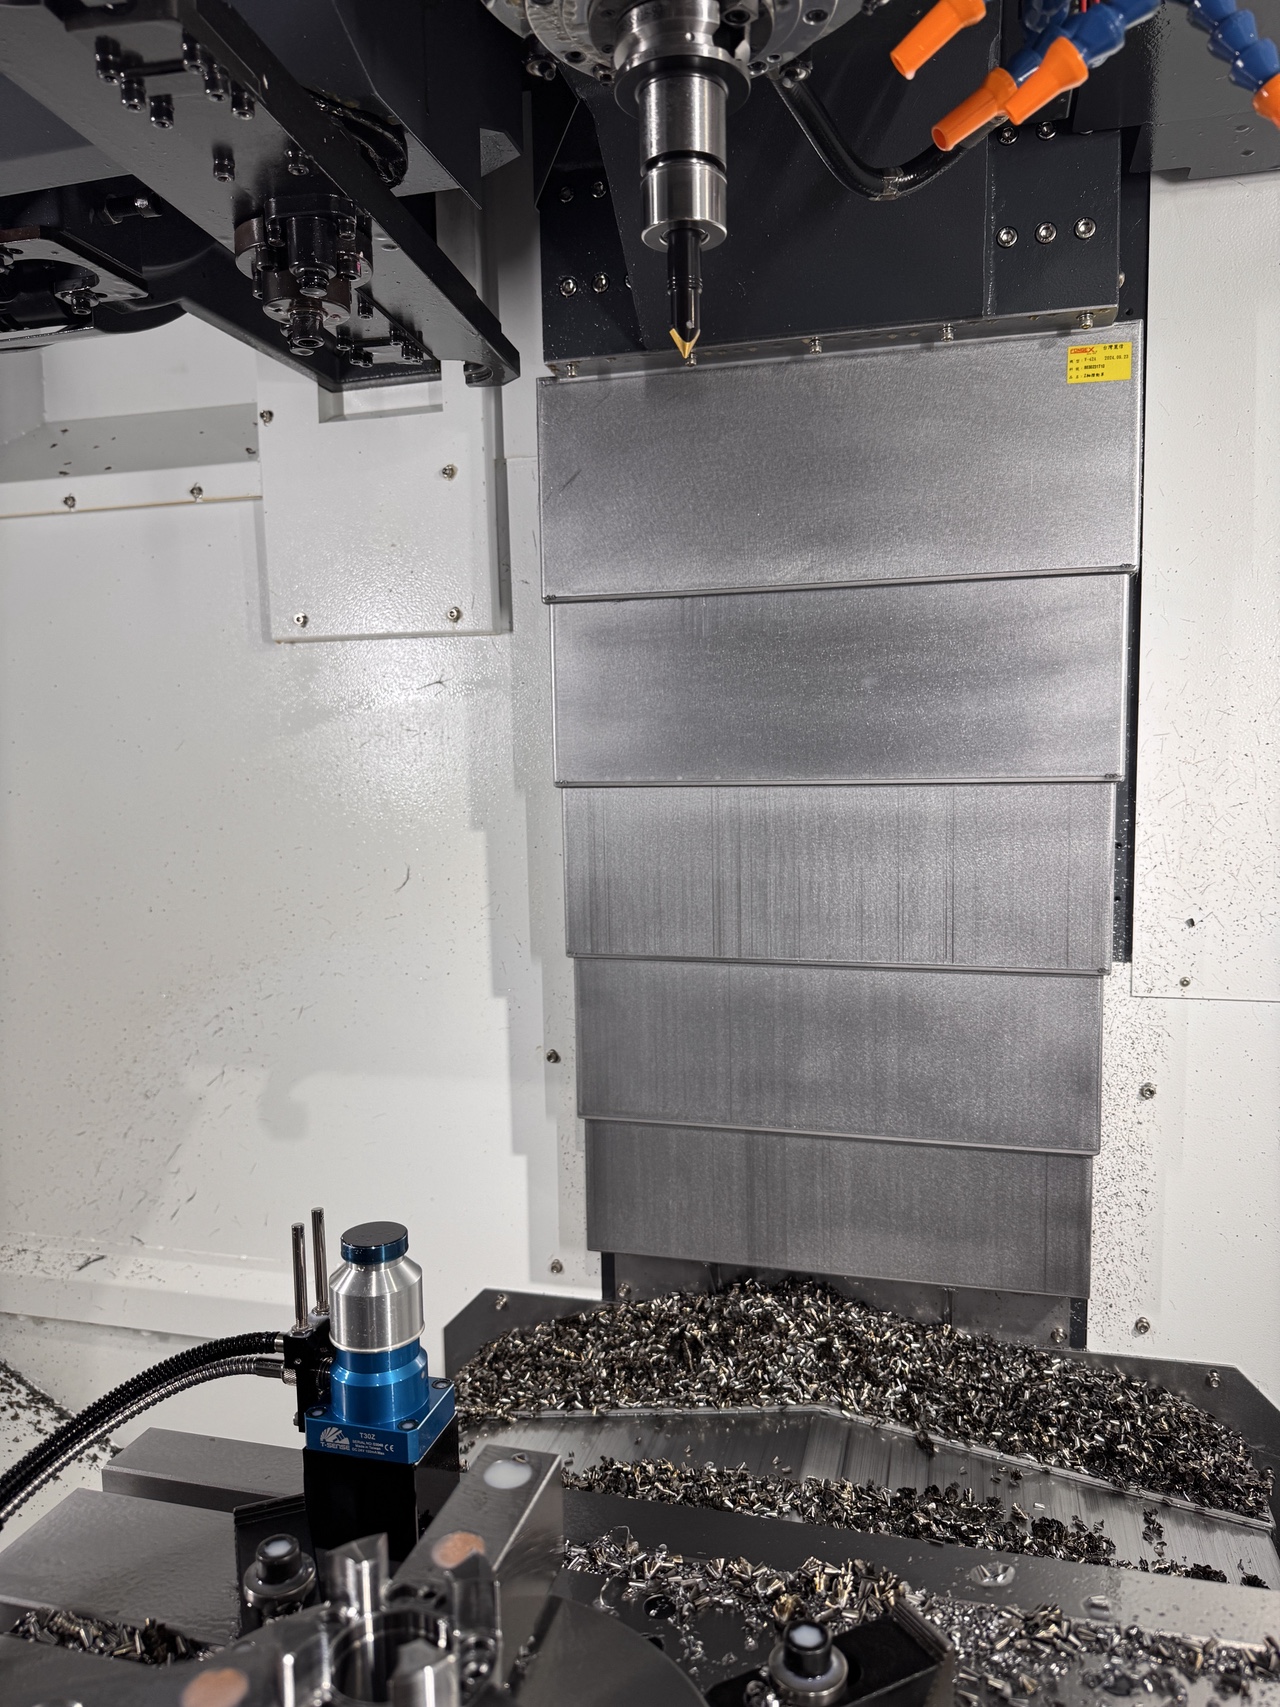
3대 주요 컨트롤러의 스킵 신호 인터페이스 및 T-SENSE 공구 세터와의 원활한 적응
1. FANUC
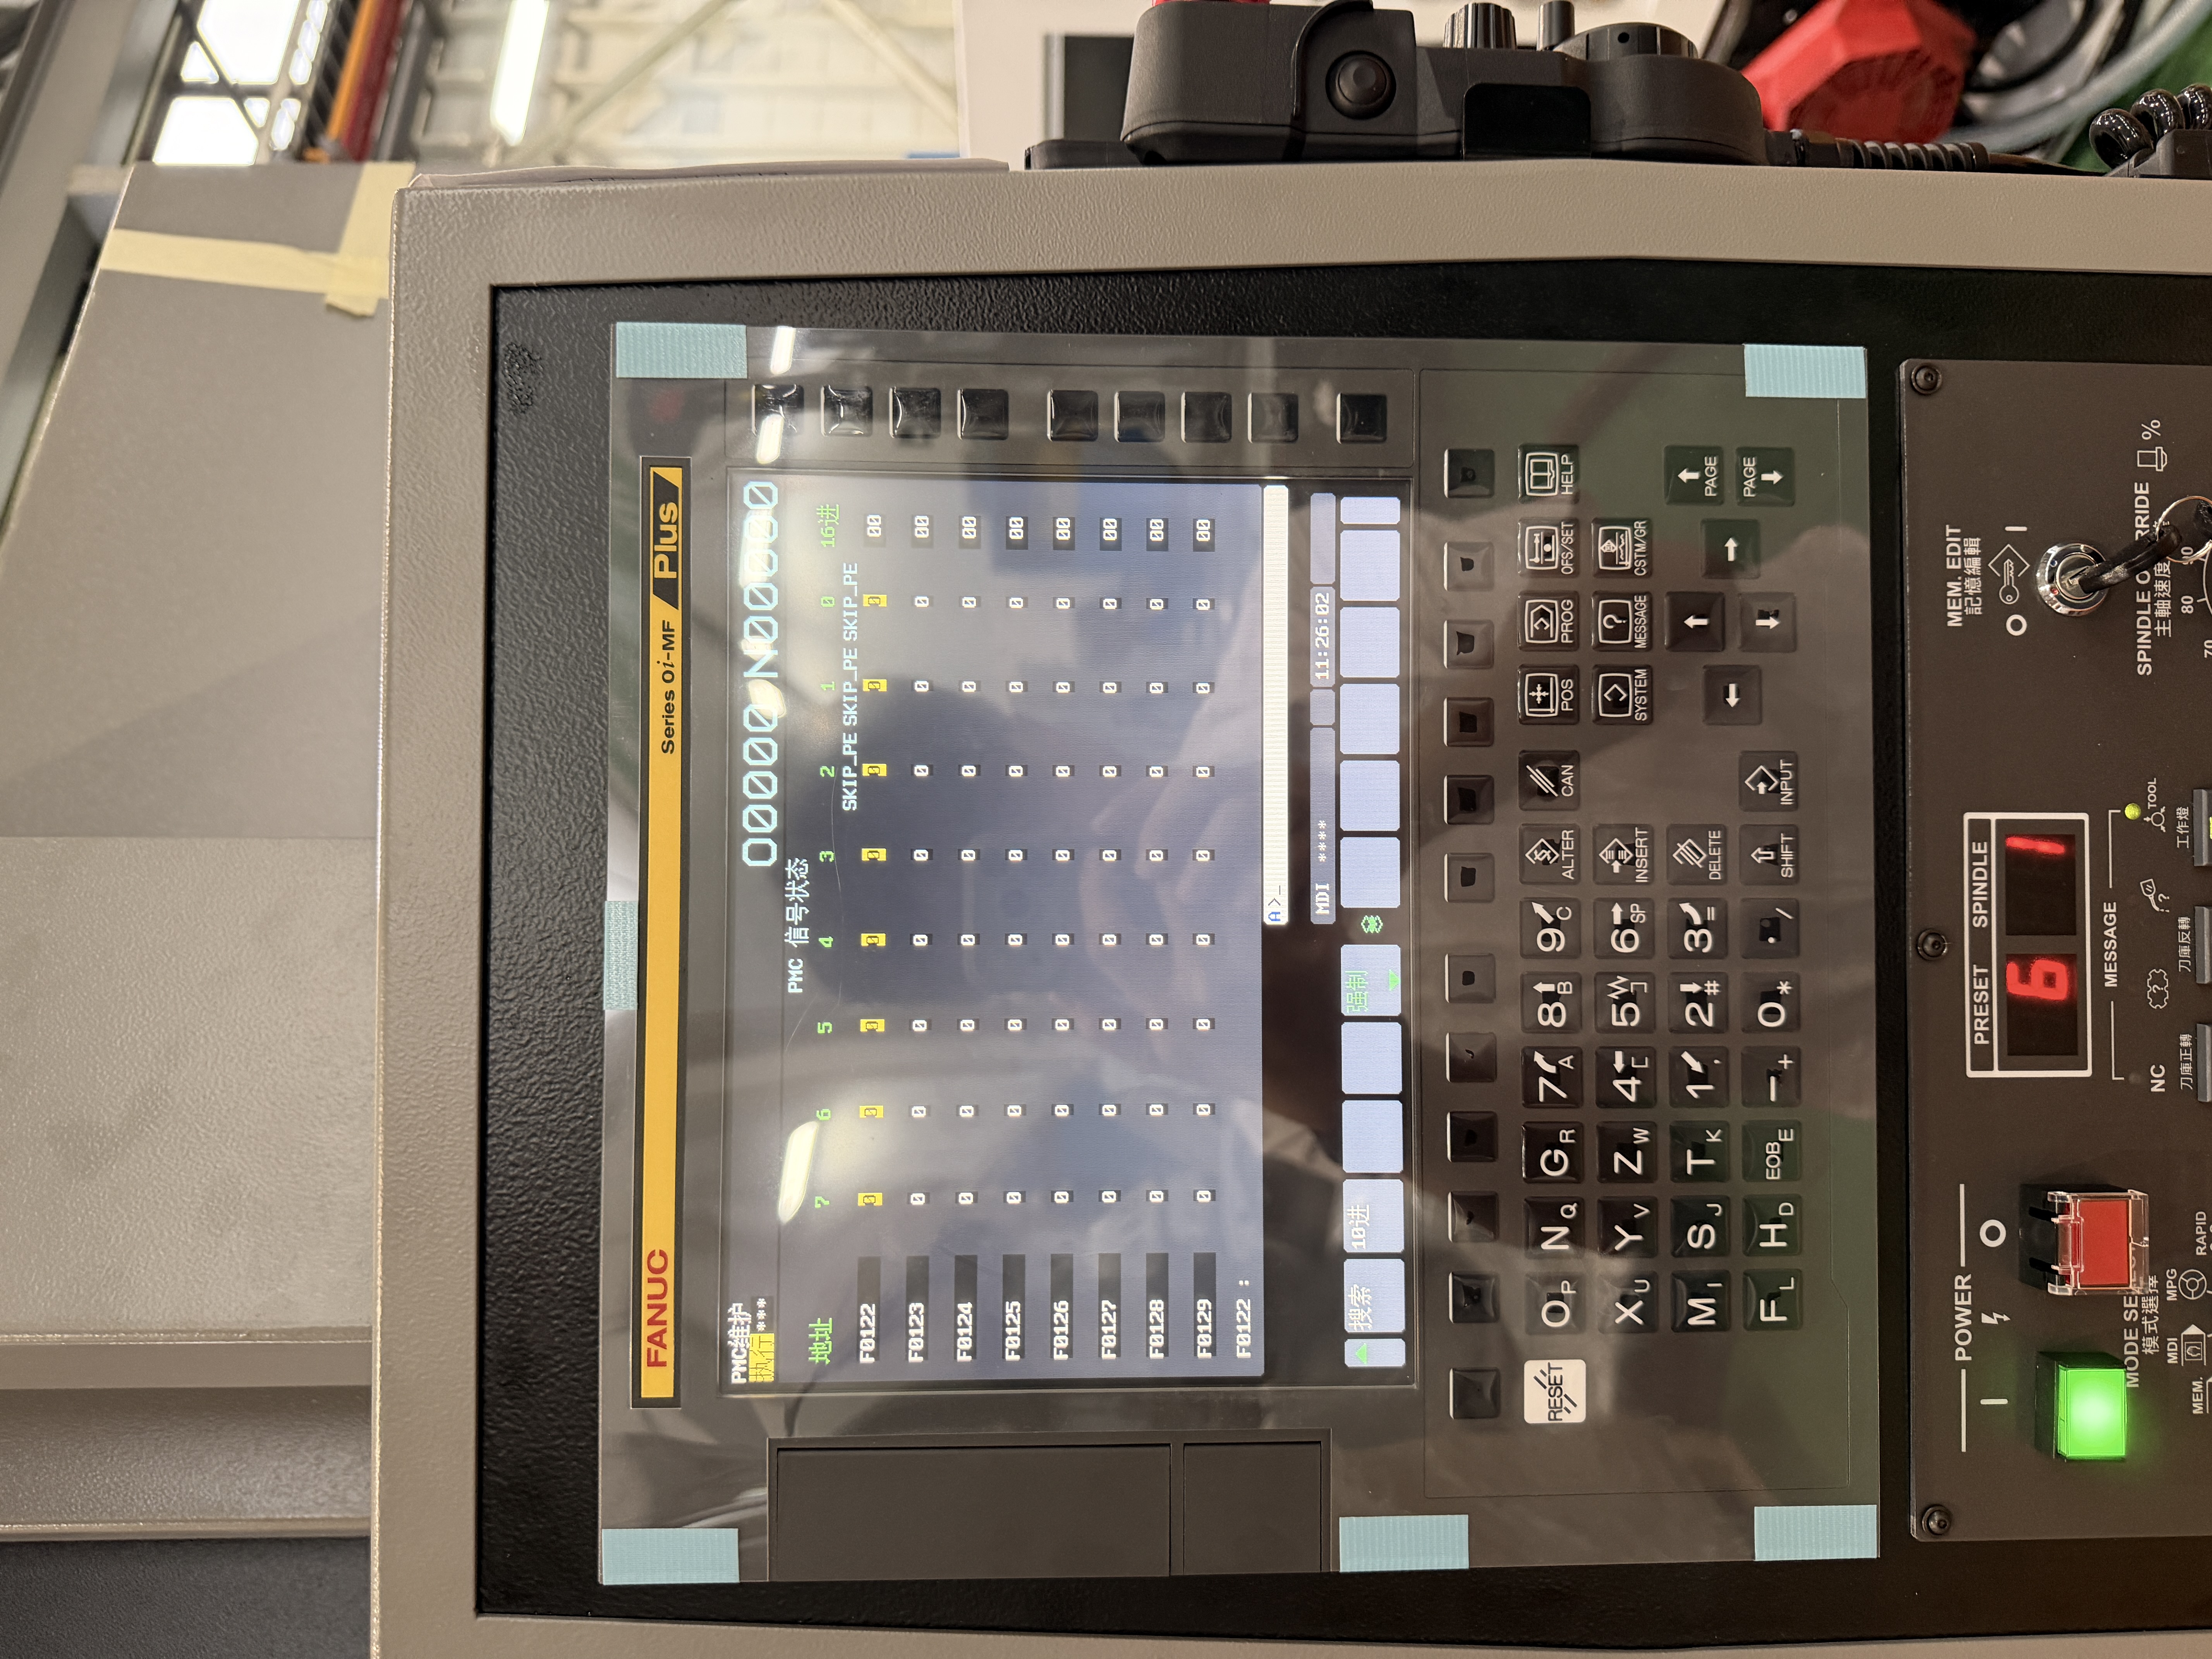
FANUC 시스템은 스킵 신호를 “표준 스킵”과 “고속 스킵(HDI)”으로 구분하여 다양한 적용 시나리오에 대응합니다.
표준 스킵 단자: 가장 일반적인 기본 구성은 X4.7이며, G31 스킵 명령을 통해 트리거되고 일반 정밀도 측정에 적합합니다.
고속 스킵(HDI): 마이크로초(μs) 수준의 응답이 필요한 고속 정밀 측정을 위해 시스템은 하드웨어 기반 고속 직접 입력(HDI)을 활성화합니다. T-SENSE 공구 세터는 지정된 HDI 단자(예: X1004.7)에 직접 연결할 수 있어 좌표 캡처 오차를 거의 제로에 가깝게 줄이고 컨트롤러의 고속 측정 잠재력을 최대한 활용합니다.
2. Mitsubishi
주류 Mitsubishi M70/M80 시리즈 컨트롤러에서 스킵 신호는 PLC 인터페이스 내에서 “스킵 입력”으로 정의됩니다.
단자 정의: 표준 PLC 구성에서 기본 스킵 신호 단자는 일반적으로 X18(또는 X018)로 지정됩니다.
효율적인 통합: T-SENSE 공구 세터는 일반적으로 정의된 이 단자에 직접 연결되어 복잡한 PLC 수정 없이도 Mitsubishi 플랫폼에서 안정적이고 고속인 공구 세팅 사이클을 구현합니다.
3. Siemens
고급 Siemens 컨트롤러(예: Sinumerik 828D / 840D sl)에서 이 기능은 “측정 입력(Measuring Inputs)”으로 엄격하게 정의되며, 하드웨어 수준의 고속 신호 수집 채널입니다.
첫 번째 프로브: 시스템은 일반적으로 첫 번째 측정 장치를 지정된 고속 디지털 입력 단자, 일반적으로 X142 인터페이스에 연결합니다.
두 번째 프로브: 컨트롤러 유닛은 여러 측정 장치의 안정적인 작동을 지원하기 위해 두 번째 고속 입력 포트 세트를 제공합니다.
전문적인 호환성: T-SENSE 공구 세터의 신호 특성은 Siemens X142 및 유사한 고속 인터페이스에 최적화되어, 즉각적이고 신뢰할 수 있는 트리거링에 부합하는 정밀한 신호 전송을 보장합니다.
결론: CNC 장비에 고성능 측정 솔루션을 도입하십시오
T-SENSE 공구 세터는 뛰어난 기계적 트리거 안정성과 반복 정밀도를 제공할 뿐만 아니라, FANUC HDI 고속 채널, 표준 Mitsubishi X18 정의, Siemens X142 하드웨어 인터페이스를 아우르는 핵심 전기 신호 통합을 위한 엄격한 적응 테스트도 거쳤습니다.
사용 중인 주류 컨트롤러가 무엇이든, T-SENSE는 공작 기계에 제로 지연의 고정밀 자동 공구 세팅 솔루션을 제공하여 생산 수율과 전체 효율을 효과적으로 향상시킵니다.
CNC 장비의 자동 측정 역량을 한 단계 높이십시오
지금 T-SENSE에 문의하십시오. 컨트롤러 모델과 가공 요구 사항에 따라 가장 전문적인 공구 세터 추천과 맞춤화 서비스를 제공해 드리겠습니다.
전문가 상담 문의