什么是 Skip Signal(跳跃讯号)?
在 CNC 精密加工中,“Skip Signal(跳跃讯号)”是实现高速、自动化量测的关键核心。从工件量测探针到自动对刀仪,都仰赖此讯号在接触瞬间即时触发控制器,精准记录当前座标。
然而,不同品牌的 CNC 控制器,其 Skip Signal 的硬体接点与 PLC 介面定义各有专属规范。得盛世对刀仪凭借卓越的电子电路设计与全方位的相容性测试,能完美适配全球三大主流控制器的高速量测接点。透过极低延迟的讯号传输,确保每次量测皆能达到微米级的最高精度。
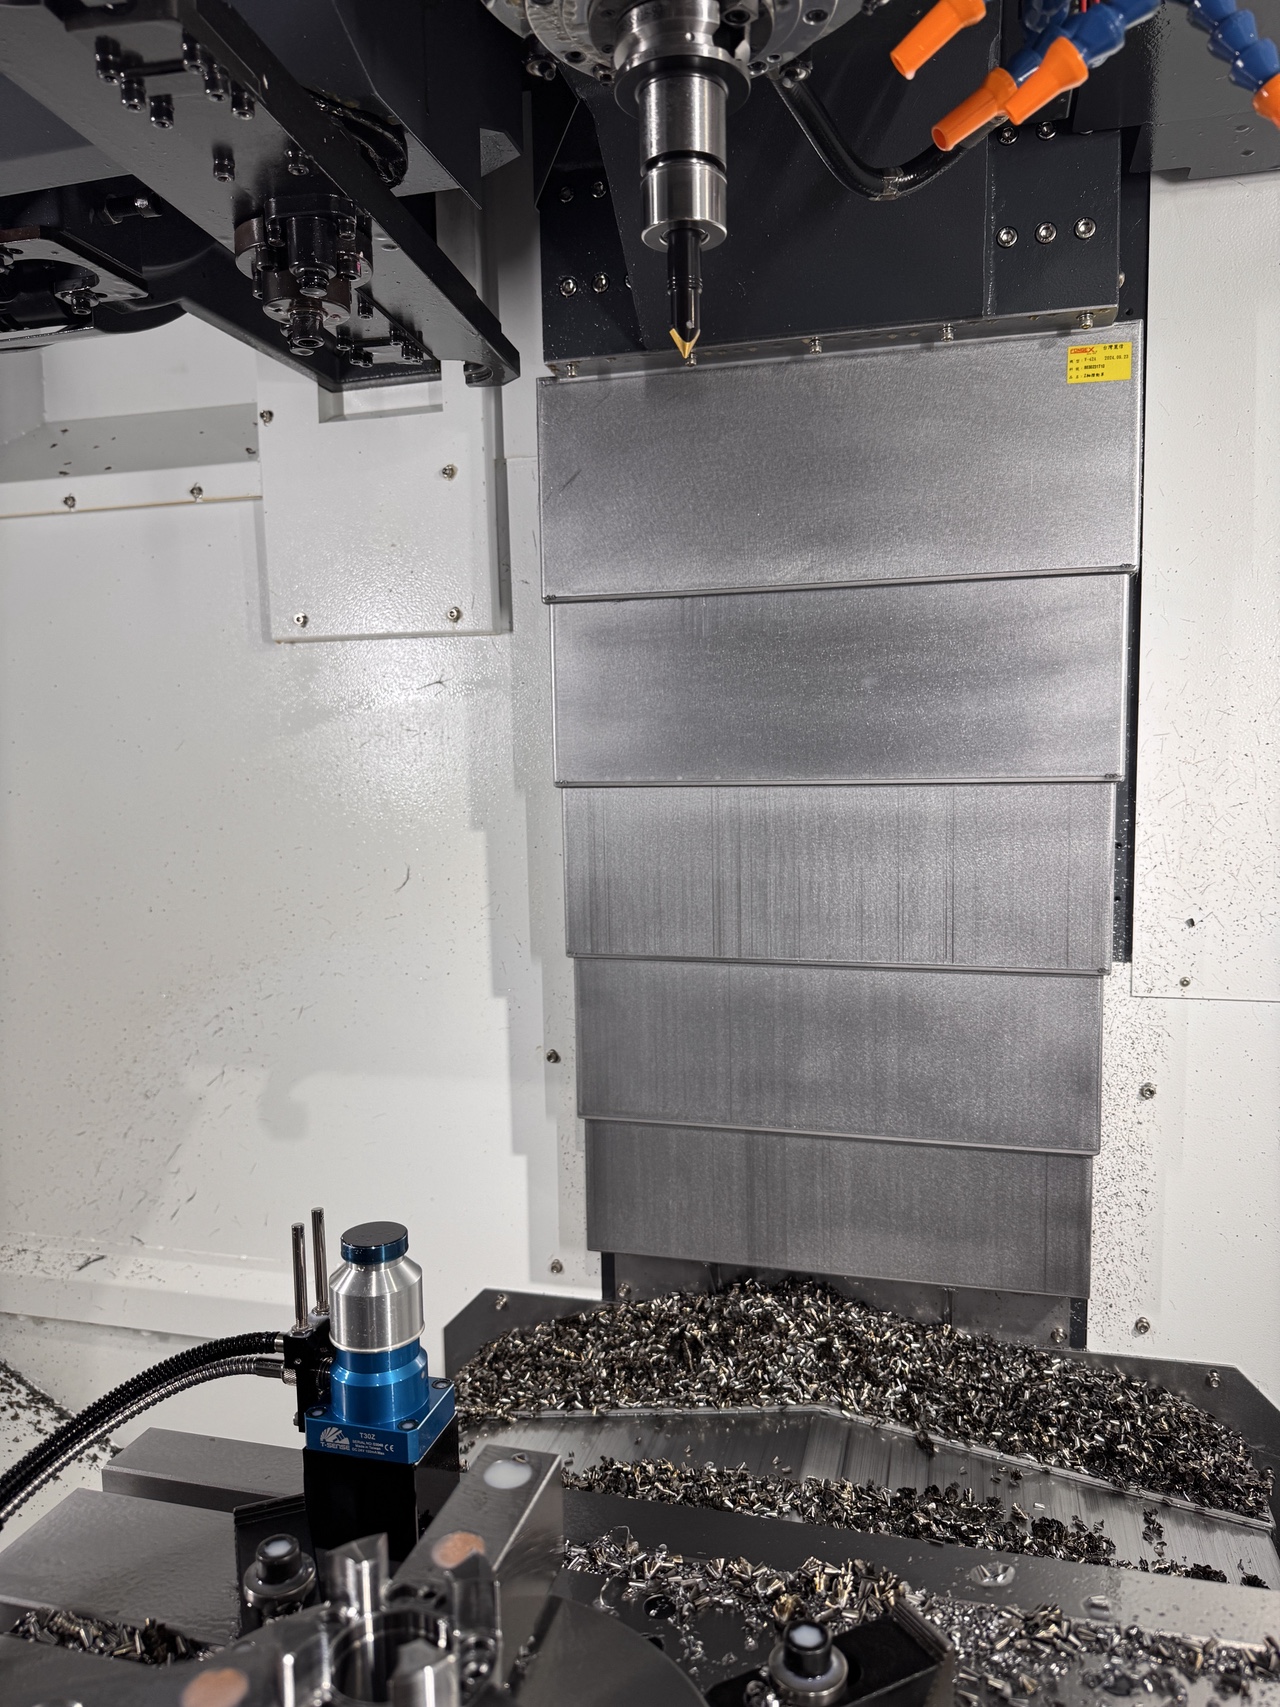
三大主流控制器 Skip Signal 介面与得盛世对刀仪的完美适配
1. FANUC(发那科)
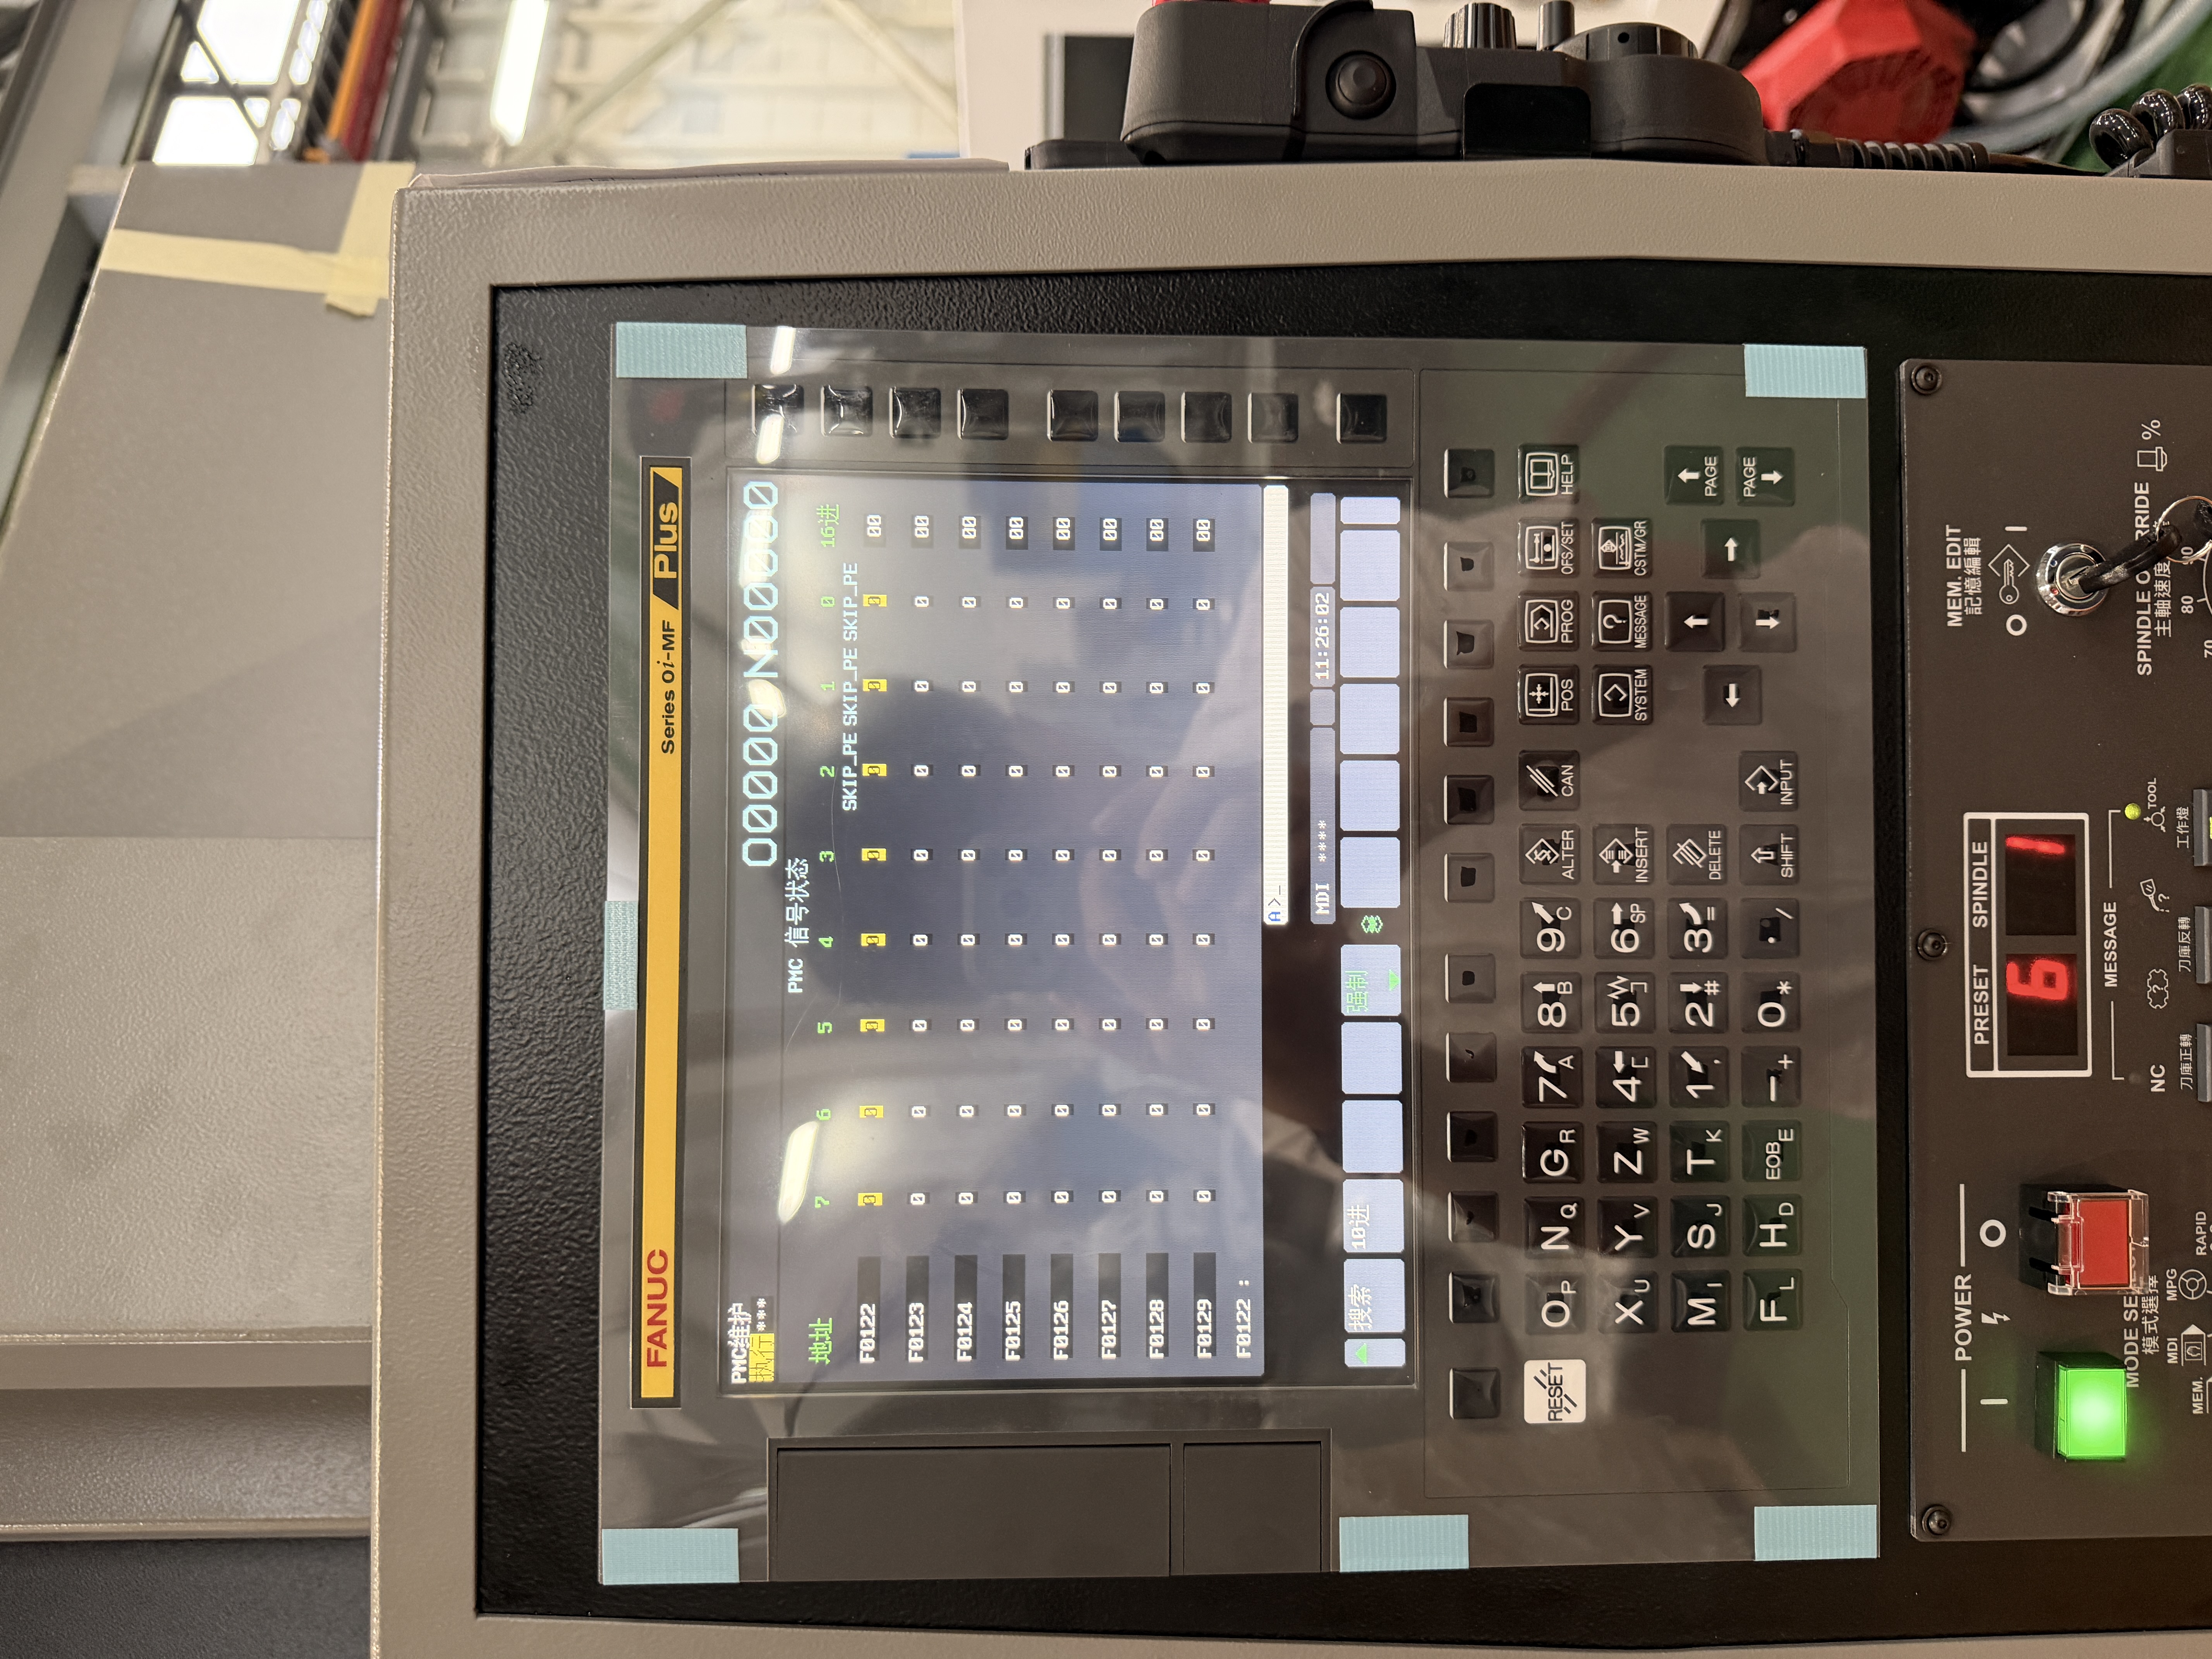
FANUC 系统将跳跃讯号细分为“一般 Skip”与“高速 Skip(HDI)”,以满足不同应用场景。
一般 Skip 接点:最常见的预设配置为 X4.7,透过 G31 跳跃指令触发,适用于一般精度量测。
高速 Skip (HDI):针对需要微秒(μs)级反应的高速精密量测,系统会启用硬体高速直连输入(High-speed Direct Input)。得盛世对刀仪可直接连接至指定 HDI 端子(如 X1004.7 等),确保座标撷取近乎零误差,充分发挥控制器的高速量测潜能。
2. Mitsubishi(三菱)
三菱 M70/M80 等主流系列控制器,其跳跃讯号定义于 PLC 介面中,称之为“Skip Input”。
接点定义:在标准 PLC 组态中,主要的 Skip 讯号接点通常配置为 X18(或 X018)。
高效整合:得盛世对刀仪可直接接入此一通用定义接点,在三菱平台上实现稳定、高速的对刀循环,无需复杂的 PLC 修改。
3. Siemens(西门子)
西门子高阶控制器(如 Sinumerik 828D / 840D sl)将此功能严格定义为“Measuring Inputs(测量输入)”,是硬体级别的高速讯号撷取通道。
1st Probe(探针 1):系统通常将第一个量测设备连接至指定高速数位输入端子,如普遍使用的 X142 介面。
2nd Probe(探针 2):控制器本体提供第二组高速输入埠,以支援多组量测设备的稳定运行。
专业相容:得盛世对刀仪的讯号特性已针对西门子 X142 等高速介面进行最佳化,确保讯号传输精准匹配,触发即时可靠。
结语:为您的 CNC 设备选择极致效能的量测方案
得盛世对刀仪不仅拥有优异的机械触发稳定性与重复精度,更在关键的电气讯号整合上,针对 FANUC HDI 高速通道、三菱 X18 标准定义、以及西门子 X142 硬体介面进行了严谨的适配。
无论您采用何种主流控制器,得盛世都能为您的工具机提供无延迟、高精确的自动对刀解决方案,有效提升加工良率与生产效率。