什麼是 Skip Signal(跳躍訊號)?
在 CNC 精密加工中,「Skip Signal(跳躍訊號)」是實現高速、自動化量測的關鍵核心。從工件量測探針到自動對刀儀,都仰賴此訊號在接觸瞬間即時觸發控制器,精準記錄當前座標。
然而,不同品牌的 CNC 控制器,其 Skip Signal 的硬體接點與 PLC 介面定義各有專屬規範。得盛世對刀儀憑藉卓越的電子電路設計與全方位的相容性測試,能完美適配全球三大主流控制器的高速量測接點。透過極低延遲的訊號傳輸,確保每次量測皆能達到微米級的最高精度。
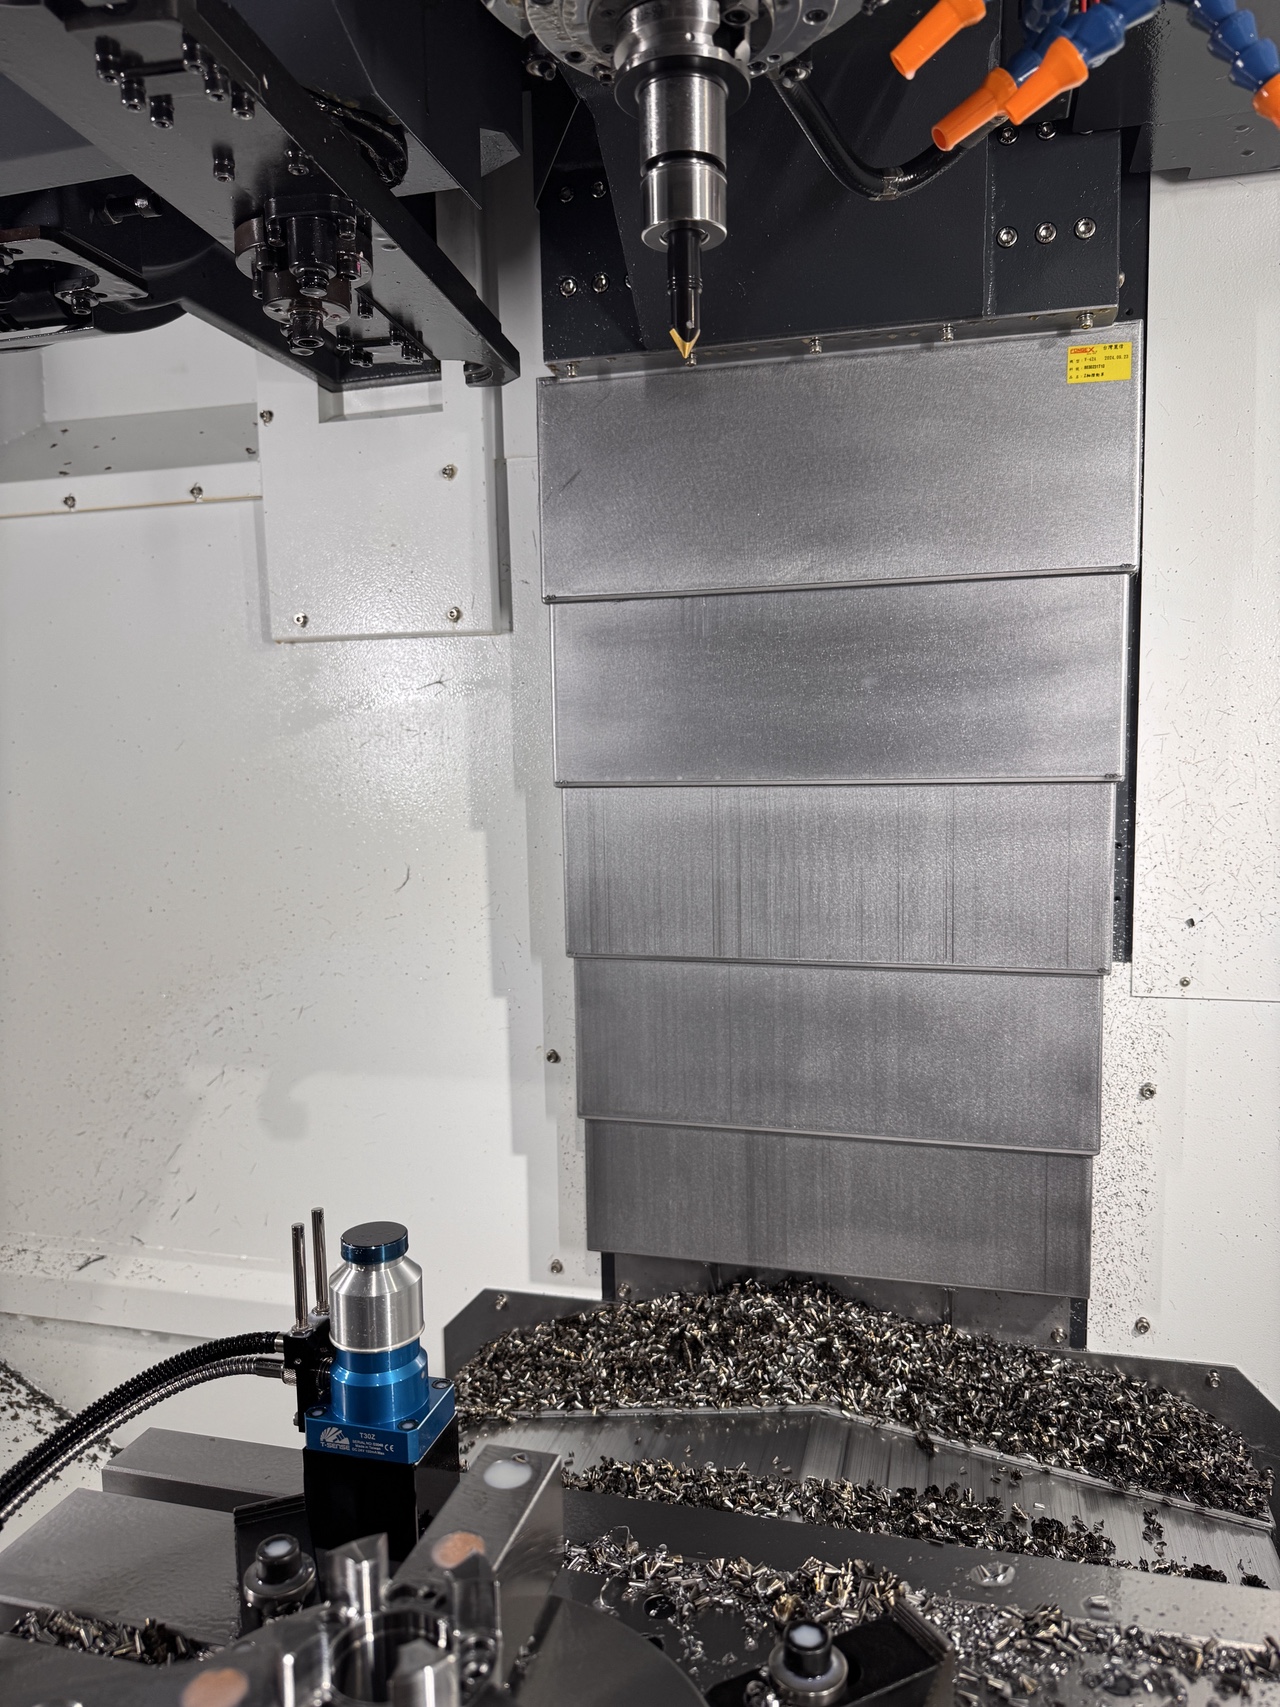
三大主流控制器 Skip Signal 介面與得盛世對刀儀的完美適配
1. FANUC(發那科)
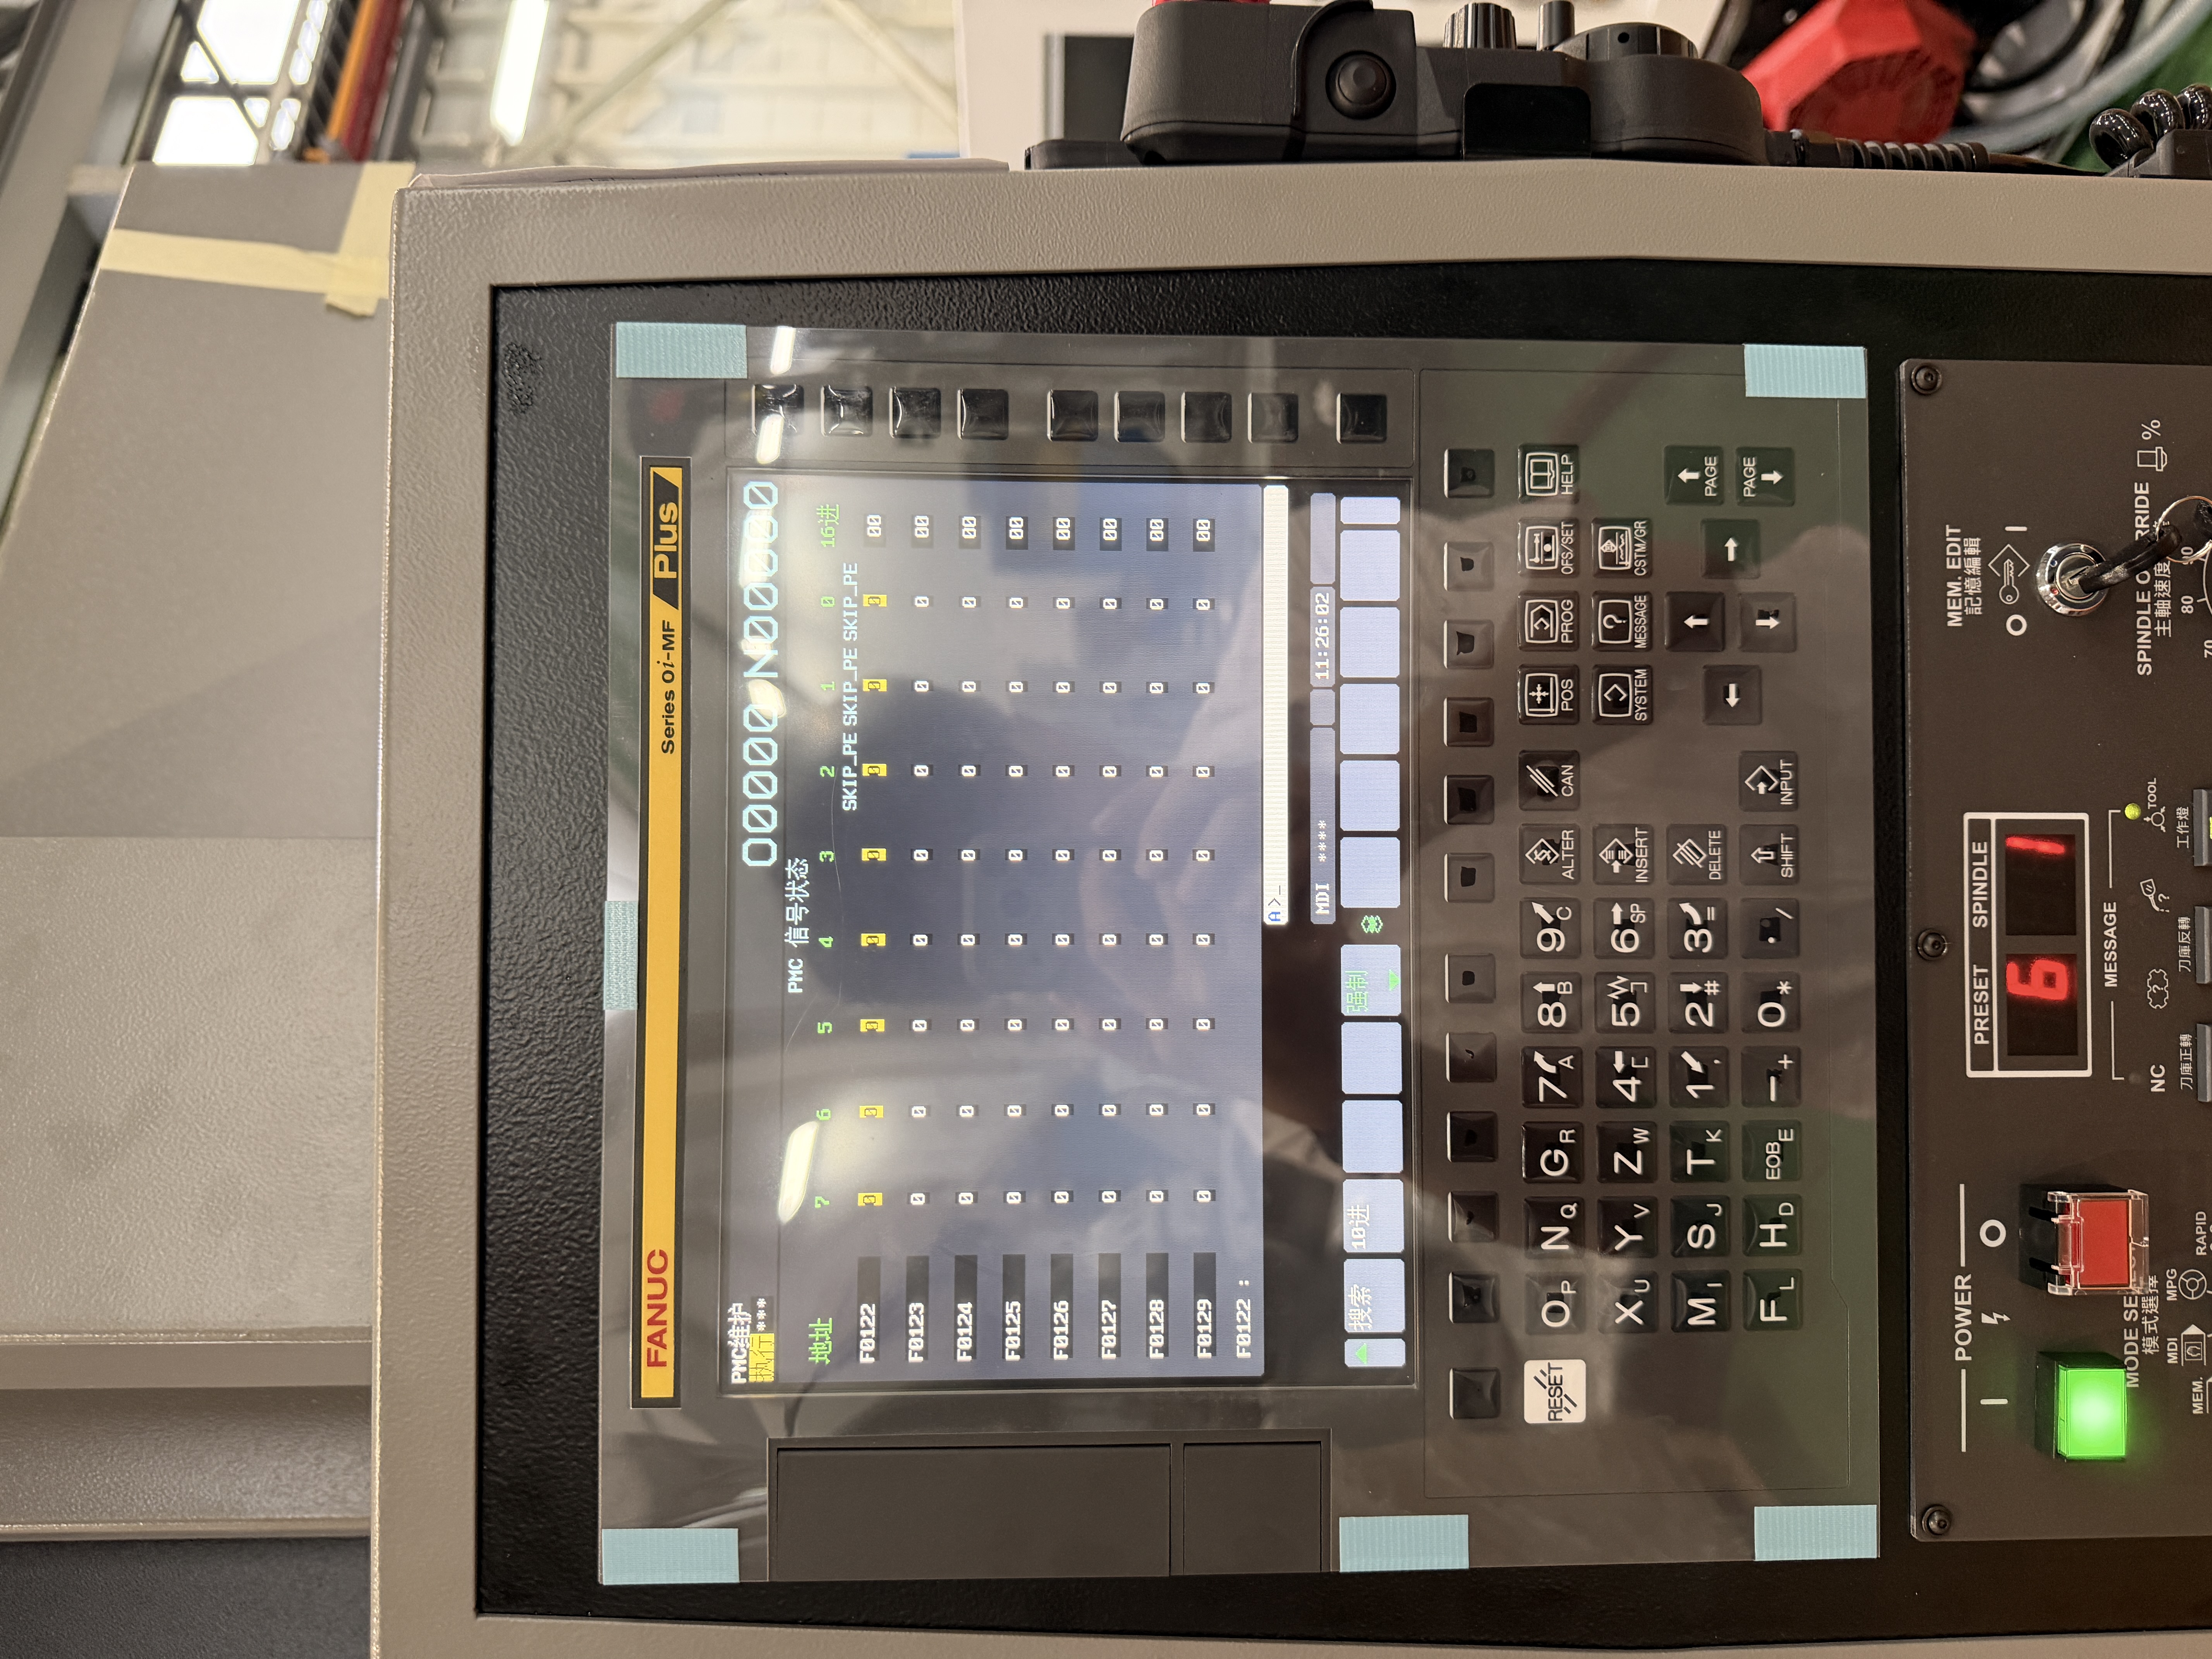
FANUC 系統將跳躍訊號細分為「一般 Skip」與「高速 Skip(HDI)」,以滿足不同應用場景。
一般 Skip 接點:最常見的預設配置為 X4.7,透過 G31 跳躍指令觸發,適用於一般精度量測。
高速 Skip (HDI):針對需要微秒(μs)級反應的高速精密量測,系統會啟用硬體高速直連輸入(High-speed Direct Input)。得盛世對刀儀可直接連接至指定 HDI 端子(如 X1004.7 等),確保座標擷取近乎零誤差,充分發揮控制器的高速量測潛能。
2. Mitsubishi(三菱)
三菱 M70/M80 等主流系列控制器,其跳躍訊號定義於 PLC 介面中,稱之為「Skip Input」。
接點定義:在標準 PLC 組態中,主要的 Skip 訊號接點通常配置為 X18(或 X018)。
高效整合:得盛世對刀儀可直接接入此一通用定義接點,在三菱平台上實現穩定、高速的對刀循環,無需複雜的 PLC 修改。
3. Siemens(西門子)
西門子高階控制器(如 Sinumerik 828D / 840D sl)將此功能嚴格定義為「Measuring Inputs(測量輸入)」,是硬體級別的高速訊號擷取通道。
1st Probe(探針 1):系統通常將第一個量測設備連接至指定高速數位輸入端子,如普遍使用的 X142 介面。
2nd Probe(探針 2):控制器本體提供第二組高速輸入埠,以支援多組量測設備的穩定運行。
專業相容:得盛世對刀儀的訊號特性已針對西門子 X142 等高速介面進行最佳化,確保訊號傳輸精準匹配,觸發即時可靠。
結語:為您的 CNC 設備選擇極致效能的量測方案
得盛世對刀儀不僅擁有優異的機械觸發穩定性與重複精度,更在關鍵的電氣訊號整合上,針對 FANUC HDI 高速通道、三菱 X18 標準定義、以及西門子 X142 硬體介面進行了嚴謹的適配。
無論您採用何種主流控制器,得盛世都能為您的工具機提供無延遲、高精確的自動對刀解決方案,有效提升加工良率與生產效率。