Skip Signal(スキップ信号)とは?
CNC精密加工において、「Skip Signal(スキップ信号)」は高速・自動化測定を実現する核心技術です。ワーク測定プローブから自動ツールセッターまで、この信号が接触の瞬間にコントローラを即時トリガーし、現在の座標を正確に記録します。
しかし、異なるブランドのCNCコントローラでは、Skip Signalのハードウェア接点とPLCインターフェース定義にそれぞれ専用の仕様があります。T-SENSEツールセッターは優れた電子回路設計と包括的な互換性テストにより、世界3大主流コントローラの高速測定接点に完全対応。極低遅延の信号伝送により、毎回の測定がミクロン級の最高精度を達成することを保証します。
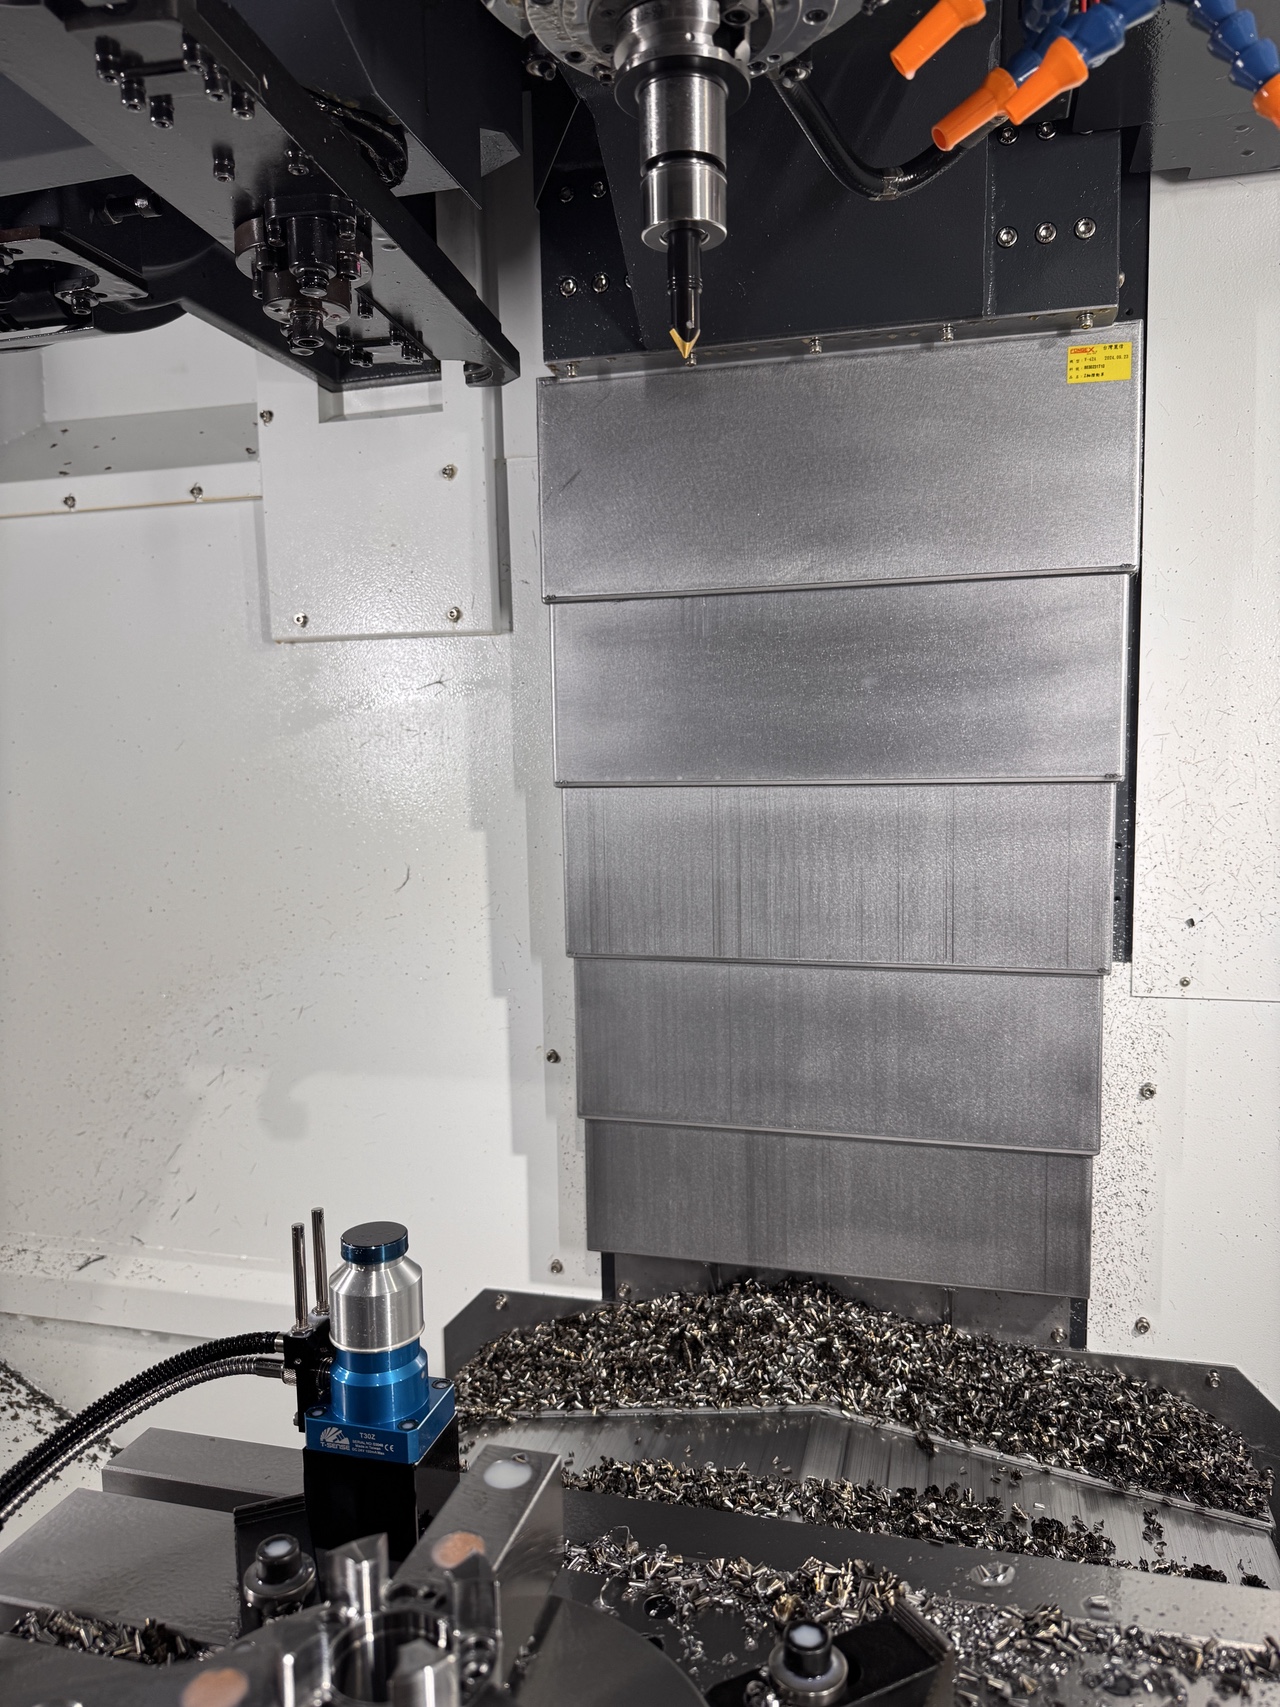
3大主流コントローラのSkip SignalインターフェースとT-SENSEツールセッターの完全適合
1. FANUC(ファナック)
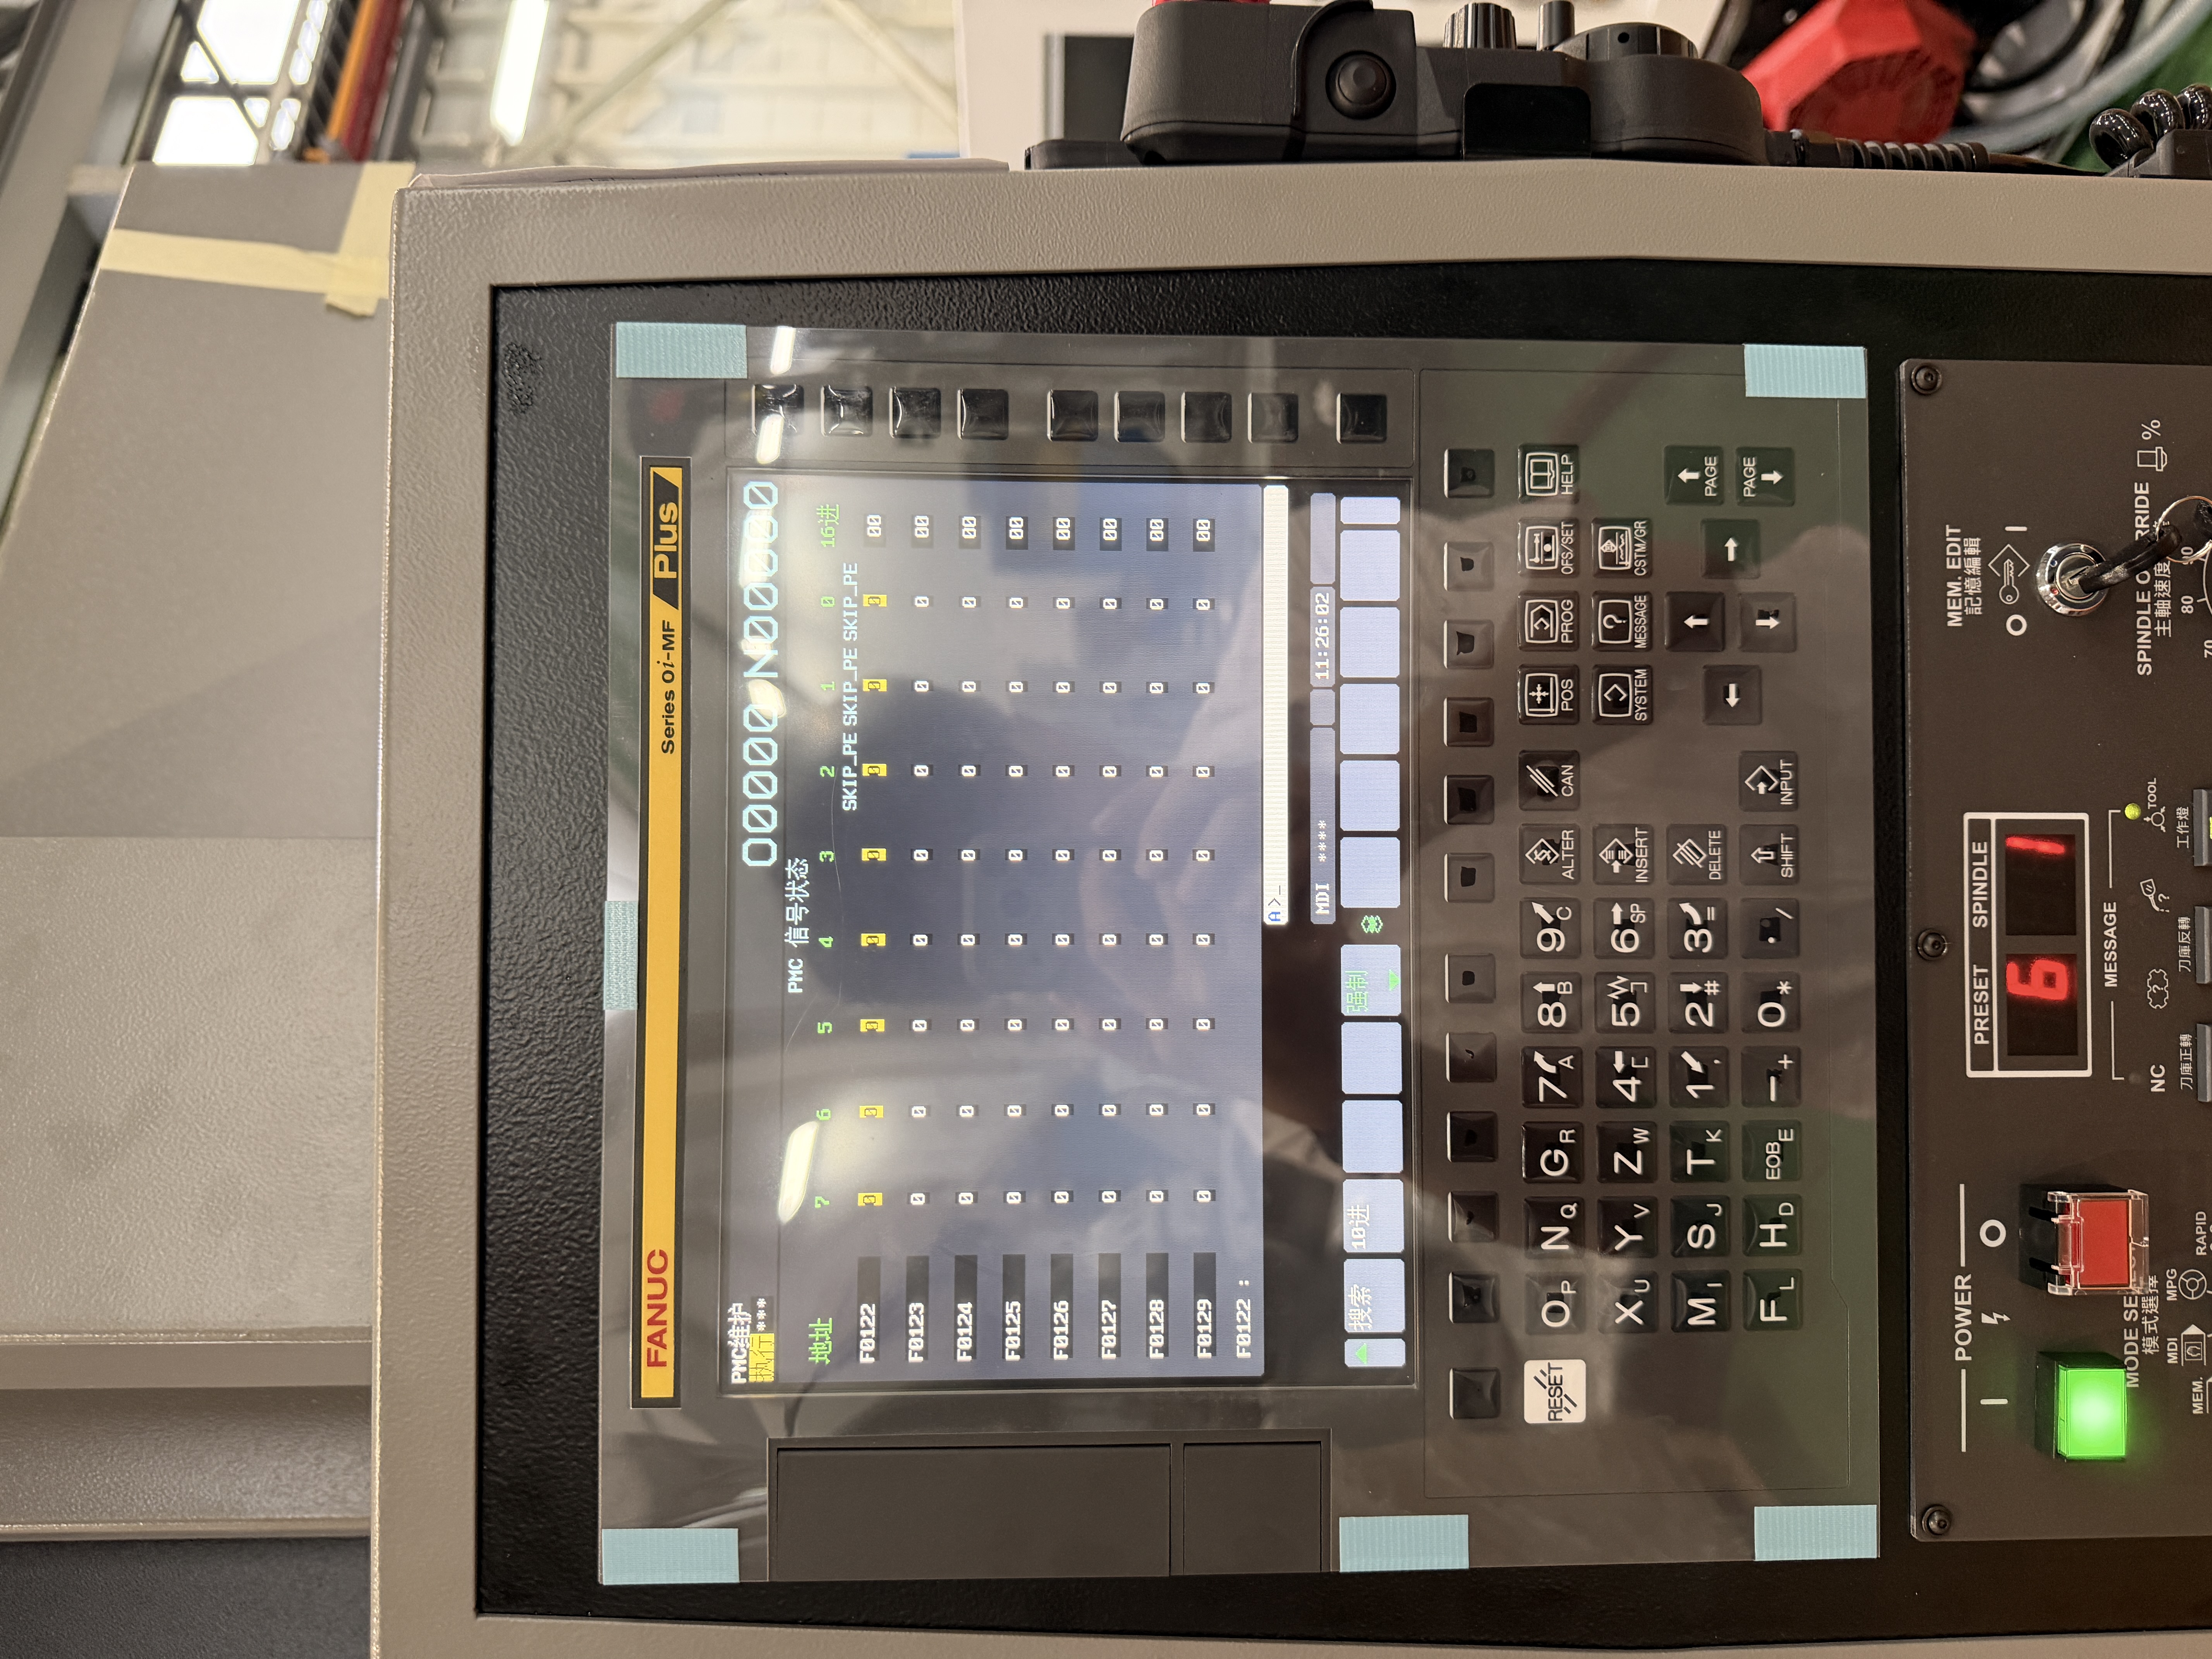
FANUCシステムはスキップ信号を「一般Skip」と「高速Skip(HDI)」に細分化し、異なる応用シーンに対応します。
一般スキップの連絡先最も一般的なデフォルト設定はX4.7で、G31スキップ指令によりトリガーされ、一般精度の測定に適しています。
高速スキップ(HDI):マイクロ秒(μs)級の応答が必要な高速精密測定では、システムがハードウェア高速直結入力(High-speed Direct Input)を有効化します。T-SENSEツールセッターは指定のHDI端子(X1004.7など)に直接接続可能で、座標取得の誤差をほぼゼロに抑え、コントローラの高速測定ポテンシャルを最大限に引き出します。
2.三菱
三菱 M70/M80 等の主流シリーズコントローラでは、スキップ信号はPLCインターフェースにおいて「Skip Input」として定義されています。
コンタクトの定義標準的な PLC 構成では、メインスキップ信号接点は通常以下のように構成されます。 X18(またはX018)。
効率的な統合:ツールセッターは、この普遍的に定義されたインターフェースに直接プラグインすることができ、複雑なPLCの変更を必要とせずに、三菱プラットフォーム上で安定した高速ツールセッティングサイクルを実現します。
3.シーメンス
Sinumerik 828D / 840D slのようなシーメンスの高度なコントローラは、この機能をハードウェアレベルの高速信号収集チャンネルである「測定入力」として厳密に定義しています。
第1プローブシステムは通常、最初の測定デバイスを、一般的に使用されているような指定された高速デジタル入力に接続する。 X142 インターフェース
第2プローブコントローラ本体には、複数の計測機器の安定動作をサポートするための第2高速入力ポートが用意されている。
プロフェッショナルな互換性がある:T-SENSEツールセッターの信号特性は、シーメンスのX142等の高速インターフェースに最適化されており、信号伝送の高精度なマッチングと、即時かつ信頼性の高いトリガーを保証します。
結論: CNC装置のための究極の性能測定ソリューションの選択
工具計測プローブは、機械的なトリガーの安定性と繰り返し精度に優れているだけでなく、主要な電気信号の統合という点で、FANUC HDI高速チャンネル、三菱X18標準定義、シーメンスX142ハードウェアインターフェースに慎重に適合しています。
どのメインストリームコントローラを使用しているかにかかわらず、Texensysは工作機械に待ち時間のない高精度な工具計測ソリューションを提供し、加工歩留まりと生産効率を効果的に向上させます。
あなたのCNCマシンに、より高度な自動計測機能を。
DSGにご連絡いただければ、専門的な工具セッティングのアドバイスと、お客様のコントローラモデルと加工要件に基づいたカスタマイズサービスを提供いたします。
お問い合わせ / 専門相談はこちら