T-SENSE 對刀儀的觸發原理:一切始於精密接觸
T-SENSE 對刀儀的核心,是一組高精度的接觸式定位開關。當 CNC 刀具與對刀儀接觸的瞬間,系統便會即時觸發信號;在自動化對刀系統中,此信號(Skip Signal)會以極低延遲準確回傳至 CNC 控制器,而在手動型對刀儀上,則透過直觀的燈號變化提供明確的操作反饋。
這個「觸發瞬間」是整個對刀流程的核心——控制器正是依據這個信號,記錄刀具在空間中的精確位置,作為後續加工補正的基準。
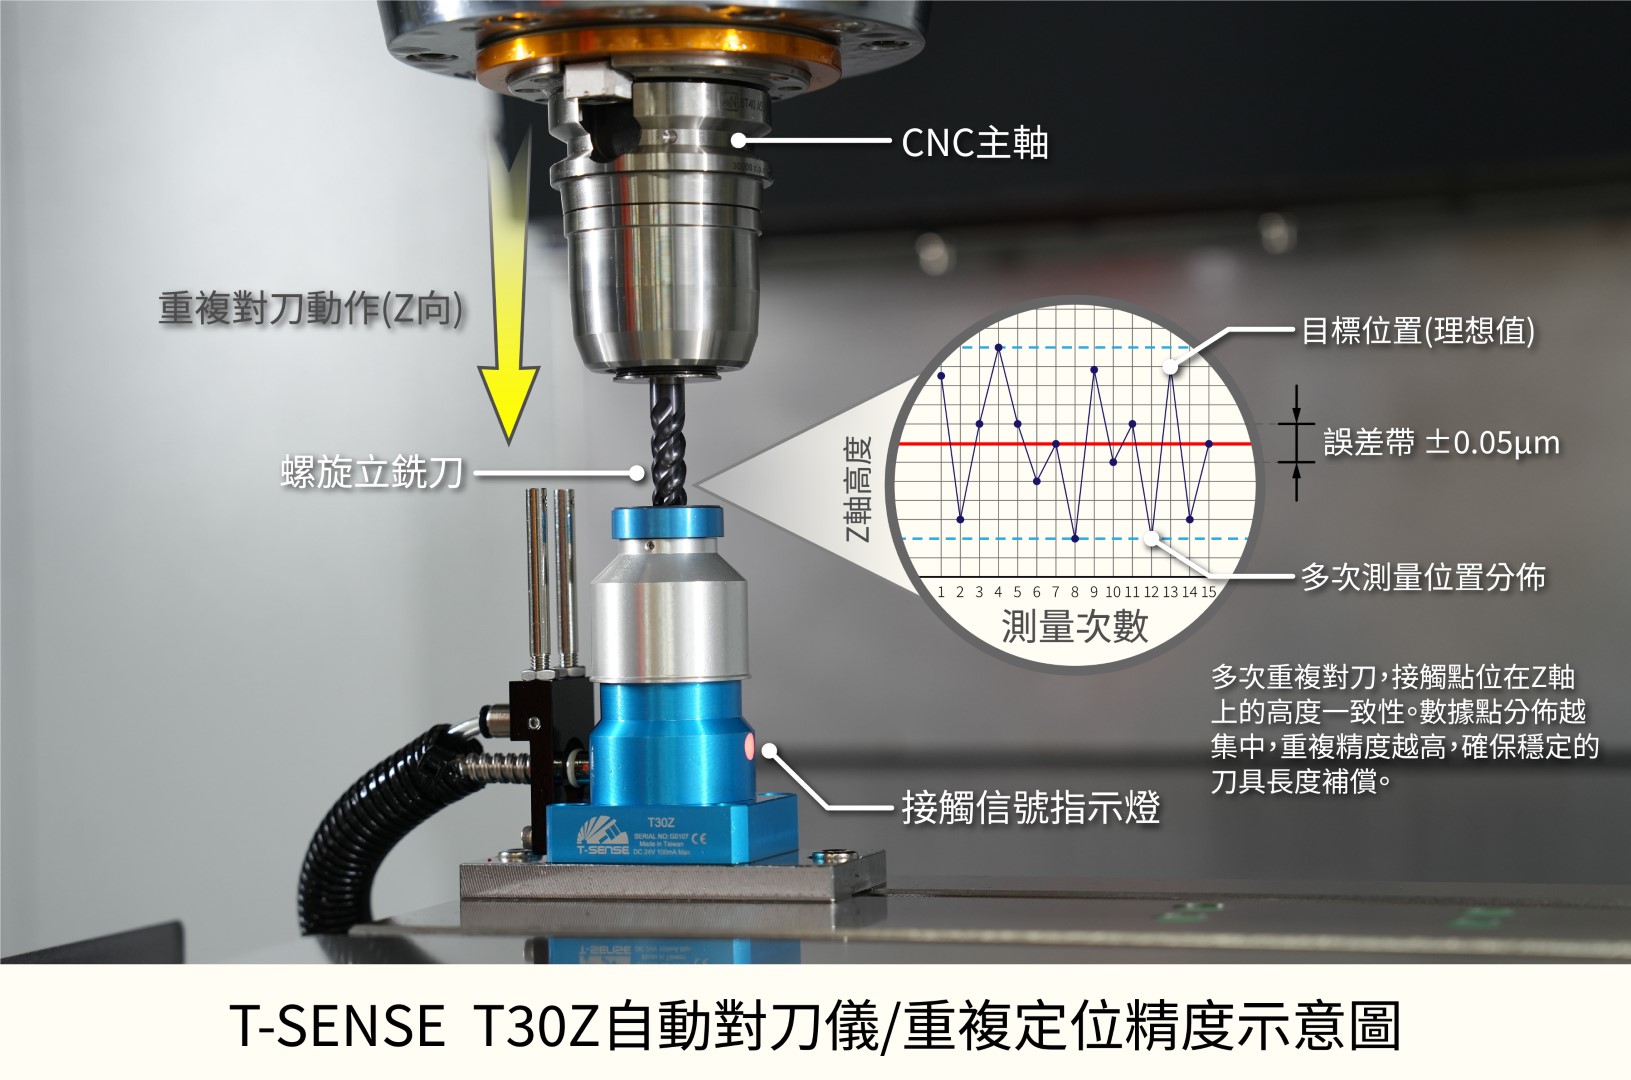
▲ T-SENSE 對刀儀重複定位精度示意圖:每次觸發位置的高度一致性,是精密加工的量測基石
為何對刀儀必須扮演「絕對基準面」?
在精密加工環境中,對刀儀必須扮演「絕對基準面」的角色——唯有如此,才能可靠地偵測:
- 刀具磨耗:刀尖因長時間切削而產生的尺寸縮短
- 刀具斷裂:即時偵測刀具異常損壞,防止工件報廢
- 加工熱變形:因切削熱導致的刀具尺寸與形狀變異
而這一切運作的基礎,在於每一次刀具接觸對刀儀時,觸發信號的空間位置必須維持高度一致——因為這就是所有刀具量測的共同參照點。若這個基準點本身就存在波動,所有量測數據的可信度便會大打折扣。
核心概念:對刀儀的精度不只影響「量到多少」,更影響「量得準不準」。一個不穩定的基準,無法支撐精密加工中對刀具狀態的可靠判斷。
「重複定位精度」:定義對刀儀量測穩定性的專業指標
然而,精密機械領域中不存在絕對的「零誤差」或「完全一致」。因此,業界以「重複定位精度」(Repeatability)這項專業指標,來嚴格定義對刀儀本身的量測穩定性。
重複定位精度的定義是:在相同的對刀速度與操作條件下,對同一支刀具進行多次量測,各次觸發位置之間的最大誤差範圍。這項指標不僅體現了設備的可靠性,更直接影響加工品質的一致性——是評估對刀儀性能最關鍵的技術規格之一。
重複定位精度 vs. 絕對精度:關鍵差異
理解重複定位精度,需要將其與另一個概念「絕對精度」做區分:
- 絕對精度(Accuracy):量測值與真實值之間的差距,可透過系統補正來修正
- 重複定位精度(Repeatability):多次量測結果之間的一致程度,代表設備的本質穩定性,無法透過後期補正消除
正因如此,重複定位精度才是衡量對刀儀品質的更本質指標——它代表了設備在每一次工作循環中能提供的最基礎保障。
T-SENSE 的卓越表現:0.6μm 業界領先精度
T-SENSE 對刀儀具備業界領先的表現,最高可達 0.6μm(0.0006mm) 的重複定位精度。
(業界領先水準)
等同精度換算值
穩定量測保障
這代表在相同對刀速度與條件下,每一次量測的觸發位置誤差皆被嚴格控制在 0.6μm 以內。若以實際加工場景換算:
- 0.6μm 約為人類頭髮直徑(約 70μm)的 1/116
- 比細菌的大小(約 1~10μm)還要更小
- 足以支撐模具加工、航太零件、醫療器材等高精度應用場景
實際意義:如此卓越的穩定性,為您的全天候自動化生產提供最堅實的品質後盾,確保每一道工序都能精準如一。無論是多批次連續加工、換刀後的自動補正,還是長時間無人值守的自動化生產,T-SENSE 都能持續維持一致的量測基準。
重複定位精度在自動化產線中的實際影響
高重複定位精度對於現代 CNC 自動化產線的實際影響,體現在以下幾個關鍵環節:
- 換刀後自動補正:每次換刀後,系統以對刀儀量測新刀具長度,補正值的可靠性完全取決於對刀儀的重複定位精度。
- 刀具壽命管理:系統透過比較每次量測值的變化量來判斷刀具磨耗,低重複定位精度意謂更低的「磨耗偵測靈敏度門檻」。
- 刀具斷刀偵測:斷刀通常造成數十至數百μm的刀長變化,穩定的量測基準確保偵測不漏報也不誤報。
- 多台機器一致性管理:跨機台使用相同精度規格的對刀儀,確保各機台加工尺寸的一致性,降低品管成本。
結論:精度是自動化品質的根基
「重複定位精度」不只是一個技術規格數字,它是對刀儀能否真正勝任精密自動化量測的核心承諾。T-SENSE 以 0.6μm 的業界領先表現,為您的每一次量測提供最可靠的基準保障。
當您的產線需要長時間、高頻率、高精度的刀具狀態監控時,選擇一支具備卓越重複定位精度的對刀儀,就是選擇對每一道工序品質負責的態度。