T-SENSE 对刀仪的触发原理:一切始于精密接触
T-SENSE 对刀仪的核心,是一组高精度的接触式定位开关。当 CNC 刀具与对刀仪接触的瞬间,系统便会即时触发信号;在自动化对刀系统中,此信号(Skip Signal)会以极低延迟准确回传至 CNC 控制器,而在手动型对刀仪上,则通过直观的灯号变化提供明确的操作反馈。
这个“触发瞬间”是整个对刀流程的核心——控制器正是依据这个信号,记录刀具在空间中的精确位置,作为后续加工补正的基准。
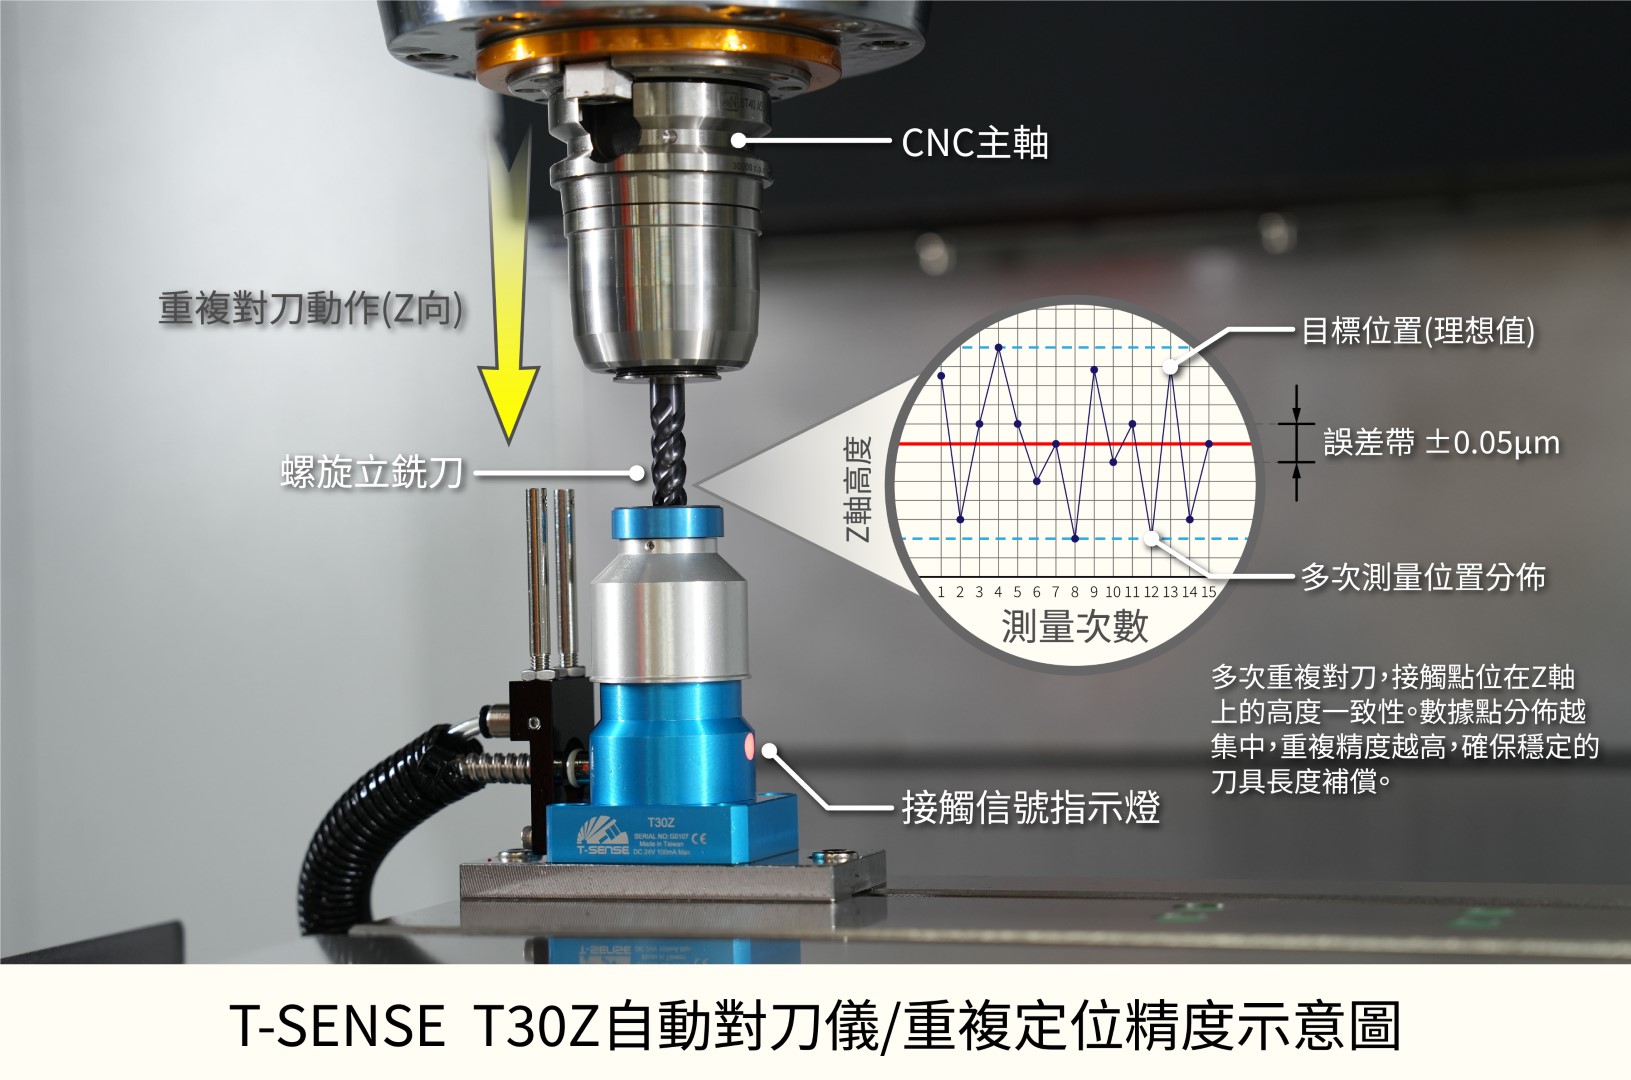
▲ T-SENSE 对刀仪重复定位精度示意图:每次触发位置的高度一致性,是精密加工的量测基石
为何对刀仪必须扮演「绝对基准面」?
在精密加工环境中,对刀仪必须扮演“绝对基准面”的角色——唯有如此,才能可靠地侦测:
- 刀具磨损:刀尖因长时间切削而产生的尺寸缩短
- 刀具断裂:即时侦测刀具异常损坏,防止工件报废
- 加工热变形:因切削热导致的刀具尺寸与形状变异
而这凡运作的基础,在于每一次刀具接触对刀仪时,触发信号的空间位置必须维持高度一致——因为这就是所有刀具量测的共同参照点。若这个基准点本身就存在波动,所有量测数据的可信度便会大打折扣。
核心概念:对刀仪的精度不只影响“量到多少”,更影响“量得准不准”。一个不稳定的基准,无法支撑精密加工中对刀具状态的可靠判断。
「重复定位精度」:定义对刀仪量测稳定性的专业指标
然而,精密机械领域中不存在绝对的“零误差”或“完全一致”。因此,业界以“重复定位精度”(Repeatability)这项专业指标,来严格定义对刀仪本身的量测稳定性。
重复定位精度的定义是:在相同的对刀速度与操作条件下,对同一支刀具进行多次量测,各次触发位置之间的最大误差范围。这项指标不仅体现了设备的可靠性,更直接影响加工品质的一致性——是评估对刀仪性能最关键的技术规格之一。
重复定位精度 vs. 绝对精度:关键差异
理解重复定位精度,需要将其与另一个概念“绝对精度”做区分:
- 绝对精度(Accuracy):量测值与真实值之间的差距,可通过系统补正来修正
- 重复定位精度(Repeatability):多次量测结果之间的一致程度,代表设备的本质稳定性,无法通过后期补正消除
正因如此,重复定位精度才是衡量对刀仪品质的更本质指标——它代表了设备在每一次工作循环中能提供的最基础保障。
T-SENSE 的卓越表现:0.6μm 业界领先精度
T-SENSE 对刀仪具备业界领先的表现,最高可达 0.6μm(0.0006mm) 的重复定位精度。
(业界领先水平)
等同精度换算值
稳定量测保障
这代表在相同对刀速度与条件下,每一次量测的触发位置误差皆被严格控制在 0.6μm 以内。若以实际加工场景换算:
- 0.6μm 约为人类头发直径(约 70μm)的 1/116
- 比细菌的大小(约 1~10μm)还要更小
- 足以支撑模具加工、航空航天零件、医疗器材等高精度应用场景
实际意义:如此卓越的稳定性,为您的全天候自动化生产提供最坚实的品质后盾,确保每一道工序都能精准如一。无论是多批次连续加工、换刀后的自动补正,还是长时间无人值守的自动化生产,T-SENSE 都能持续维持一致的量测基准。
重复定位精度在自动化产线中的实际影响
高重复定位精度对于现代 CNC 自动化产线的实际影响,体现在以下几个关键环节:
- 换刀后自动补正:每次换刀后,系统以对刀仪量测新刀具长度,补正值的可靠性完全取决于对刀仪的重复定位精度。
- 刀具寿命管理:系统通过比较每次量测值的变化量来判断刀具磨损,低重复定位精度意谓更低的“磨损侦测灵敏度门槛”。
- 刀具断刀侦测:断刀通常造成数十至数百μm的刀长变化,稳定的量测基准确保侦测不漏报也不误报。
- 多台机器一致性管理:跨机台使用相同精度规格的对刀仪,确保各机台加工尺寸的一致性,降低品管成本。
结论:精度是自动化品质的根基
“重复定位精度”不只是一个技术规格数字,它是对刀仪能否真正胜任精密自动化量测的核心承诺。T-SENSE 以 0.6μm 的业界领先表现,为您的每一次量测提供最可靠的基准保障。
当您的产线需要长时间、高频率、高精度的刀具状态监控时,选择一支具备卓越重复定位精度的对刀仪,就是选择对每一道工序品质负责的态度。