測試背景與目的
在微精密加工領域,當刀具直徑縮小至 0.1mm 以下時,對刀過程中的接觸力(觸發力)成為影響刀具壽命與加工精度的關鍵變數。許多廠商對於微小刀具的檢測,往往只能選擇單價高昂的雷射對刀儀,動輒數十萬元的成本成為許多中小型工廠的沉重負擔。
本次測試旨在驗證 TSENSE/BALLSUM 對刀儀能否以適當的低彈力規格,安全量測直徑僅 0.05mm 的極小徑刀具,為客戶提供一個更具成本效益的對刀解決方案。
核心問題:傳統接觸式對刀儀的觸發力約 2.5N∼3.5N,對於直徑 0.1mm 以下的微徑刀具而言,這種力量足以在對刀瞬間造成不可逆的損傷。得盛世的 0.5N 低彈力對刀儀正是針對此痛點而開發。
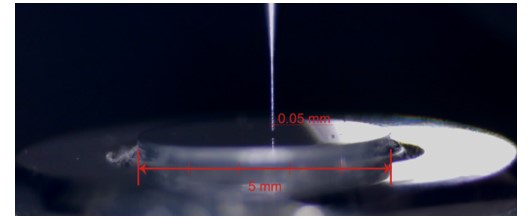
測試環境與參數
| 對刀儀品牌 | TSENSE / BALLSUM |
| 刀具品牌 | 台芝科技 (Taikee) |
| 刀具規格 | 超微粒鎢鋼平底銑刀 直徑 0.05mm |
| 進給速度 | 3mm/min(恆定速度) |
| 測試人員 | 得盛世技術團隊 |
| 實驗日期 | 2024.05.09 |
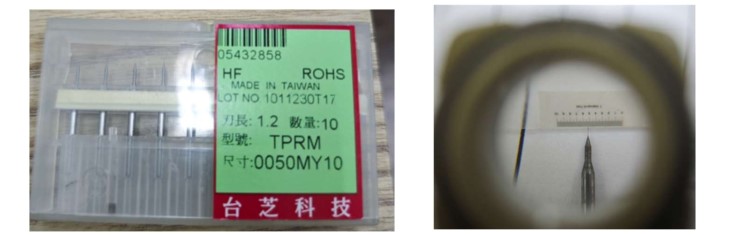
刀具詳細規格
| 型號 | TPRM 0050MY10 |
| 刃徑 | 0.05mm(極小徑規格) |
| 有效長 | 0.10mm |
| 柄徑 | 4mm |
| 刃長 | 1.2mm |
| 刃數 | 2 刃 |
| 長徑比 | 24 倍 |
| 材質 | 超微粒鎢鋼基材,搭配針對高硬度模具鋼(HRC50 以上)設計的耐磨塗層;高剛性但脆性較高。 |
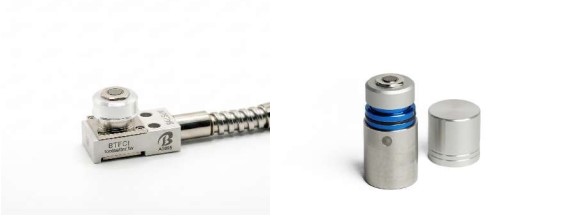
對刀儀詳細規格
| 型號 | BTFC1、BTS-5 |
| 對刀盤面直徑 | 5mm |
| 重複定位精度 | 0.0006mm(2σ) |
| 觸發力 | 0.5N(低彈力規格) |
測試結果與分析
| 彈力係數 | 刀具狀態 | 測試結果 | 物理解釋 |
|---|---|---|---|
| 0.5N | 無損傷 | 優良 ✓ | 觸發信號靈敏。刀尖經顯微鏡檢視,無肉眼或微距可見形變。刀具保持完整幾何精度,可安全對刀。 |
| 0.82N | 輕微塑性變形 | 警告 ⚠ | 刀具軸向受壓已超過材料屈服點,產生微小彎曲變形。此變形肉眼難以察覺,但將直接影響後續加工尺寸精度。 |
| 1.35N | 直接斷裂 | 失效 ✗ | 接觸瞬間應力超過超微粒鎢鋼的材料強度極限,刀具發生脆性斷裂。對刀信號雖可觸發,但刀具已損毀,失去使用價值。 |
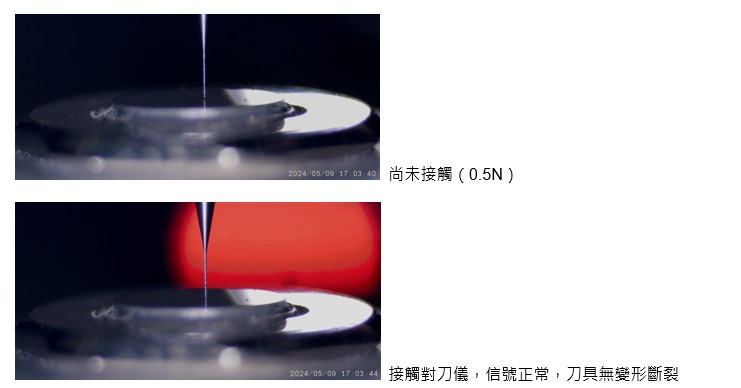
✓ 0.5N 彈力:信號正常,刀具無變形,安全對刀
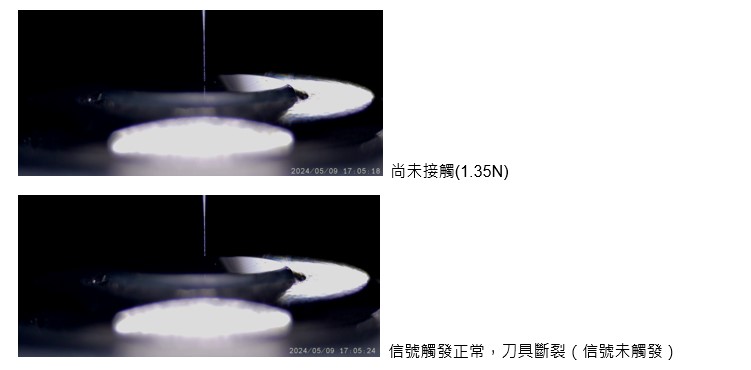
✗ 1.35N 彈力:應力過大,極小徑刀具瞬間斷裂
深入分析
對刀儀預壓調整
鑑於刀具長徑比高達 24 倍,對刀儀的靜態觸發力必須調校至 0.5N 以下。若使用傳統 2.5N 以上彈力的對刀儀,斷刀率將接近 100%。
進給速度修正
本次測試採用 3mm/min 恆定進給。在實際量產環境中,考量機床震動與動態衝擊影響,建議初次對刀時採用更保守的 1-2mm/min,以紓緩超長刃部的應力集中。
同心度要求
超長徑比刀具對主軸跳動(Run-out)極其敏感。建議對刀前先確認 主軸跳動小於 0.002mm,否則即使對刀儀彈力合格,側向力仍可能在對刀瞬間造成刀尖崩損。
結論
本次測試明確證明:TPRM 0050MY10 極小徑銑刀在對刀過程中,必須使用 TSENSE/BALLSUM 的 0.5N 低彈力對刀儀,才能在確保量測精度的同時保護刀具完整性。任何高於 0.5N 的觸發力都會對此類高長徑比微徑刀具造成不可逆的幾何損傷。
得盛世對刀儀的 0.5N 低彈力規格,是確保直徑 0.05mm 刀具可以安全對刀的必要條件。無需昂貴的雷射對刀儀,即可為您的微精密加工產線提供可靠的刀具檢測方案。