テストの背景と目的
微細精密加工の分野では、工具の直径を 0.1mm以下工具セッティング時の接触力(トリガー力)は、工具寿命や加工精度を左右する重要な変数となる。小型工具の検査には高価なレーザー工具計測器を使用せざるを得ないメーカーも多く、数十万円のコストは多くの中小工場にとって大きな負担となっている。
このテストの目的は TSENSE/BALLSUM ツールセッター直径だけを安全に測定することは可能か? 0.05mm 極小径工具は、お客様により費用対効果の高い工具セッティングソリューションを提供します。
核心的な問題従来の接触式工具セッティング装置のトリガー力は約2.5N~3.5Nであり、工具セッティング時に直径0.1mm以下の微小径工具に不可逆的な損傷を与えるのに十分である。T-SENSEの 0.5N 低弾性ツールセッターこのペインポイントに対処するために開発された。
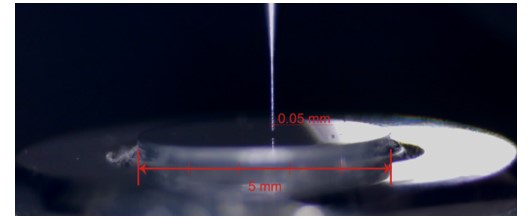
テスト環境とパラメータ
| ツールセッター品牌 | TSENSE / BALLSUM |
| 工具ブランド | タイキー |
| ツール仕様 | 超硬エンドミル 直径0.05mm |
| 送り速度 | 3mm/分(一定速度) |
| テスター | テクニカル・チーム |
| 実験日 | 2024.05.09 |
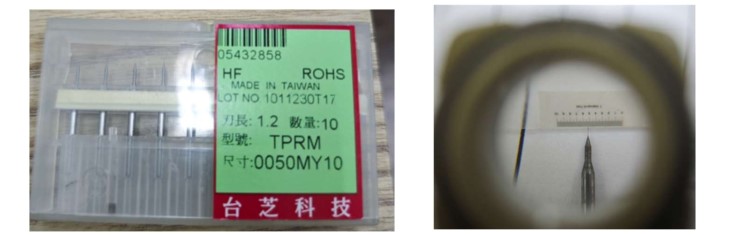
工具の詳細仕様
| モデル | TPRM 0050MY10 |
| ブレード径 | 0.05mm(極小径仕様) |
| 有効長 | 0.10mm |
| シャンク径 | 4mm |
| ブレードの長さ | 1.2mm |
| ブレード数 | 2ブレード |
| 長さ対直径比 | 24回 |
| 素材 | 高硬度金型鋼(HRC50以上)用に設計された耐摩耗性コーティングを施した超微粒子タングステン鋼基材。 |
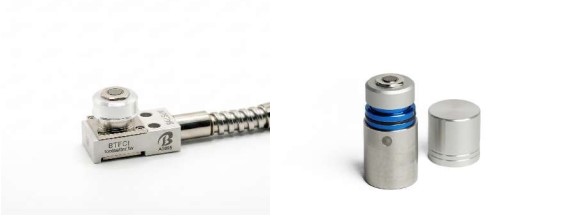
ツールセッター詳細仕様
| モデル | BTFC1、BTS-5 |
| カウンターブレード直径 | 5mm |
| 重複位置決め精度 | 0.0006mm(2σ) |
| トリガー | 0.5N(低弾性仕様) |
テスト結果と分析
| 弾性係数 | ツールステータス | テスト結果 | 物理的な説明 |
|---|---|---|---|
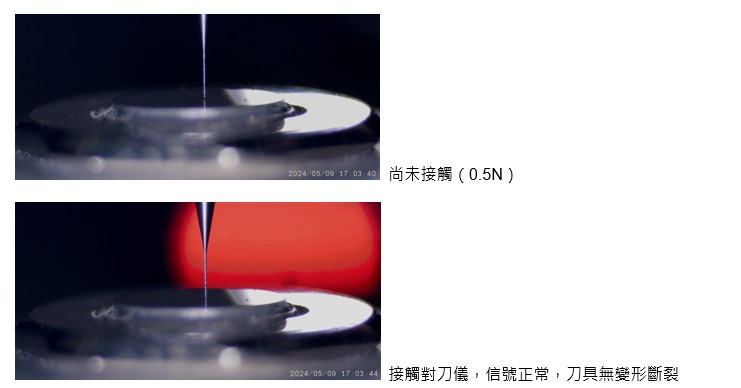
| 0.5N | ダメージなし | エクセレント | 敏感なトリガー信号。工具先端を顕微鏡で見ても、肉眼やマクロでは変形が見えない。工具は、安全な工具セッティングのために完全な幾何学的精度を維持します。 |
| 0.82N | わずかな塑性変形 | 警告 | 工具にかかる軸方向の圧力が材料の降伏点を超えたため、小さな曲げ変形が生じている。この変形を肉眼で検出することは困難ですが、その後の加工の寸法精度に直接影響します。 |
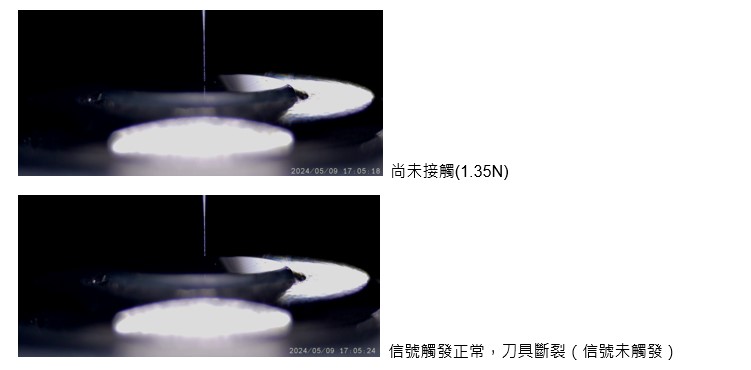
| 1.35N | ダイレクト・ブレイク | 故障 ↪So_2717 | 瞬間的な接触応力は超粒状タングステン鋼の材料強度限界を超え、工具は脆性的に破損する。工具セッティング信号はトリガーできるが、工具は損傷し、その価値を失う。 |
詳細分析
ツールセッター預壓調整
の工具長対直径比の高さを考慮すると、工具の長さ対直径の比は、工具の長さ対直径の比よりも大きい。 24回ツールセッティング装置の静的トリガー力は、以下のように調整する必要があります。 0.5N以下2.5N以上の弾性を持つ従来のツールセッターを使用した場合、破損率はほぼ100%になる。2.5N以上の弾性を持つ従来のツールセッターを使用した場合、破損率は100%に近くなります。
送り速度補正
この試験では、3mm/minの一定送りを使用した。実際の量産環境では、機械の振動や動的衝撃の影響を考慮し、より保守的な送りを使用することを推奨する。 1-2mm/minこれは、超ロングブレードへの応力集中を緩和するためである。
同心度要件
超長径レシオ工具はスピンドルの振れに非常に敏感です。工具をセットする前に確認することをお勧めします。 スピンドル振れ0.002mm以下。これを超えると、ツールセッターの弾性力が適正でも、側方からの力が対刀の瞬間に刃先を破損させる可能性があります。
結論
このテストはそれを明確に証明している:TPRM 0050MY10 工具計測工程では、非常に小径のフライスカッターを使用しなければならない。 TSENSE/BALLSUMの0.5N低屈曲ツールセッターこれが、測定精度を確保しながら工具の完全性を保護する唯一の方法です。0.5Nを超えるトリガー力は、これらの高アスペクト比マイクロ径ツールに不可逆的な幾何学的損傷を引き起こします。
0.5Nの低スプリング力仕様で、φ0.05mmの工具も安全にセッティングできます。必要条件ツールチェッカーは超精密加工ラインの信頼できるソリューションです。高価なレーザーツールセッターを使用することなく、超精密加工ラインに信頼性の高い工具検査ソリューションを提供します。