测试背景与目的
在微精密加工领域,当刀具直径缩小至 0.1mm 以下时,对刀过程中的接触力(触发力)成为影响刀具寿命与加工精度的关键变数。许多厂商对于微小刀具的检测,往往只能选择单价高昂的雷射对刀仪,动辄数十万元的成本成为许多中小型工厂的沉重负担。
本次测试旨在验证 TSENSE/BALLSUM 对刀仪能否以适当的低弹力规格,安全量测直径仅 0.05mm 的极小径刀具,为客户提供一个更具成本效益的对刀解决方案。
核心问题:传统接触式对刀仪的触发力约 2.5N∼3.5N,对于直径 0.1mm 以下的微径刀具而言,这种力量足以在对刀瞬间造成不可逆的损伤。得盛世的 0.5N 低弹力对刀仪正是针对此痛点而开发。
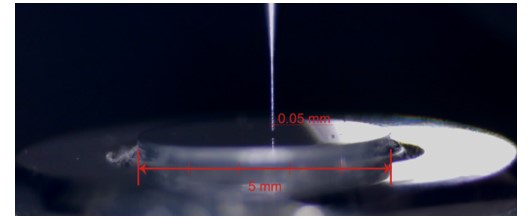
测试环境与参数
| 对刀仪品牌 | TSENSE / BALLSUM |
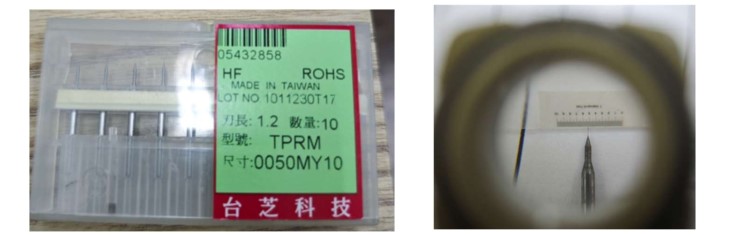
| 刀具品牌 | 台芝科技 (Taikee) |
| 刀具规格 | 超微粒钨钢平底铣刀 直径 0.05mm |
| 进给速度 | 3mm/min(恒定速度) |
| 测试人员 | 得盛世技术团队 |
| 实验日期 | 2024.05.09 |
刀具详细规格
| 型号 | TPRM 0050MY10 |
| 刃径 | 0.05mm(极小径规格) |
| 有效长 | 0.10mm |
| 柄径 | 4mm |
| 刃长 | 1.2mm |
| 刃数 | 2 刃 |
| 长径比 | 24 倍 |
| 材质 | 超微粒钨钢基材,搭配针对高硬度模具钢(HRC50 以上)设计的耐磨涂层;高刚性但脆性较高。 |
对刀仪详细规格
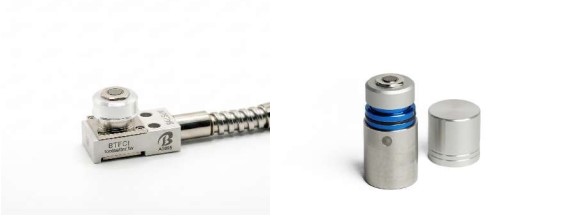
| 型号 | BTFC1、BTS-5 |
| 对刀盘面直径 | 5mm |
| 重复定位精度 | 0.0006mm(2σ) |
| 触发力 | 0.5N(低弹力规格) |
测试结果与分析
| 弹力系数 | 刀具状态 | 测试结果 | 物理解释 |
|---|---|---|---|
| 0.5N | 无损伤 | 优良 ✓ | 触发信号灵敏。刀尖经显微镜检视,无肉眼或微距可见形变。刀具保持完整几何精度,可安全对刀。 |
| 0.82N | 轻微塑性变形 | 警告 ⚠ | 刀具轴向受压已超过材料屈服点,产生微小弯曲变形。此变形肉眼难以察觉,但将直接影响后续加工尺寸精度。 |
| 1.35N | 直接断裂 | 失效 ✗ | 接触瞬间应力超过超微粒钨钢的材料强度极限,刀具发生脆性断裂。对刀信号虽可触发,但刀具已损毁,失去使用价值。 |
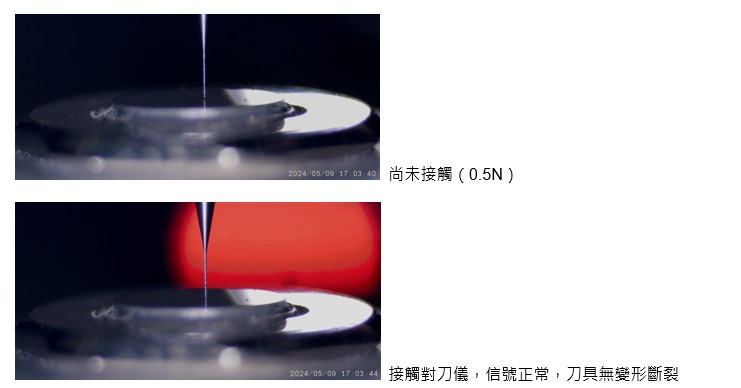
✓ 0.5N 弹力:信号正常,刀具无变形,安全对刀
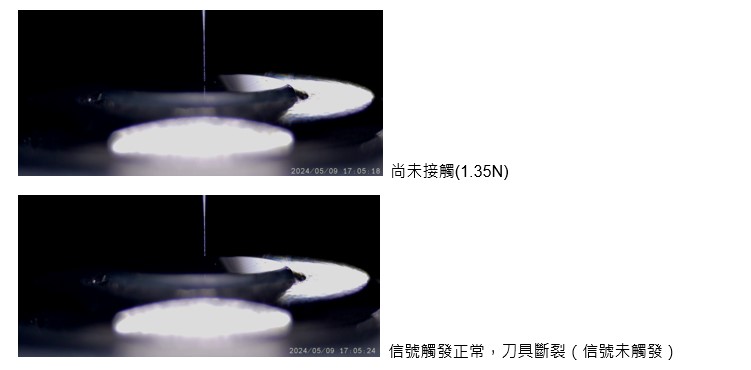
✗ 1.35N 弹力:应力过大,极小径刀具瞬间断裂
深入分析
对刀仪预压调整
鉴于刀具长径比高达 24 倍,对刀仪的静态触发力必须调校至 0.5N 以下。若使用传统 2.5N 以上弹力的对刀仪,断刀率将接近 100%。
进给速度修正
本次测试采用 3mm/min 恒定进给。在实际量产环境中,考量机床震动与动态冲击影响,建议初次对刀时采用更保守的 1-2mm/min,以纾缓超长刃部的应力集中。
同心度要求
超长径比刀具对主轴跳动(Run-out)极其敏感。建议对刀前先确认 主轴跳动小于 0.002mm,否则即使对刀仪弹力合格,侧向力仍可能在对刀瞬间造成刀尖崩损。
结论
本次测试明确证明:TPRM 0050MY10 极小径铣刀在对刀过程中,必须使用 TSENSE/BALLSUM 的 0.5N 低弹力对刀仪,才能在确保量测精度的同时保护刀具完整性。任何高于 0.5N 的触发力都会对此类高长径比微径刀具造成不可逆的几何损伤。
得盛世对刀仪的 0.5N 低弹力规格,是确保直径 0.05mm 刀具可以安全对刀的必要条件。无需昂贵的雷射对刀仪,即可为您的微精密加工产线提供可靠的刀具检测方案。